

Actualités
- ▶ Comment le laminage à froid et le recuit influent sur les propriétés des bandes en alliage de nickel
- ▶ Bande en alliage à base de nickel ou bande en acier inoxydable : principales différences
- ▶ Bandes en alliage à base de nickel : nuances pour les applications à haute température
- ▶ Prix du nickel et du molybdène : leur impact sur le coût de l’Inconel 625
- ▶ Inconel 625 vs 316L : comparaison des coûts des matériaux et du cycle de vie
Message
Comment le laminage à froid et le recuit influent sur les propriétés des bandes en alliage de nickel
Deux bandes en alliage de nickel peuvent présenter la même composition nominale et pourtant se comporter très différemment dans une presse, un assemblage soudé ou un environnement corrosif. Cette différence tient souvent à leur historique de transformation. Pour les évaluateurs techniques qui comparent des bandes en acier allié à base de nickel, le laminage à froid et le recuit ne sont pas de simples étapes de fabrication : ensemble, ils influent sur la résistance, la ductilité, la régularité dimensionnelle, l’état de surface et la fiabilité des opérations de mise en forme ultérieures.
Bien que l’expression courante de recherche soit « bandes en acier allié », de nombreux alliages à base de nickel ne sont pas des aciers : leur constituant principal est le nickel, et non le fer. Cette distinction est importante pour interpréter les spécifications et sélectionner les traitements thermiques.
Ce que le laminage à froid modifie à l’intérieur de la bande
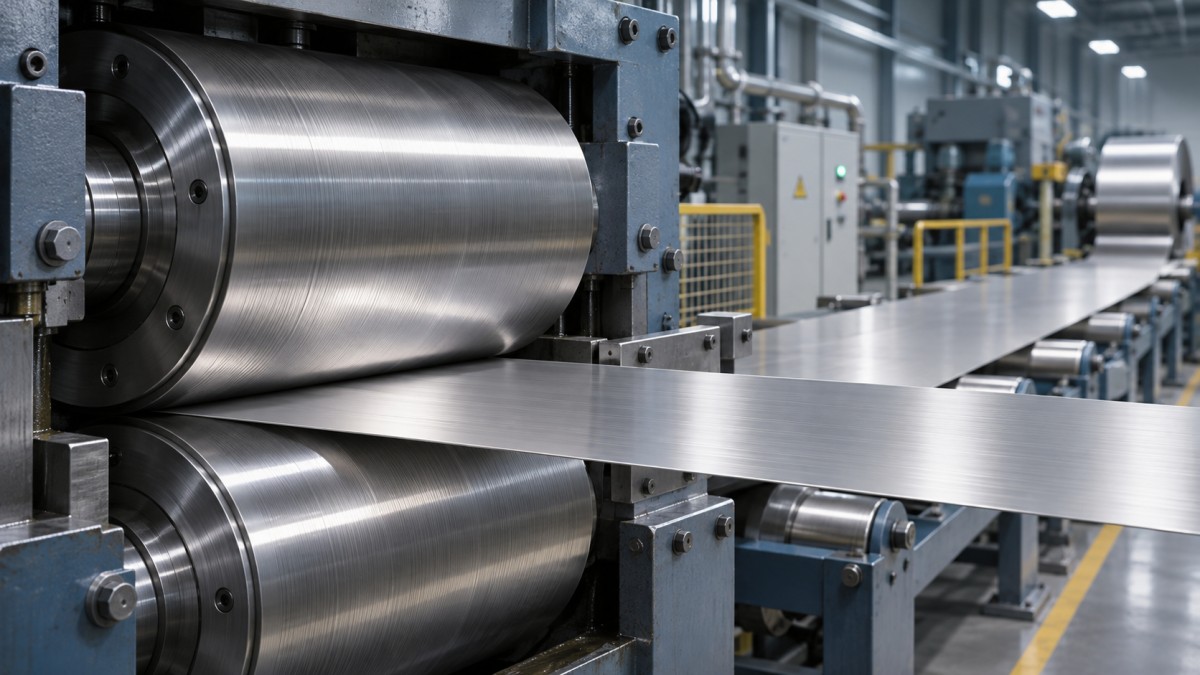
Le laminage à froid réduit l’épaisseur en faisant passer le matériau entre des rouleaux à une température inférieure à sa température de recristallisation. La déformation plastique augmente la densité de dislocations dans le métal, ce qui rend les déformations ultérieures plus difficiles. Cet écrouissage augmente généralement la limite d’élasticité et la résistance à la traction, tout en réduisant l’allongement et l’aptitude à la mise en forme.
Le taux d’écrouissage est souvent exprimé en pourcentage de réduction d’épaisseur par rapport à l’état précédant l’opération de laminage considérée. Une réduction plus importante produit généralement une bande plus résistante et plus dure, mais cette relation dépend de l’alliage et du procédé. La structure de grain initiale, les recuits intermédiaires, le programme de laminage et l’épaisseur finale influent tous sur le résultat. Le pourcentage de réduction ne saurait donc remplacer la mesure des propriétés.
Le laminage confère également à la bande des caractéristiques directionnelles. L’allongement des grains et la texture cristallographique peuvent entraîner des différences de comportement en traction, de tenue au pliage et de retour élastique entre les directions parallèle et transversale au laminage. Pour les pièces découpées selon plusieurs orientations, demandez quelle direction d’essai correspond aux valeurs déclarées.
En production, le laminage à froid peut améliorer la maîtrise de l’épaisseur et l’état de surface, bien que le résultat final dépende également des équipements, de la lubrification et des finitions ultérieures. Un écrouissage excessif ou une déformation irrégulière peuvent contribuer à la fissuration des rives, aux problèmes de planéité et aux contraintes résiduelles. Une surface brillante est utile, mais ne garantit pas à elle seule une mise en forme régulière de la bande.
Recuit : restaurer la ductilité sans traiter tous les alliages de la même manière
Le recuit consiste à chauffer et refroidir le matériau de manière contrôlée afin de modifier les effets de la déformation. Selon la température, la durée, l’alliage et l’écrouissage préalable, la restauration réduit une partie de l’énergie de déformation stockée ; la recristallisation forme de nouveaux grains relativement exempts de déformation ; une exposition prolongée peut ensuite entraîner une croissance des grains. À mesure que la recristallisation progresse, la dureté et la résistance diminuent généralement, tandis que la ductilité s’améliore.
L’objectif n’est pas simplement d’obtenir le matériau « le plus doux possible ». Une bande destinée à l’emboutissage profond peut bénéficier d’un état entièrement recuit, tandis qu’un ressort ou un composant porteur peut nécessiter un niveau contrôlé d’écrouissage résiduel. Une croissance excessive des grains peut réduire la résistance et provoquer une rugosité de surface après mise en forme, parfois appelée peau d’orange. Un recuit insuffisant peut laisser le matériau plus dur ou moins homogène que prévu.
L’atmosphère et le traitement de surface méritent également une attention particulière. Le recuit brillant peut limiter l’oxydation lorsqu’il est effectué dans des conditions contrôlées adaptées ; d’autres procédés peuvent laisser des oxydes nécessitant un décapage ou une finition supplémentaire. Les critères d’acceptation de surface doivent être convenus séparément de l’état mécanique, en particulier pour les bandes minces, où les rayures, les particules incrustées ou les calaminages résiduels peuvent affecter la fabrication.
Le recuit n’est pas la même chose que le durcissement par précipitation
Certains alliages de nickel acquièrent leur résistance principalement par écrouissage ; d’autres peuvent également être renforcés par un traitement thermique de précipitation soigneusement contrôlé. Le Monel 400 est un alliage nickel-cuivre qui ne peut pas être durci par précipitation de la même manière que le Monel K-500. Le K-500 contient de l’aluminium et du titane et peut acquérir une résistance supplémentaire par durcissement structural. Ses propriétés finales dépendent de l’ensemble des opérations antérieures, du traitement de mise en solution le cas échéant et du vieillissement, et non du seul recuit.
Cette distinction est importante lors de la comparaison de la gamme de plaques en alliage Monel, qui comprend des bandes et des tôles dans les deux nuances. Bien que ces alliages soient envisagés pour le génie maritime, le traitement chimique et les équipements pétroliers et gaziers, la nuance et le nom du produit ne définissent pas l’état de livraison requis. Confirmez auprès du fournisseur la forme commandée, l’épaisseur, l’état de traitement thermique et les critères d’acceptation applicables.
Lire une spécification de bande comme un historique de procédé
Une comparaison pertinente commence par l’état final requis, plutôt que par une seule valeur de résistance mise en avant. Par exemple, une limite d’élasticité plus élevée peut réduire la déformation permanente en service, mais augmenter le retour élastique lors de l’emboutissage. Un allongement supérieur peut faciliter un pliage exigeant, mais ne pas répondre aux exigences de rigidité ou de résistance de la pièce finie.
Les valeurs nominales des catalogues ne doivent pas être considérées comme garanties pour toutes les épaisseurs ou tous les états de livraison. En particulier, les échelles de dureté ne sont pas directement interchangeables sans méthode de conversion appropriée, et les conversions peuvent être peu fiables hors de leur plage d’application prévue. Pour les matériaux minces, la méthode de mesure de la dureté choisie et le support de l’éprouvette sont également importants.
Quelles normes et quels essais les évaluateurs doivent-ils vérifier ?
Commencez par la spécification produit mentionnée sur le bon de commande et vérifiez qu’elle couvre le bon alliage, la bonne forme et le bon état de livraison. ASTM B127, par exemple, couvre les tôles, feuilles et bandes en alliage nickel-cuivre pour des compositions désignées ; ASTM B906 définit des exigences générales pour certains produits plats laminés en nickel et en alliages de nickel. L’applicabilité dépend de l’édition, de la nuance et des exigences de la commande. Le K-500 peut relever d’une autre spécification produit ; ne supposez donc pas qu’une même norme s’applique aux deux nuances.
Les essais de traction peuvent être réalisés selon ASTM E8/E8M lorsque cela est spécifié, tandis que des méthodes d’essai de dureté telles qu’ASTM E18 ou ASTM E384 peuvent être pertinentes selon le matériau et l’épaisseur de l’éprouvette. Ces méthodes décrivent la manière d’effectuer les essais ; la spécification produit et le contrat d’achat définissent les essais à réaliser et les limites d’acceptation applicables. Des essais de pliage, une évaluation de la taille des grains ou des essais de corrosion peuvent également être appropriés si l’application l’exige, mais ils doivent être définis et non présumés.
Pour une opération de mise en forme difficile, demandez un échantillon représentatif dans l’épaisseur, la largeur, l’état de surface et l’état de livraison prévus. Un essai peut révéler un retour élastique, des fissures de rive ou des marques de surface qu’un certificat de traction ne permet pas nécessairement de prévoir. Si la pièce doit être soudée ou subir un traitement thermique après mise en forme, évaluez l’ensemble du procédé de fabrication : l’apport de chaleur localisé ou une exposition thermique ultérieure peut modifier les propriétés obtenues chez le producteur.
Concilier résistance, aptitude à la mise en forme et tenue à la corrosion
Le laminage à froid et le recuit ne rendent pas automatiquement un alliage de nickel adapté à tous les environnements agressifs. Le choix de l’alliage, la qualité de fabrication, la température, la concentration, l’aération et la présence de zones confinées influent tous sur le comportement à la corrosion. La résistance à l’eau de mer, par exemple, ne prouve pas la résistance à tous les acides contenant des chlorures ni à toutes les conditions d’exploitation.
Pour une évaluation technique, la question la plus utile n’est donc pas de savoir si une bande a été laminée à froid ou recuite, mais comment son état documenté répond au procédé de fabrication prévu et à l’environnement de service. Shandong Titanium Nickel Special Steel Co., Ltd. fournit des matériaux à base de nickel et d’autres alliages spéciaux ; avant d’utiliser les propriétés indiquées comme valeurs de conception ou d’acceptation, les évaluateurs doivent confirmer les dimensions disponibles et demander une documentation correspondant à l’état de livraison concerné.
