


Actualités
- ▶ Comment prévenir les dommages aux bobines lors de la livraison par un fournisseur de Monel 400
- ▶ Comment comparer les frais de transport proposés par un fournisseur de bobines Monel 400
- ▶ Comment la qualité des bords de bobine affecte l’emboutissage avec le Monel 400
- ▶ Comment confirmer les exigences relatives à l’état métallurgique auprès d’un fournisseur de bobines Monel 400
- ▶ Quand le double approvisionnement auprès d’un fournisseur d’Inconel 625 réduit les risques
Message
Guide d’usinage, de soudage et de fabrication des alliages de nickel
Introduction : L’usinage, le soudage et la fabrication des alliages de nickel exigent une maîtrise rigoureuse des procédés, car un apport thermique incorrect, un outillage inadapté ou une contamination peuvent rapidement compromettre la résistance à la corrosion et la fiabilité à long terme des composants.
Pour les fabricants et les acheteurs de projets, la question centrale n’est pas de savoir si les alliages de nickel peuvent résister à des conditions de service sévères, mais si la méthode de transformation choisie préserve les propriétés prévues du matériau.
INCONEL, INCOLOY, Hastelloy, Monel et les alliages réfractaires à base de nickel sont souvent choisis pour des environnements chimiques agressifs, marins, énergétiques, aérospatiaux et à haute température.
Cependant, ces matériaux sont plus exigeants que les aciers inoxydables ordinaires. L’écrouissage, la faible conductivité thermique, la sensibilité au soudage et les strictes exigences de propreté doivent être maîtrisés depuis la matière première jusqu’au contrôle.
Que faut-il définir avant la fabrication d’alliages de nickel ?
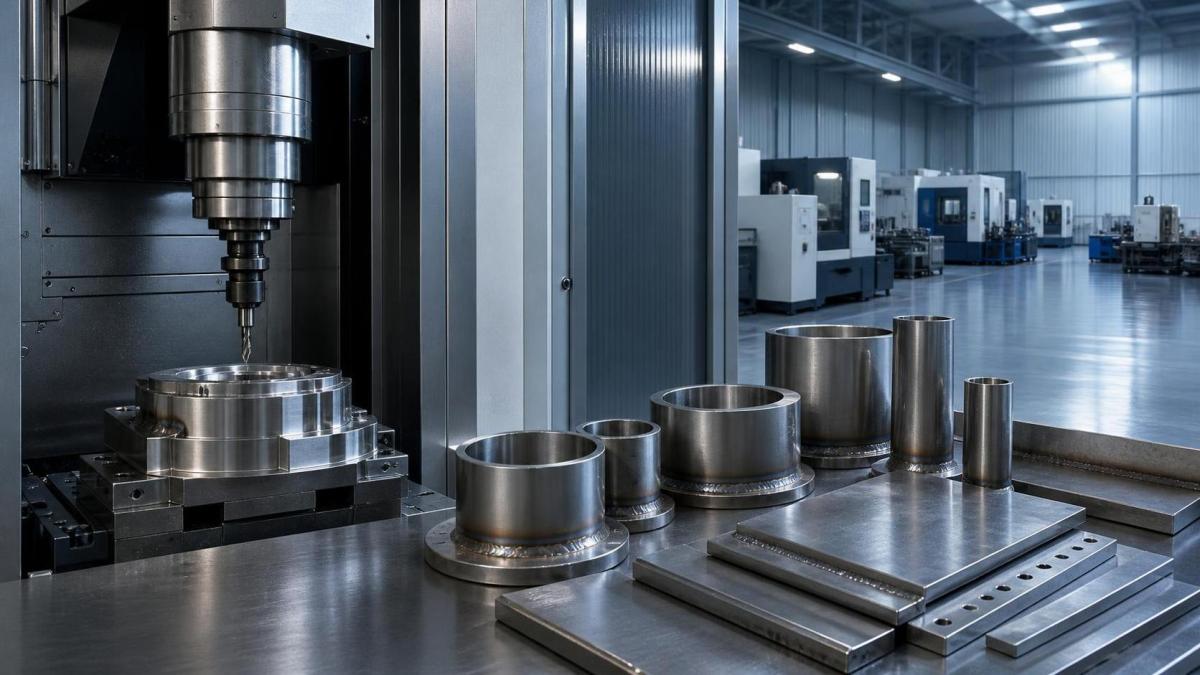
Avant de commencer l’usinage ou le soudage, les ingénieurs doivent définir le fluide de service réel, la température de fonctionnement, le cycle de pression, le mécanisme de corrosion, la durée de vie requise et les tolérances dimensionnelles applicables au composant.
Cette évaluation initiale détermine si le projet nécessite un alliage résistant à la corrosion, un alliage de nickel haute température, une nuance durcie par précipitation ou un alliage de précision fer-nickel spécialisé.
Le choix du matériau ne doit pas reposer uniquement sur une fiche technique. Les chlorures, les acides réducteurs, les acides oxydants, les gaz contenant du soufre, les cycles thermiques et les conditions de crevasse peuvent entraîner des performances très différentes selon l’alliage.
Par exemple, le Hastelloy C276 est largement sélectionné pour les conditions sévères impliquant des mélanges d’acides et des chlorures, tandis que le Monel 400 offre de bonnes performances dans certains environnements marins et à l’acide fluorhydrique.
L’Inconel 625 offre une excellente résistance à la corrosion et une grande résistance à haute température, tandis que l’Inconel 718 est fréquemment spécifié lorsque des propriétés mécaniques élevées et un traitement thermique contrôlé sont essentiels.
Les acheteurs doivent également définir dès le début la forme de produit requise. Les tôles épaisses, tôles minces, barres, tuyaux, tubes, fils, pièces forgées et assemblages fabriqués impliquent chacun des limites de formage et des priorités de contrôle différentes.
Un fournisseur fiable doit confirmer le procédé de fusion, la composition chimique, les propriétés mécaniques, la traçabilité, l’état de traitement thermique et les exigences d’essai pertinentes avant que les calendriers de production ne soient engagés.
Comment usiner les alliages de nickel sans usure excessive des outils ?
L’usinage des alliages de nickel est difficile, car ces alliages conservent leur résistance à des températures élevées et ont tendance à s’écrouir rapidement lorsque les outils de coupe frottent au lieu de couper efficacement.
L’objectif principal de l’usinage est de maintenir une charge de copeau constante. Les coupes légères ou interrompues peuvent écrouir la surface et accroître l’usure des outils lors des passes d’usinage ultérieures.
Des montages de machine rigides sont essentiels. Les porte-outils, les montages, les dispositifs de serrage et l’état de la broche doivent minimiser les vibrations, car les broutements détériorent l’état de surface et accélèrent la défaillance de l’arête de coupe.
Utilisez des outils en carbure affûtés et de haute qualité, conçus pour les alliages de nickel. La géométrie de l’outil doit favoriser une action de coupe positive, une évacuation fiable des copeaux et un transfert thermique contrôlé loin de l’arête de coupe.
Les paramètres de coupe doivent être prudents tout en restant productifs. Des avances extrêmement lentes provoquent souvent du frottement, tandis qu’une vitesse de coupe excessive génère de la chaleur, réduit la durée de vie de l’outil et affecte l’intégrité de la pièce.
Un liquide de refroidissement haute pression peut améliorer le contrôle des copeaux et réduire la charge thermique. Le jet de liquide de refroidissement doit atteindre directement la zone de coupe plutôt que d’inonder simplement l’extérieur de la pièce.
Pour le perçage, évitez les temps d’arrêt au fond du trou. Les cycles de débourrage doivent évacuer efficacement les copeaux, tandis que l’alignement de l’outil et l’alimentation en liquide de refroidissement doivent empêcher toute surchauffe localisée ou rupture du foret.
Le filetage et le taraudage exigent une attention particulière. Les tarauds par déformation peuvent générer des contraintes excessives dans certains alliages de nickel ; des essais de procédé doivent donc vérifier le couple, la qualité du filetage, la lubrification et la durabilité de l’outil.
Les surépaisseurs d’usinage final doivent tenir compte des déformations dues au soudage, au traitement thermique ou à la détente des contraintes ultérieurs. Il est souvent préférable de finir les surfaces d’étanchéité critiques après la réalisation des principales opérations thermiques.
Quelles pratiques de soudage protègent les performances des alliages de nickel ?
Le soudage des alliages de nickel réussit lorsque le procédé contrôle la contamination, l’apport thermique, la compatibilité du métal d’apport, la qualité de la protection gazeuse et les contraintes résiduelles. Ces facteurs influent directement sur la résistance à la corrosion et l’intégrité des soudures.
Le soudage à l’arc sous gaz tungstène est largement utilisé pour les sections minces et les assemblages de précision, car il offre un excellent contrôle du bain de fusion et des profils de soudure propres lorsqu’il est réalisé par des soudeurs qualifiés.
Le soudage à l’arc sous gaz métal et le soudage à l’arc submergé peuvent convenir aux sections plus épaisses ou aux exigences de dépôt plus élevées, à condition que les paramètres soient validés pour la nuance d’alliage et la conception du joint.
Les surfaces des joints doivent être soigneusement nettoyées avant le soudage. L’huile, la peinture, l’humidité, les composés contenant du soufre, les saletés d’atelier et les particules de fer incrustées peuvent provoquer de la porosité, des fissures ou une corrosion localisée.
Des brosses dédiées en acier inoxydable ou pour alliages de nickel doivent être utilisées. Les outils de meulage pour acier au carbone et les équipements de manutention contaminés peuvent transférer des particules de fer qui développeront ensuite des traces de rouille ou des sites de corrosion.
Le choix du métal d’apport doit correspondre aux performances de corrosion et de température visées, et non simplement à la nuance nominale du métal de base. Dans certains cas, un métal d’apport plus résistant à la corrosion est délibérément spécifié.
Un apport thermique faible à modéré aide généralement à limiter une croissance excessive des grains et les déformations. La température entre passes doit être surveillée, car une surchauffe peut affecter la microstructure et les performances en service.
La protection gazeuse à l’envers est essentielle pour de nombreuses applications de tuyaux, de tubes et de faibles épaisseurs. Une purge au gaz inerte protège la face racine contre l’oxydation et aide à maintenir une surface intérieure lisse et résistante à la corrosion.
La qualification de la procédure de soudage doit inclure l’état réel du matériau de base, la plage d’épaisseurs, le métal d’apport, la position, le gaz de protection et le traitement après soudage prévus en production en série.
Comment le formage et la fabrication influent-ils sur la stabilité dimensionnelle ?
La fabrication d’alliages de nickel comprend la découpe, le pliage, le roulage, l’emboutissage, le formage, le perçage, l’assemblage et la finition. Chaque procédé doit prendre en compte la résistance, la ductilité, le retour élastique et le comportement d’écrouissage de l’alliage.
Le formage à froid peut être pratique pour de nombreux alliages de nickel résistants à la corrosion, mais les rayons serrés et les déformations importantes peuvent exiger un recuit intermédiaire afin de restaurer la ductilité et de réduire le risque de fissuration.
Le retour élastique est souvent plus important que prévu lors de la fabrication de nuances à haute résistance. Les calculs d’outillage et de formage doivent donc inclure une validation par essais plutôt que de s’appuyer uniquement sur l’expérience de l’acier au carbone.
Les méthodes de découpe thermique peuvent être utilisées lorsque cela est approprié, mais les bords affectés thermiquement peuvent nécessiter un usinage ou un meulage avant les soudures critiques. Cela élimine la calamine d’oxyde et les matériaux de surface potentiellement altérés.
Les équipements de transfert thermique fabriqués exigent un contrôle du formage particulièrement rigoureux, car la planéité des plaques, la géométrie des ailettes, l’alignement des joints et l’état de surface influent directement sur l’efficacité thermique et les performances sous pression.
Pour les assemblages d’échangeurs destinés à des conditions sévères, uneplaque à ailettes d’échangeur de chaleur fabriquée en Inconel, Incoloy, Monel ou Hastelloy peut augmenter la surface de transfert thermique tout en maintenant la stabilité structurelle.
Les conceptions à ailettes ondulées peuvent encore améliorer le transfert thermique, mais elles augmentent également la complexité de fabrication. La géométrie uniforme des ondulations, l’accessibilité au soudage et la propreté des passages d’écoulement doivent être vérifiées lors de la revue de conception.
Les fabricants doivent définir des limites de déformation acceptables avant le début des travaux. Le redressage après soudage ou formage doit être contrôlé avec soin afin d’éviter un écrouissage localisé excessif ou des dommages de surface.
Quels contrôles qualité sont les plus importants pour les composants critiques ?
Le contrôle dimensionnel seul est insuffisant pour les composants en alliage de nickel utilisés dans des environnements corrosifs ou à haute température. La vérification des matériaux, l’examen des soudures, l’état de surface et la documentation sont tout aussi importants.
L’identification positive des matériaux permet de confirmer que le bon alliage a été délivré à la production. Cela est particulièrement utile lorsque des alliages de nickel visuellement similaires sont stockés ou transformés ensemble.
Les essais non destructifs peuvent inclure le contrôle visuel, le ressuage, le contrôle radiographique, le contrôle par ultrasons ou l’essai d’étanchéité à l’hélium, selon la géométrie du composant et les exigences de service.
Le ressuage est couramment utilisé pour identifier les défauts de soudure débouchant en surface. La radiographie peut révéler des discontinuités internes, tandis que le contrôle par ultrasons est utile pour certaines sections plus épaisses et les pièces forgées.
Les essais de pression doivent respecter le code applicable et le service de l’équipement. Les méthodes d’essai hydrostatique, pneumatique ou d’étanchéité doivent être sélectionnées avec des mesures de sécurité et des critères d’acceptation appropriés.
L’état de surface peut influencer le comportement à la corrosion. Les surfaces rugueuses, les projections de soudage, les crevasses, les contaminants incrustés et un nettoyage incomplet peuvent créer des points d’amorçage de corrosion localisée dans des milieux agressifs.
Le nettoyage après fabrication peut comprendre le dégraissage, le nettoyage mécanique, le décapage, la passivation ou un traitement chimique contrôlé. La méthode choisie doit être compatible avec l’alliage et les spécifications du client.
Une traçabilité complète doit relier les pièces finies aux certificats matières, aux enregistrements de soudage, aux rapports d’inspection, aux données de traitement thermique et aux résultats dimensionnels. Cette documentation réduit les risques du projet et soutient les décisions futures de maintenance.
Comment choisir un partenaire de transformation des alliages de nickel ?
Le meilleur partenaire de transformation associe la connaissance des alliages à des capacités de fabrication pratiques. Un devis initial bas a une valeur limitée s’il est suivi de retards d’usinage, de réparations de soudure ou de défaillances prématurées sur le terrain.
Demandez si le fournisseur possède une expérience avec la nuance exacte d’alliage, la forme de produit, l’épaisseur et les conditions de fonctionnement concernées. Les capacités générales de fabrication en acier inoxydable ne se transfèrent pas automatiquement aux alliages de nickel.
Examinez les équipements disponibles, les qualifications de soudage, les ressources d’inspection et les contrôles des matériaux. Le fournisseur doit expliquer comment il prévient les mélanges d’alliages, la contamination, les déformations et les réparations non conformes.
Pour les composants sur mesure, impliquez le fabricant dès la phase de développement de la conception. Une contribution précoce peut simplifier la géométrie des joints, améliorer l’usinabilité, réduire les déchets et diminuer le coût total de possession.
Shandong Titanium Nickel Special Steel Co., Ltd. répond à un large éventail d’exigences en matériaux spéciaux à base de nickel, de fer, de titane, de zirconium, de cuivre-nickel, de cobalt et résistants à la corrosion.
Conclusion
La réussite de l’usinage, du soudage et de la fabrication des alliages de nickel dépend du choix de l’alliage approprié, puis de la protection de ses propriétés à chaque étape de production, de la découpe et du formage jusqu’au contrôle.
Les projets doivent privilégier la qualification des procédés, le contrôle de la contamination, un outillage approprié, une discipline de soudage et une assurance qualité documentée. Ces mesures protègent les performances là où la corrosion, la chaleur, la pression et la fiabilité sont critiques.
Lors de l’évaluation d’un composant en alliage de nickel, concentrez-vous sur l’ensemble du processus de fabrication plutôt que sur la seule nuance du matériau. Une transformation appropriée est ce qui permet à une chimie d’alliage avancée d’offrir une durée de service fiable.
