


Actualités
- ▶ Comment prévenir les dommages aux bobines lors de la livraison par un fournisseur de Monel 400
- ▶ Comment comparer les frais de transport proposés par un fournisseur de bobines Monel 400
- ▶ Comment la qualité des bords de bobine affecte l’emboutissage avec le Monel 400
- ▶ Comment confirmer les exigences relatives à l’état métallurgique auprès d’un fournisseur de bobines Monel 400
- ▶ Quand le double approvisionnement auprès d’un fournisseur d’Inconel 625 réduit les risques
Message
Alliages de nickel pour équipements de traitement chimique
Les alliages de nickel destinés aux équipements de traitement chimique sont sélectionnés lorsque les aciers inoxydables ordinaires ne peuvent pas conserver leur intégrité dans des conditions de service corrosives, à haute température ou chimiquement instables. Leurs performances proviennent d’un équilibre soigneusement étudié entre le nickel, le chrome, le molybdène, le cuivre, le fer et d’autres éléments d’alliage, qui forment des films protecteurs en surface et conservent une résistance utile sous l’effet de la chaleur. La nuance appropriée dépend de la chimie réelle du fluide, de sa concentration, de la température, de la pression, du régime d’écoulement, du risque de contamination et du cycle de fonctionnement, plutôt que du seul nom du produit chimique.
Les réacteurs, évaporateurs, laveurs de gaz, condenseurs, conduites de transfert, vannes, composants de pompes et récipients sous pression peuvent tous rencontrer différents mécanismes de corrosion au sein d’un même procédé. Un alliage qui fonctionne bien dans une solution acide en vrac peut néanmoins défaillir près d’une crevasse, sous un dépôt, à une interface vapeur-liquide ou dans une branche de conduite stagnante. Le choix du matériau commence donc par la définition de l’ensemble du domaine de fonctionnement, y compris le démarrage, le nettoyage, les conditions anormales, l’exposition à l’arrêt et toute variation de concentration causée par l’évaporation.
Conditions de corrosion déterminant le choix de l’alliage
Les matériaux à base de nickel sont largement utilisés lorsque des acides réducteurs, des flux contenant des chlorures, des solutions caustiques, des halogénures humides ou des milieux chimiques mixtes créent des risques que les matériaux conventionnels peuvent ne pas tolérer. Le chrome favorise généralement la résistance aux conditions oxydantes, tandis que le molybdène est souvent important lorsque la corrosion par piqûres et la corrosion caverneuse sont préoccupantes. Une teneur plus élevée en nickel peut améliorer la résistance aux environnements réducteurs et réduire la sensibilité à la fissuration par corrosion sous contrainte due aux chlorures dans de nombreuses applications.
Cependant, aucun alliage ne doit être sélectionné à partir d’un tableau général de corrosion sans examiner le procédé spécifique. Le comportement de l’acide sulfurique peut varier sensiblement selon la concentration et la température. Le service en acide chlorhydrique peut nécessiter des choix de matériaux très différents selon les oxydants dissous, la contamination ferrique, l’aération et la vitesse. Le service alcalin peut également devenir agressif lorsque la température augmente ou lorsque le milieu est concentré. La concentration en chlorures seule ne suffit pas à prévoir les performances, car la teneur en oxygène, les dépôts, l’échauffement local et les contraintes résiduelles peuvent modifier considérablement l’exposition.
La corrosion caverneuse mérite une attention particulière dans les joints avec garniture, les joints à recouvrement, les zones tube-plaque tubulaire, les raccords filetés, les colliers de support et les tuyauteries isolées. Un espace étroit peut devenir chimiquement différent du fluide de procédé environnant à mesure que l’oxygène s’épuise et que les espèces corrosives se concentrent. Une géométrie lisse, une conception appropriée des garnitures, le drainage et l’élimination des bras morts sont souvent aussi importants que la nuance nominale de l’alliage.
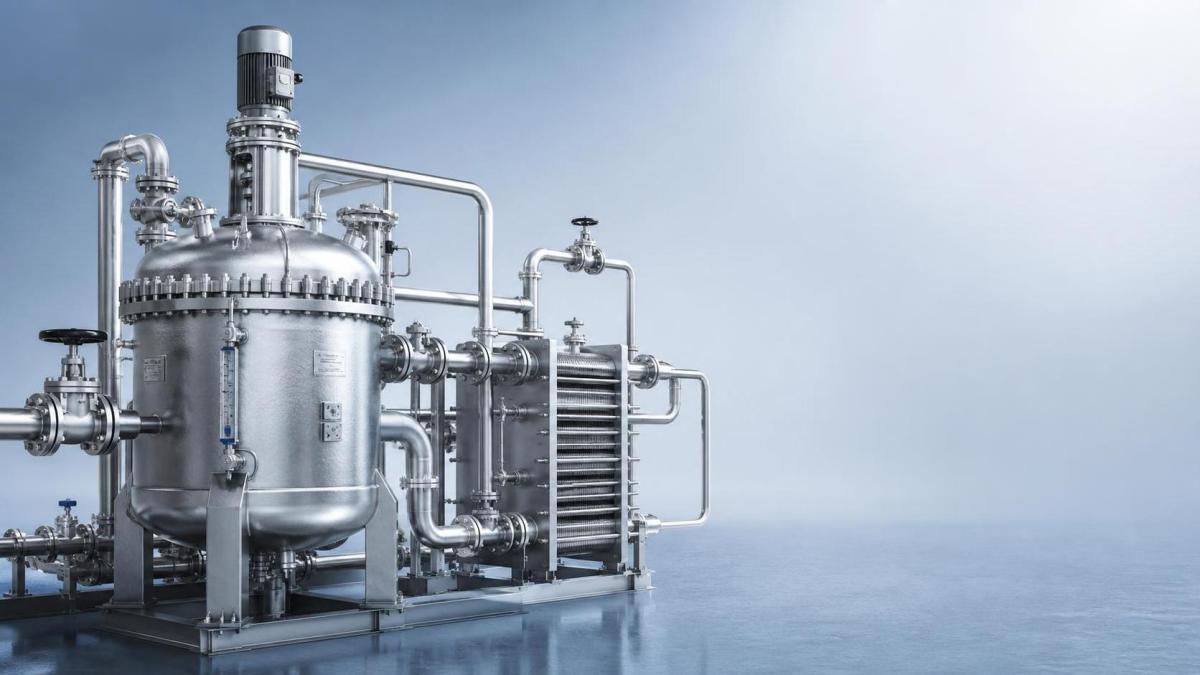
Adaptation des matériaux aux fonctions des équipements
La forme de l’équipement influence le choix du matériau. Un tube mince d’échangeur thermique peut être régi par la résistance à la corrosion localisée et les performances thermiques, tandis qu’une virole de récipient sous pression doit également répondre aux exigences de résistance, de soudabilité, de limites de formage et de disponibilité en épaisseur. Les systèmes de tuyauterie introduisent des problèmes tels que l’érosion-corrosion aux coudes, l’attaque caverneuse sous les supports, l’interaction galvanique avec les métaux adjacents et les contraintes de dilatation aux raccordements rigides.
Les alliages nickel-chrome-molybdène sont souvent envisagés pour les services sévères acides ou contenant des chlorures, car ils peuvent offrir une large résistance dans des conditions de procédé mixtes. Les alliages nickel-cuivre sont utiles dans certains services au fluorure, à l’eau de mer, à la saumure et dans certains milieux acides, sous réserve d’une confirmation avec le milieu réel. Les matériaux nickel-fer-chrome peuvent convenir aux environnements d’oxydation à température élevée ou modérément corrosifs, lorsque la stabilité thermique et les caractéristiques de fabrication sont importantes. Le choix final doit s’appuyer sur des données techniques à jour et, lorsque la chimie est inhabituelle, sur des essais de corrosion ou l’examen d’un spécialiste.
Pour les composants fabriqués à partir de tôles exposés à des flux aqueux contenant des chlorures ou à des condensats acides,tôle en acier allié Monel peut être envisagée lorsqu’un alliage nickel-cuivre est compatible avec la chimie du procédé. Le Monel 400 est connu pour sa bonne ductilité, sa résistance à la corrosion dans de nombreux environnements marins et chimiques, ainsi que ses caractéristiques pratiques de soudage. Le Monel K-500 présente une résistance plus élevée grâce au durcissement par vieillissement, mais ses exigences différentes en matière de fabrication et de traitement thermique doivent être prises en compte lorsqu’il est utilisé dans des composants sollicités.
La conception mécanique et thermique doit être considérée conjointement
La résistance à la corrosion seule ne garantit pas l’adéquation. La température de conception affecte la contrainte admissible, le comportement au fluage, la dilatation thermique, la réponse à la fatigue et la stabilité des films protecteurs de surface. Un matériau satisfaisant à température ambiante peut nécessiter un calcul d’épaisseur révisé ou une nuance différente à température élevée. Les gradients thermiques au niveau des plaques tubulaires, des fonds de récipients et des transitions soudées peuvent générer des contraintes locales élevées même lorsque la pression de fonctionnement globale est modérée.
Les alliages de nickel présentent couramment un comportement de dilatation thermique différent de celui de l’acier au carbone, de l’acier inoxydable, du titane ou des constructions revêtues. Les assemblages de matériaux mixtes doivent donc être examinés pour les mouvements différentiels lors de la montée et de la descente en température. Les boucles de dilatation, raccords flexibles, supports coulissants et la conception des joints peuvent nécessiter un ajustement. Fixer rigidement une conduite de procédé fortement alliée à une structure en acier au carbone sans tenir compte des mouvements peut soumettre les soudures, brides et piquages à des charges dépassant leurs conditions de service prévues.
La vitesse est également importante. Un faible débit peut favoriser les dépôts et les piles de concentration, tandis qu’une vitesse excessive peut éliminer les films protecteurs ou accélérer l’érosion au niveau des restrictions. Les boues, solides entraînés, liquides en détente et écoulements diphasiques doivent être identifiés séparément du service en liquide propre. Une conduite droite peut sembler satisfaisante tandis que les coudes, entrées de pompe, vannes de régulation et zones d’impact se dégradent en premier.
Contrôles de fabrication protégeant les performances anticorrosion
Les alliages de nickel exigent une manipulation rigoureuse lors de la découpe, du formage, du soudage et de la finition. La contamination par l’acier au carbone provenant de meules, brosses métalliques, tables de manutention ou médias de grenaillage partagés peut créer des taches de rouille et initier une attaque localisée. Des outils dédiés ou des zones de travail dont la propreté est vérifiée réduisent ce risque. L’état de surface doit être spécifié lorsqu’il affecte les performances en service ; les surfaces décapées et nettoyées sont couramment privilégiées pour les équipements de procédé corrosifs, car la calamine incrustée et les teintes thermiques peuvent nuire à la résistance à la corrosion.
Le formage à froid peut augmenter la résistance, mais laisser des contraintes résiduelles. Lorsque la fissuration par corrosion sous contrainte due aux chlorures, la fissuration caustique ou la fatigue sont préoccupantes, l’historique de formage et tout traitement de détente requis doivent être examinés dans le cadre de la procédure de fabrication. Les rayons de formage doivent être adaptés à l’épaisseur de tôle et à l’état de l’alliage choisis afin d’éviter un écrouissage excessif ou la fissuration des bords.
La qualification de la procédure de soudage doit traiter l’alliage de base, le métal d’apport, la configuration du joint, l’apport de chaleur, le contrôle entre passes, le gaz de protection et le nettoyage entre les passes. Le métal d’apport doit généralement être sélectionné afin de maintenir la résistance à la corrosion dans toute la zone soudée, et non simplement pour correspondre à la résistance à température ambiante. Un apport de chaleur excessif peut augmenter la déformation et modifier la microstructure locale, tandis qu’une protection insuffisante peut laisser des surfaces oxydées nécessitant un nettoyage approprié. La protection de la face racine est particulièrement importante pour les tuyauteries et équipements à paroi mince transportant des fluides corrosifs.
- Spécifier la forme du matériau, son état, la plage d’épaisseurs et la traçabilité requise avant le début de la fabrication.
- Tenir les matériaux de marquage contenant du soufre, les nettoyants chlorés et les fluides de coupe non vérifiés à l’écart des surfaces d’alliage en contact avec le fluide.
- Inspecter les profils et transitions de soudure aux endroits où des liquides stagnants, des dépôts ou des crevasses pourraient se former pendant le fonctionnement.
- Enregistrer les soudures de réparation et les traitements de surface après soudage, car ces détails peuvent affecter les résultats des inspections ultérieures.
Détails de réception, de stockage et d’installation
Les tôles, bandes, tubes, raccords et barres entrants doivent être vérifiés par rapport à la désignation prévue du matériau, à la documentation de coulée, aux dimensions et à l’état de surface. Une identification positive des matériaux peut être appropriée pour les composants qui deviendront inaccessibles après assemblage ou pour les systèmes utilisant plusieurs alliages visuellement similaires. Les confusions de matériaux constituent un risque récurrent lorsque les alliages de nickel, les aciers inoxydables et les aciers au carbone sont stockés ensemble.
Pendant le transport et le stockage, la séparation à sec de l’acier au carbone ainsi que la protection contre le sel, l’humidité et les résidus chimiques constituent des précautions judicieuses. Le contact direct avec des racks en acier au carbone n’est pas toujours immédiatement nocif, mais l’humidité piégée et la contamination par le fer peuvent compliquer le nettoyage et l’inspection ultérieurs. Les films protecteurs ne doivent être retirés que lorsqu’ils ne servent plus à la manutention, et aucun résidu d’adhésif ne doit subsister sur les surfaces chaudes de procédé.
La qualité de l’installation détermine souvent si l’alliage sélectionné peut atteindre sa durée de vie prévue. Les faces de bride doivent être correctement alignées afin que le serrage des boulons ne déforme pas le joint. Les garnitures doivent être chimiquement compatibles et adaptées au cycle de température. Les supports de tuyauterie doivent éviter les pièges à humidité étroits, et les systèmes d’isolation doivent être conçus pour limiter la pénétration des chlorures et de l’eau lorsque la corrosion externe sous isolation est possible. L’eau utilisée pour les essais hydrostatiques exige également une attention particulière ; une exposition prolongée à une eau d’essai contaminée ou à forte teneur en chlorures peut provoquer une attaque de surface évitable dans les systèmes sensibles.
Inspection en service
Un plan d’inspection utile suit le mécanisme de dégradation probable au lieu d’appliquer le même intervalle à chaque composant. Les tubes d’échangeurs thermiques peuvent nécessiter un contrôle par courants de Foucault lorsque des pertes d’épaisseur ou des piqûres sont attendues. L’inspection visuelle externe peut révéler des traces de fuite, une isolation endommagée, des supports défaillants ou des dépôts favorisant les crevasses. La surveillance de l’épaisseur est plus informative lorsqu’elle est effectuée à des emplacements connus à haut risque, tels que les coudes, points d’injection, zones de vapeur et zones en aval des dispositifs de réduction de pression.
Lorsqu’un signe de corrosion apparaît, l’enquête doit préserver les preuves relatives à l’état du procédé. Nettoyer une surface avant de documenter les dépôts, le motif d’attaque, les soudures voisines et l’historique du fluide peut éliminer les indices nécessaires pour distinguer la corrosion générale, la corrosion par piqûres, la corrosion sous dépôt, les effets galvaniques ou les dommages mécaniques. La solution peut impliquer un changement de matériau, mais elle peut aussi nécessiter de corriger la répartition de l’écoulement, d’éliminer une crevasse, d’améliorer le drainage, de modifier la chimie de nettoyage ou de contrôler la contamination.
Un équipement de traitement chimique fiable repose sur un choix de matériau qui reste lié à la réalité de la fabrication, de l’installation et de l’exploitation. Les alliages de nickel offrent une large gamme de résistance à la corrosion et de capacités à haute température, mais leur valeur dépend de l’adéquation entre l’alliage et la forme du produit avec la condition crédible la plus sévère au sein du système.
