

Actualités
- ▶ Prévenir la contamination de surface lors de la découpe de tôles en alliage
- ▶ Tôle en alliage pour réservoirs chimiques : adapter les nuances aux fluides de procédé
- ▶ Choisir l’épaisseur des tôles en alliage pour les équipements sous pression fabriqués
- ▶ Explication des types de tôles en alliage : nickel, titane et acier inoxydable
- ▶ Commandes de bandes en alliage de nickel : définir les tolérances et les dimensions des bobines
Message
Prévenir la contamination de surface lors de la découpe de tôles en alliage
Même une légère contamination de surface lors de la découpe peut compromettre la résistance à la corrosion, l’aspect et les performances ultérieures d’une tôle en alliage. Pour les opérateurs travaillant avec des alliages à base de nickel, des matériaux inoxydables ou du titane, les sources de contamination peuvent inclure des outils partagés, des particules de fer incrustées, des fluides de coupe et une manipulation inappropriée. Comprendre ces risques est la première étape pour protéger la tôle tout au long de sa fabrication. Ce guide présente des précautions pratiques concernant le choix des outils, la préparation de la zone de travail, la découpe et le nettoyage après découpe afin de préserver la qualité de surface et d’obtenir des résultats fiables.
Les points d’entrée de la contamination dans le processus de découpe
Une tôle d’apparence propre peut être contaminée par la table bien avant que l’outil de coupe ne la touche. Des copeaux d’acier au carbone coincés sous une tôle peuvent s’y incruster sous la pression du bridage. Une meule précédemment utilisée sur de l’acier doux peut transférer du fer sur une surface résistante à la corrosion. Même un gant propre peut répandre de l’huile s’il vient d’être utilisé pour manipuler un composant lubrifié.
Les conséquences dépendent de l’alliage et de ses conditions d’utilisation. La présence de fer libre sur un matériau inoxydable ou à base de nickel peut provoquer des taches de rouille et déclencher une corrosion localisée en milieu corrosif. Des résidus d’huile peuvent nuire au soudage ou au revêtement. Sur le titane, la contamination de surface est particulièrement importante avant les opérations à haute température, car les contaminants peuvent affecter la qualité du joint ou de la surface finie.
Il est utile de distinguer les transferts de matière des dommages dus à la découpe. Des particules incrustées, des résidus de fluide, des rayures, des colorations thermiques et de la matière resolidifiée peuvent être présents simultanément, mais ne nécessitent pas forcément le même traitement. Essuyer une tache, par exemple, ne prouve pas que le fer incrusté a été éliminé.
Préparer les surfaces de contact, pas seulement la machine
Avant d’amener la tôle au poste de découpe, éliminez les copeaux libres et inspectez la table, les supports, les brides et les équipements de levage. Portez une attention particulière aux rainures et aux trous de fixation où les copeaux s’accumulent. Une barrière non métallique propre et remplaçable, ou un support dédié, peut réduire le contact direct avec des surfaces contaminées, à condition d’être adapté à la méthode de découpe et de ne pas créer de risque d’incendie.
Lorsque la même machine traite de l’acier au carbone et des alliages résistants à la corrosion, une procédure de changement de série est plus importante qu’un simple balayage rapide. Nettoyez les points de contact, éliminez les débris de la zone de travail et vérifiez si le système d’aspiration risque de renvoyer de la poussière sur la tôle. Identifiez clairement les brides et les outils dédiés et rangez-les à l’écart de l’équipement utilisé pour l’acier ordinaire.
Dans la mesure du possible, laissez le film de protection en place, mais vérifiez les limites indiquées par son fournisseur et la compatibilité avec le procédé de découpe. La chaleur peut brûler le film ou laisser des résidus d’adhésif près de la coupe. Retirez-le ou découpez-le localement si nécessaire, et évitez que des copeaux restent coincés entre le film et la surface.
Choisir les outils et les méthodes de découpe en tenant compte de l’opération suivante
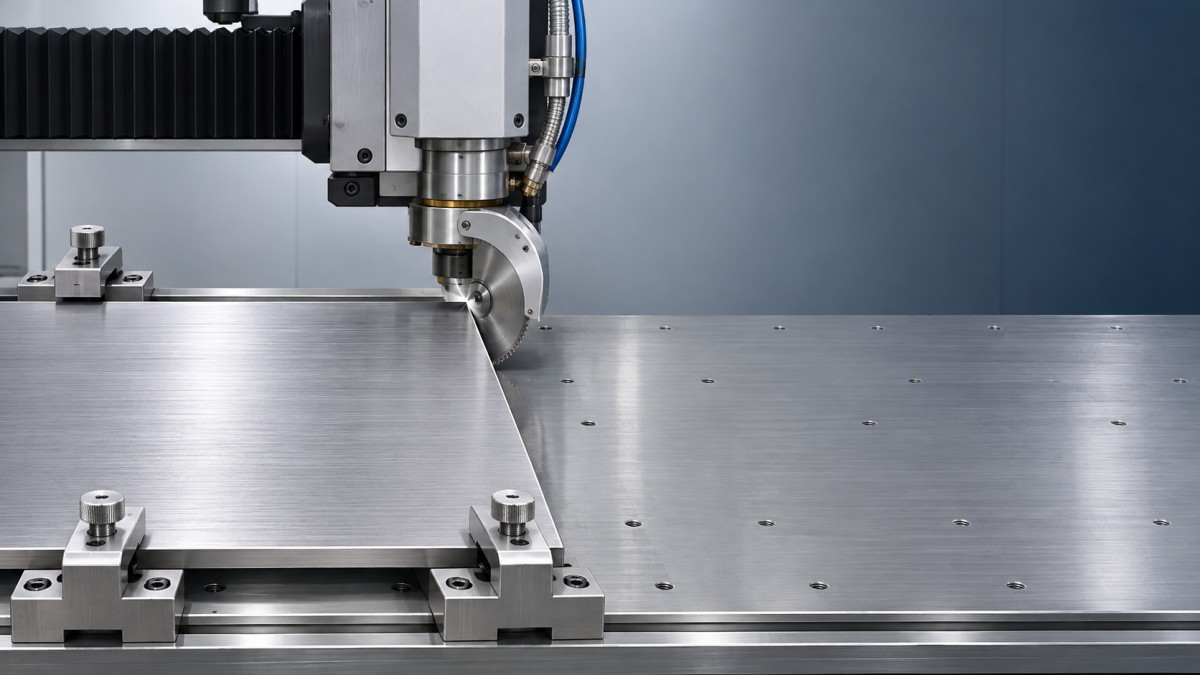
Des lames, des cisailles, des outils d’ébavurage et des brosses dédiés contribuent à éviter la contamination croisée. Une brosse métallique en acier inoxydable doit être réservée au groupe de matériaux concerné et ne doit jamais être utilisée au préalable sur de l’acier au carbone. Les abrasifs doivent être choisis en fonction de l’alliage et de l’application ; évitez de réutiliser un disque au seul motif qu’il peut encore couper.
Le procédé de découpe détermine les éléments à inspecter :
- Découpage par cisaillement : Vérifiez l’état de la lame et son jeu en fonction de l’épaisseur de la tôle et des instructions de la machine. Un outillage émoussé ou contaminé peut marquer la face et produire des bavures nécessitant des manipulations supplémentaires.
- Sciage et découpe mécanique : Utilisez une lame et un fluide de coupe adaptés à la nuance. Surveillez l’accumulation de copeaux et la surchauffe : ces deux phénomènes peuvent endommager la finition ou rendre les résidus plus difficiles à éliminer.
- Découpe au laser ou au plasma : Évaluez le bord affecté thermiquement, les scories et toute matière resolidifiée au regard des exigences des opérations ultérieures. Le choix du gaz d’assistance, les réglages et la préparation ultérieure du bord dépendent de l’alliage et de l’opération prévue.
- Découpe abrasive au jet d’eau : Vérifiez que l’eau et l’abrasif sont adaptés, ainsi que le risque de voir des particules abrasives se loger dans le bord ou la surface. Une pièce destinée au soudage ou au revêtement peut nécessiter un nettoyage supplémentaire du bord.
Aucune méthode n’est automatiquement exempte de contamination. Une coupe laser d’aspect net peut tout de même nécessiter une préparation du bord avant le soudage, tandis qu’un bord découpé mécaniquement peut convenir si son état répond aux spécifications du travail. Pour les applications sensibles, définissez l’état de bord requis avant de découper un lot complet.
Maîtriser les fluides, la manipulation et les débris en suspension dans l’air
Les fluides de coupe doivent être compatibles avec l’alliage et pouvoir être éliminés par le procédé de nettoyage approuvé. Consultez les informations sur le produit pour repérer les composants interdits par les exigences du travail, en particulier lorsque l’utilisation implique des températures élevées, du soudage ou des performances de résistance à la corrosion. Un fluide adapté à un matériau peut laisser des résidus indésirables sur un autre.
Entretenez le système de fluide, et pas seulement le fluide lui-même. Des réservoirs encrassés et des conduites partagées peuvent transporter des copeaux ou des résidus issus de travaux précédents. En cas de doute, testez la méthode de nettoyage sur une chute représentative et inspectez le résultat avant de traiter la matière destinée à la production.
Manipulez les pièces découpées avec des gants propres et des dispositifs de levage protégés. Ne faites pas glisser les faces finies sur la table et n’empilez pas les tôles en laissant des copeaux libres entre elles. Si les pièces doivent être empilées, utilisez des séparateurs propres compatibles avec la finition et les conditions de stockage. Assurez la traçabilité de l’identification sans utiliser de marqueurs ou d’adhésifs interdits par les exigences du travail.
Le même principe de séparation s’applique aux installations qui manipulent également des poudres métalliques. Les matériaux tels que le molybdène, le tungstène ou les poudres d’alliages de nickel utilisées en fabrication additive et en traitement de surface nécessitent des mesures de contrôle spécifiques. Par exemple, Poudres de métaux réfractaires pour les applications à très haute température présente des matériaux destinés à des procédés tels que le rechargement laser et la projection thermique ; les résidus de poudre ne doivent pas migrer vers une zone de découpe de tôles ou de préparation au soudage.
Nettoyer et inspecter avant de libérer la pièce
Éliminez les copeaux libres sans les faire glisser sur la surface. Nettoyez ensuite avec un produit approuvé et des chiffons propres non pelucheux, en les changeant dès qu’ils sont souillés. Si un rinçage est nécessaire, utilisez une eau de la qualité spécifiée pour le travail et séchez la pièce afin d’éviter les traces ou les dépôts d’eau. Le choix du solvant, la ventilation et l’élimination des déchets doivent respecter les consignes de sécurité du produit et les procédures du site.
Inspectez les deux faces, les zones de bridage et le bord découpé sous un éclairage approprié. Recherchez des rayures, des taches, des bavures, des particules incrustées et des résidus de film ou d’adhésif. Pour les pièces critiques résistantes à la corrosion, une inspection visuelle peut ne pas suffire à détecter le fer libre. La spécification de fabrication peut exiger un essai adapté, tel qu’un essai de détection du fer libre, avec des critères d’acceptation et un nettoyage ultérieur définis à l’avance.
Ne supposez pas que la passivation réparera toute surface contaminée ou endommagée. Les matières incrustées, les colorations thermiques ou un bord découpé non conforme peuvent devoir être éliminés par une méthode approuvée pour l’alliage avant tout traitement chimique spécifié. Le nettoyage chimique et la passivation nécessitent également des mesures de contrôle adaptées et doivent respecter la procédure applicable.
Définir les exigences de surface avant le début des travaux
Le niveau de contrôle approprié dépend de ce qui se passe après la découpe. Une tôle destinée à une surface architecturale apparente soulève des préoccupations différentes de celles d’un composant en titane destiné au soudage ou d’une pièce en alliage de nickel utilisée en milieu corrosif. Avant la production, confirmez la nuance, l’épaisseur, le film de protection, les méthodes de marquage autorisées, l’état du bord, la procédure de nettoyage et les exigences d’inspection.
Shandong Titanium Nickel Special Steel Co., Ltd. travaille avec une gamme d’alliages spéciaux, notamment des matériaux à base de nickel, du titane et des matériaux résistants à la corrosion. Lors de la spécification d’une tôle destinée à la fabrication, communiquer la méthode de découpe prévue et les conditions d’utilisation ultérieures, en plus de la nuance du matériau, permet de repérer les questions à résoudre avant que la première tôle n’arrive sur la table.
