

Actualités
- ▶ Quels facteurs déterminent le coût des raccords de tuyauterie en alliage sur mesure ?
- ▶ Lire les marquages des raccords en alliage et les rapports d’essais matière
- ▶ Pourquoi les raccords de tuyauterie en alliage fuient-ils ? Causes et étapes d’inspection
- ▶ Choix des raccords en alliage pour les circuits de procédé riches en chlorures
- ▶ Choisir des raccords en alliage pour les tuyauteries de procédé à haute pression
Message
Lire les marquages des raccords en alliage et les rapports d’essais matière
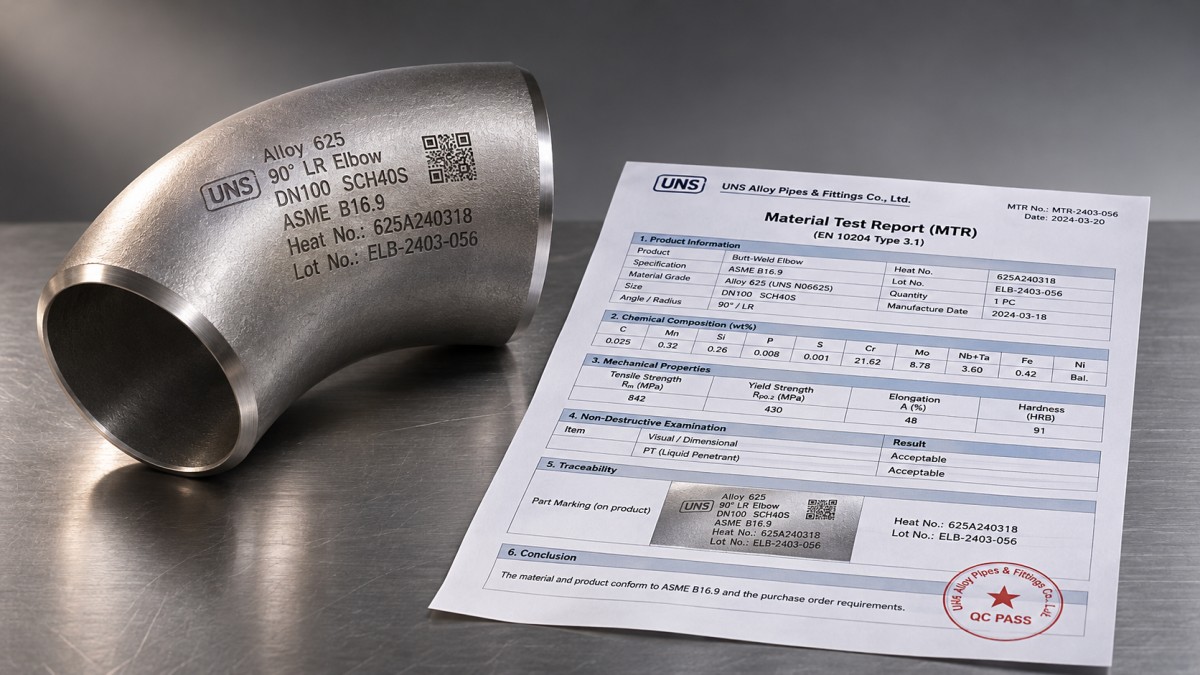
Le marquage d’un raccord en alliage établit un premier lien entre le composant physique et ses dossiers de fabrication. Pour l’accepter, il ne suffit pas d’identifier une nuance reconnaissable : le marquage, le rapport d’essais matière (MTR), les exigences d’achat et la spécification produit applicable doivent concorder quant au matériau, à son état de fabrication et aux essais requis. Le numéro de coulée relie les dossiers à une coulée, mais ne prouve pas à lui seul que le raccord fini présente les dimensions, le traitement thermique ou la pression nominale appropriés.
Interpréter le marquage comme un ensemble d’indications distinctes
Un raccord peut porter l’identification du fabricant, la nuance du matériau, un numéro de coulée ou de traçabilité, la taille, la désignation d’épaisseur ainsi qu’une spécification produit ou une classe de pression. Les exigences exactes de marquage dépendent du type et de la taille du composant, de la spécification applicable et des exigences d’achat. Les petits raccords peuvent offrir un espace de marquage limité ; une identification sur une étiquette, un emballage ou un document d’accompagnement n’est acceptable que si les exigences applicables l’autorisent et si la traçabilité est maintenue.
Ne supposez pas qu’un nom d’alliage connu identifie une désignation complète de matériau. Les noms commerciaux, les désignations UNS et les nuances spécifiées décrivent les matériaux de différentes façons, et un même nom commercial peut correspondre à plusieurs compositions. Faites correspondre la désignation complète à la nuance et à la forme de produit spécifiées. Une nuance indiquée sur le certificat d’une tôle brute n’est pas automatiquement la désignation de nuance requise pour le raccord fini.
Les informations de taille doivent également être interprétées dans leur contexte. Une taille nominale de tuyauterie identifie le système de raccordement, mais ne correspond pas dans tous les cas à un diamètre extérieur mesuré. Une série ou une désignation d’épaisseur identifie une série dimensionnelle ; elle n’indique pas directement la pression de service admissible. Vérifiez les dimensions réelles du composant par rapport aux dimensions commandées et à la norme applicable aux raccords.
Suivre le numéro de coulée dans les documents
Le numéro de coulée identifie généralement la coulée dont le matériau est issu. Comparez l’identifiant complet figurant sur le raccord ou sur son étiquette de traçabilité autorisée avec celui indiqué sur le MTR. Les zéros initiaux, les suffixes et les combinaisons de lettres et de chiffres sont importants. Une correction manuscrite, un code incomplet ou une discordance justifie la mise en attente de l’article jusqu’à ce que le lien documentaire soit clarifié.
Un raccord fini peut porter un numéro de lot, de fabrication ou de traçabilité du fabricant distinct. Ce numéro n’a pas besoin de ressembler au numéro de coulée d’origine, mais les dossiers du fabricant doivent le relier à la coulée du matériau ainsi qu’aux dossiers de production et d’inspection concernés. Cette distinction est importante lorsque des tôles, des barres ou des tubes sont découpés en plusieurs pièces, ou lorsque plusieurs raccords sont traités dans un même lot de traitement thermique.
La traçabilité peut devenir moins évidente après l’effacement du marquage lors de l’usinage, du décapage ou de la finition. Lorsque le remmarquage est autorisé, un dossier contrôlé doit préserver le lien entre l’identification d’origine et le nouveau marquage. Un bon de livraison qui reprend simplement un numéro de commande n’établit pas une traçabilité au niveau de la coulée, sauf s’il relie également cette commande aux dossiers réels du matériau.
Ce que démontre réellement le rapport d’essais matière
Un MTR consigne les résultats et les identifiants associés à un produit ou à un lot d’essais défini. Son titre, à lui seul, ne définit pas son champ d’application. Avant d’examiner les résultats chiffrés, lisez la description du produit, la spécification et son édition lorsqu’elles sont indiquées, la nuance, le numéro de coulée, l’état du matériau et l’émetteur du rapport. Vérifiez si le rapport porte sur le matériau de départ, le raccord fini ou les deux.
Cette distinction est importante pour les composants formés et soudés. Un rapport relatif à une tôle fournit des informations sur la tôle concernée ; il ne documente pas automatiquement les opérations ultérieures de formage, de soudage, de mise en solution ou de contrôle d’un raccord fabriqué. Par exemple, les tôles en acier allié pour hautes températures peuvent être fournies comme matériau de départ pour des composants haute température, mais le MTR d’une tôle ne suffit pas à démontrer qu’un raccord fini est conforme à sa propre spécification produit.
Composition chimique
Comparez chaque élément indiqué aux limites de la spécification matériau applicable et de la nuance commandée. Vérifiez les unités et déterminez s’il s’agit d’une analyse de coulée ou d’une analyse sur produit : les limites applicables et les tolérances autorisées peuvent différer. Un rapport indiquant seulement quelques principaux éléments d’alliage ne démontre pas nécessairement la conformité si la spécification contrôle également les éléments mineurs, les éléments résiduels ou les rapports entre éléments.
L’identification positive des matériaux (PMI) peut constituer une vérification indépendante du matériau accessible, mais son champ d’application est important. Un appareil de mesure utilisé sur site peut distinguer les principaux éléments d’alliage sans pouvoir vérifier le carbone ou d’autres éléments régis par la spécification. L’état de surface, les revêtements et les dépôts de soudure peuvent également influer sur l’emplacement et la nature de la mesure. Considérez un résultat de contrôle positif comme un élément de preuve dans les limites des capacités de la méthode, et non comme un remplacement de chaque analyse chimique requise.
Propriétés mécaniques et état du matériau
Comparez la résistance à la traction, la limite d’élasticité, l’allongement, la dureté et tout autre résultat requis aux critères d’acceptation applicables à la nuance, à la forme, à l’épaisseur et à l’état de traitement thermique spécifiés. Une valeur conforme au minimum d’une nuance ne prouve pas la conformité à une autre nuance. De même, les résultats d’essais de traction à température ambiante n’établissent pas la résistance admissible à la température de service prévue.
L’emplacement de l’essai et la définition du lot sont importants lorsqu’ils sont spécifiés. Un résultat obtenu sur une éprouvette représentative n’est pertinent que si la norme applicable autorise à l’utiliser pour représenter le matériau fourni ou le lot fini. Si la commande exige un essai de résilience, un essai de corrosion intergranulaire ou un autre contrôle complémentaire, son absence ne peut être compensée par des résultats de traction acceptables.
Distinguer la conformité du matériau de celle du raccord
Une spécification matériau porte sur le matériau fourni dans son champ d’application. Une norme produit pour les raccords peut également couvrir la géométrie, la fabrication, le contrôle, le marquage et d’autres exigences relatives au composant fini. Le code de tuyauterie applicable et les documents de conception peuvent imposer des conditions supplémentaires concernant le choix et l’utilisation. Ces documents ont des objectifs liés, mais différents ; un numéro de norme figurant sur un MTR ne doit pas être interprété comme une approbation générale de l’ensemble installé.
Pour un raccord soudé, examinez les dossiers relatifs à la construction spécifiée. Selon le produit et la commande, ils peuvent inclure l’identification des soudures, les enregistrements de traitement thermique et les contrôles non destructifs requis. Un raccord sans soudure ne comporte pas de soudure longitudinale ou périphérique à documenter, mais ses exigences de formage et de traitement thermique doivent tout de même être respectées. La nature de la construction ne doit être déduite dans aucun des deux cas de la seule nuance d’alliage.
L’adéquation pression-température nécessite également de connaître la base de conception réelle. La nuance du matériau, la géométrie du raccord, l’épaisseur de paroi, la méthode d’assemblage, la température de conception, la surépaisseur de corrosion et le code applicable influent tous sur l’évaluation. Une série indiquée ou une résistance à la traction élevée ne suffit pas, à elle seule, à établir une pression de service admissible.
Résoudre les écarts avant que l’identification ne soit perdue
Mettez un article en attente lorsque son identité ou les justificatifs requis ne peuvent être conciliés. Consignez exactement le marquage physique tel qu’il a été trouvé, l’identification de l’emballage, le numéro du rapport et l’exigence en conflit. Demandez à la partie émettrice un document corrigé ou un lien de traçabilité documenté ; modifier un rapport ou accepter localement une substitution inexpliquée masquerait les éléments de preuve d’origine.
Certains écarts sont administratifs, comme un caractère inversé sur une liste de colisage. D’autres modifient la base technique, par exemple une nuance différente, un état de traitement thermique différent ou un essai manquant. Toute correction doit en indiquer la source et préserver un lien clair avec le dossier d’origine. Ne libérez le raccord qu’après avoir résolu l’écart au regard de la spécification applicable et des exigences d’achat, et conservez la décision avec les dossiers du matériau.
