

Actualités
- ▶ Pourquoi la voie de fusion est importante lors du choix d’un fabricant de Hastelloy C276
- ▶ Comment un fabricant de Hastelloy C276 démontre sa résistance à la corrosion
- ▶ Points à évaluer chez un fabricant de Hastelloy C276 pour les usines chimiques
- ▶ Quand s’approvisionner en Inconel 625 auprès d’un fabricant plutôt que sur stock
- ▶ Comment les fabricants d’Inconel 625 contrôlent la composition d’une coulée à l’autre
Message
Pourquoi la voie de fusion est importante lors du choix d’un fabricant de Hastelloy C276
Une spécification d’achat pour le C276 peut sembler complète sur le papier : composition chimique nominale, forme du produit, dimensions et référence ASTM ou ASME applicable. Pourtant, un composant peut encore se comporter différemment de ce que l’acheteur attend dans un flux contenant des chlorures, un laveur de gaz de combustion humide ou un skid de procédé offshore. La question manquante n’est souvent pas « Était-ce du C276 ? », mais « Comment a-t-il été fondu, affiné et transformé en produit final ? »
Pour unfabricant de Hastelloy C276, le procédé de fusion constitue une décision qualité fondamentale plutôt qu’un simple détail de production. Il détermine le niveau de maîtrise des éléments résiduels, des inclusions non métalliques, de la ségrégation, des gaz dissous et des variations de composition avant que l’alliage ne soit forgé, laminé, extrudé ou soudé sous une forme utilisable. Lorsque la résistance à la corrosion, la soudabilité et la continuité de service sont importantes, les acheteurs doivent évaluer les pratiques de fusion en complément des certificats chimiques et des tolérances dimensionnelles.
Pourquoi la même désignation de nuance peut présenter des profils de risque différents
Le C276 est un alliage nickel-chrome-molybdène conçu pour les environnements fortement corrosifs. Sa résistance dépend d’une composition soigneusement équilibrée et d’une structure propre et homogène. Une analyse chimique standard confirme qu’une coulée respecte les limites spécifiées pour les éléments, mais elle ne décrit pas entièrement la répartition de ces éléments ni la quantité et le type d’inclusions conservées au cours de la transformation.
Un procédé de fusion conventionnel peut être adapté à certaines applications moins exigeantes, en particulier lorsque le produit est épais, l’exposition modérée et les exigences de fabrication limitées. Dans des conditions de service plus sévères, la résistance à la corrosion localisée peut être affectée par de petites zones de ségrégation chimique, des oxydes, sulfures ou autres inclusions emprisonnés. Ces discontinuités peuvent devenir importantes sur les surfaces usinées, dans les zones de formage, les coudes de tubes, les régions adjacentes aux soudures et les emplacements où les milieux corrosifs stagnent.
L’implication pratique est simple : un matériau doté d’un certificat acceptable peut néanmoins nécessiter un examen plus approfondi de sa fabrication lorsque l’environnement de fonctionnement combine chlorures, contaminants oxydants, acides réducteurs, température élevée, cycles de pression ou emplacements de service difficiles à inspecter.
Procédé de fusion : ce que les acheteurs doivent réellement demander
L’expression « fondu sous vide » est souvent utilisée comme raccourci pour désigner une qualité supérieure, mais elle ne doit pas être considérée comme une réponse complète. Les acheteurs doivent savoir quelles étapes de fusion et de refusion ont été employées, pourquoi elles ont été sélectionnées et comment le fournisseur maîtrise la transition entre le lingot et le produit fini.
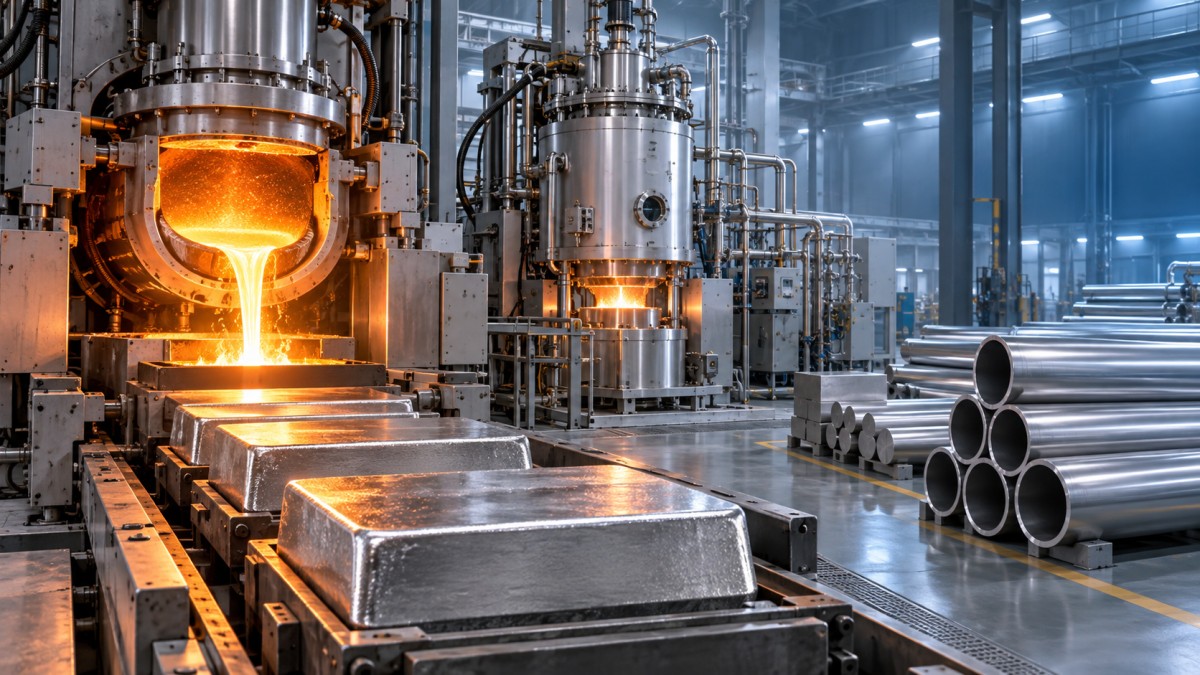
Les procédés courants peuvent inclure la fusion à l’air, la fusion par induction sous vide, la refusion sous laitier électroconducteur, la refusion à l’arc sous vide ou une combinaison de fusion primaire et de refusion secondaire. Chaque procédé présente des atouts différents. La fusion par induction sous vide peut améliorer la maîtrise de la teneur en gaz et des éléments sensibles à l’oxydation. La refusion sous laitier électroconducteur peut contribuer à améliorer la propreté et la compacité du lingot dans des conditions de laitier contrôlées. La refusion à l’arc sous vide peut renforcer davantage l’homogénéité et réduire certains défauts internes dans les matériaux à haute intégrité.
Il n’existe pas de règle universelle imposant un procédé pour chaque commande de C276. Le procédé approprié dépend de la forme du produit, de la taille de section, des essais requis, de la méthode de fabrication et des conséquences d’une défaillance. Un tube à paroi mince destiné à des milieux de procédé agressifs ne présente pas le même schéma d’exposition qu’une tôle structurelle non soumise à la pression. Toutefois, le fabricant doit pouvoir expliquer le procédé en termes précis plutôt que de s’appuyer sur des affirmations générales de « haute pureté » ou de « fusion avancée ».
Questions permettant de déterminer si la maîtrise de la fusion est significative
- L’alliage a-t-il été fondu initialement à l’air ou sous vide, puis a-t-il subi une refusion ?
- Le procédé de fusion est-il cohérent pour les tailles de coulées et les formes de produits proposées, ou change-t-il selon la quantité commandée ?
- Comment le soufre, l’oxygène, l’azote et les autres résiduels sont-ils maîtrisés dans les limites internes de procédé du fournisseur ?
- Quelles mesures sont appliquées pour gérer la ségrégation lors de la production des lingots et du travail à chaud ?
- Le produit fourni peut-il être tracé jusqu’à sa coulée de fusion, son lot de refusion le cas échéant, et ses enregistrements de transformation ?
- Quelles méthodes d’inspection sont utilisées pour détecter les discontinuités internes ou de surface avant expédition ?
Ces questions sont plus utiles que de demander une déclaration générique indiquant que le matériau est « affiné sous vide ». Elles imposent une discussion sur la traçabilité, la rigueur du procédé et l’adéquation du parcours de production réel au service prévu.
La pureté ne se résume pas à une valeur de laboratoire
Dans l’approvisionnement en alliages, la pureté est souvent réduite à une liste de limites d’impuretés. Cela est important, mais la morphologie et la répartition des inclusions le sont également. Une faible population d’inclusions allongées, d’oxydes regroupés ou de zones ségrégées peut ne pas être détectée par un certificat chimique standard. Lors de la déformation à chaud, ces caractéristiques peuvent être étirées dans le sens du corroyage. Lors du formage ou de l’usinage ultérieur, elles peuvent apparaître sur les surfaces en contact avec des milieux corrosifs.
Cela ne signifie pas que chaque inclusion entraîne une corrosion prématurée. Cela signifie que l’écart entre une performance nominale et une performance fiable se réduit lorsque le service est sévère. L’attaque localisée a tendance à commencer au niveau du site microstructural le plus faible, et non à la composition chimique moyenne imprimée sur un certificat.
Pour cette raison, un acheteur doit aligner les exigences d’inspection sur l’application. L’examen de surface, le contrôle par ultrasons lorsque cela est approprié à l’épaisseur de section, le contrôle par courants de Foucault pour les produits tubulaires et l’examen métallographique peuvent tous être pertinents, selon la forme et la spécification. Exiger tous les essais possibles sans tenir compte du produit peut augmenter les coûts sans améliorer la décision. La meilleure approche consiste à identifier le mécanisme de défaillance crédible et à demander des preuves qui y répondent.
La microstructure dépend de la fusion, mais aussi de la transformation
Le procédé de fusion est le point de départ, mais pas l’ensemble de l’histoire de fabrication. La réduction du lingot, le forgeage, les pratiques de laminage, le recuit de mise en solution, la vitesse de refroidissement, le décapage et le redressage final influencent tous la microstructure et l’état de surface livrés au transformateur. Un lingot refondu de haute qualité peut encore perdre de sa valeur si le travail à chaud ultérieur est mal maîtrisé ou si le traitement thermique final ne rétablit pas l’état prévu de résistance à la corrosion.
Lors de la comparaison des fournisseurs, il est utile de distinguer trois questions :
Un fournisseur capable de documenter ces trois domaines est généralement plus facile à qualifier qu’un fournisseur qui ne fournit qu’un rapport chimique et une description générale de la nuance.
Quand un procédé de fusion haut de gamme est justifié
Les procédés de fusion et de refusion à plus haute intégrité sont particulièrement justifiés lorsque le remplacement du matériau est coûteux, que les conséquences d’un arrêt sont importantes ou que l’inspection après installation est limitée. Citons notamment les tuyauteries et tubes exposés à des acides mixtes, les composants de laveurs traitant des condensats variables, les systèmes offshore exposés à l’eau de mer susceptible de provoquer la corrosion caverneuse, ainsi que les équipements qui seront soudés ou formés à froid de manière répétée avant leur mise en service.
Les sections minces méritent une attention particulière. Un petit défaut, une imperfection de surface ou une variation locale de la composition représente une proportion plus importante de l’épaisseur de paroi que dans une pièce forgée massive. Les transformateurs ont également besoin d’un comportement stable lors du cintrage, de l’expansion, de l’usinage et du soudage. Pour ces produits, demandez si le matériau proposé est fabriqué selon le même procédé de fusion et la même séquence de transformation que ceux utilisés pour les échantillons de qualification ou les enregistrements de production antérieurs.
À l’inverse, un procédé haut de gamme ne doit pas être spécifié simplement parce qu’il semble supérieur. Lorsque l’environnement est clairement défini, qu’une surépaisseur de corrosion est disponible et que le composant est facilement remplaçable, un procédé standard correctement maîtrisé peut répondre au besoin technique réel. L’exigence d’approvisionnement doit être liée au risque de service, et non à l’hypothèse que chaque article en C276 requiert des contrôles métallurgiques identiques.
Documents devant accompagner la discussion technique
Les rapports d’essais matière restent essentiels, mais ils doivent être examinés dans le cadre d’un ensemble de preuves plus large. Le rapport doit identifier la coulée, l’état du produit, la composition chimique, les propriétés mécaniques exigées par la spécification applicable et les résultats d’examen pertinents. Lorsque le procédé de fusion constitue une exigence contractuelle, il doit figurer dans le bon de commande et être confirmé dans la documentation du fournisseur plutôt que de rester une simple déclaration commerciale informelle.
Pour les commandes critiques, demandez dès le début si l’usine peut fournir une traçabilité de procédé depuis la coulée de fusion jusqu’au lot fini, ainsi que les enregistrements relatifs au recuit de mise en solution et aux contrôles non destructifs lorsqu’ils sont spécifiés. Précisez si les éprouvettes représentent la même forme de produit et le même état de traitement thermique que le matériau livré. Un résultat de traction issu d’une section ou d’un état différent ne répond pas à toutes les questions concernant le composant final.
La même rigueur documentaire est utile pour d’autres produits en alliages techniques. Par exemple, lors de l’approvisionnement entubes en alliage de précision destinés à l’instrumentation, aux équipements électroniques ou aux assemblages de blindage magnétique, les acheteurs peuvent se concentrer sur la précision dimensionnelle, le comportement thermique, la stabilité électrique ou la perméabilité magnétique plutôt que sur la résistance à la corrosion. Néanmoins, une fusion traçable, une transformation maîtrisée et une vérification de l’état final demeurent importantes, car les propriétés requises du matériau sont créées par l’ensemble du procédé et non par la seule composition nominale.
Une méthode pratique pour comparer les devis des fabricants
Avant de sélectionner un fabricant de Hastelloy C276, comparez chaque devis aux conditions de service réelles. Identifiez les milieux corrosifs, la plage de températures, les caractéristiques de pression et d’écoulement, les emplacements des soudures, la géométrie du produit, les étapes de fabrication prévues ainsi que les conséquences d’une fuite ou d’un remplacement. Indiquez ensuite quelle preuve est nécessaire : un procédé de fusion défini, une exigence de refusion, un niveau de traçabilité, une inspection spécifique ou des essais supplémentaires liés à la corrosion lorsque la spécification applicable et l’application le justifient.
Un fournisseur qui répond avec des limites de procédé claires est souvent plus précieux qu’un fournisseur qui offre une promesse non qualifiée de « meilleure qualité ». Une réponse techniquement utile explique quel procédé est disponible pour la forme demandée, quelle documentation peut être fournie, où des variations de procédé peuvent se produire et quelles exigences doivent faire l’objet d’un accord avant le début de la production. Cette clarté permet aux équipes d’ingénierie, de qualité et d’achats d’évaluer si la métallurgie correspond au risque porté par le composant.
