

Actualités
- ▶ Comment vérifier la traçabilité du matériau C276 auprès d’un fournisseur
- ▶ Questions à poser avant de commander une tôle ou un tube en Hastelloy C276
- ▶ Inspection des tôles en alliage : épaisseur, état de surface et traçabilité
- ▶ Prévenir la contamination de surface lors de la découpe de tôles en alliage
- ▶ Tôle en alliage pour réservoirs chimiques : adapter les nuances aux fluides de procédé
Message
Inspection des tôles en alliage : épaisseur, état de surface et traçabilité
Une tôle en alliage ne peut être acceptée que lorsque ses dimensions mesurées, son état de surface et ses documents matière sont conformes aux exigences spécifiées pour la commande et la fabrication prévue. Une tôle peut sembler propre tout en étant trop mince, porter une identification de coulée incorrecte ou présenter un défaut de surface susceptible de se transformer en fissure lors du formage. Ces contrôles doivent être réunis avant la mise à disposition du matériau.
Commencez par examiner le bon de commande, le plan et la spécification matière applicable. Ces documents définissent la nuance d’alliage, la forme du produit, l’épaisseur, l’état de surface, les exigences d’essai et toute condition supplémentaire du client. L’épaisseur nominale ne constitue pas à elle seule un critère d’acceptation : la variation admissible dépend des exigences applicables et, dans certains cas, des dimensions de la tôle et de son état de fabrication.
Définir les critères d’acceptation avant la mesure
Une spécification matière et une norme de tolérances dimensionnelles peuvent avoir des objectifs différents. L’une peut définir la composition chimique, les propriétés mécaniques et l’état de livraison ; l’autre peut établir les variations dimensionnelles admissibles. Le bon de commande ou le plan peut également imposer des exigences supplémentaires. Déterminez quels documents s’appliquent exactement à la nuance, à la forme du produit et à l’état de la tôle, puis utilisez les éditions spécifiées ainsi que toute exigence complémentaire convenue.
Consignez le plan d’inspection avant d’ouvrir le colis. Il doit préciser comment les tôles sont sélectionnées, où les mesures sont effectuées, quels instruments sont utilisés et comment les résultats sont enregistrés. Lorsque la commande ne définit pas l’échantillonnage, convenez d’une méthode adaptée à l’application et au niveau de risque. L’échantillonnage peut étayer une décision à la réception, mais ne démontre pas que chaque emplacement ou chaque tôle non mesuré est conforme.
Portez une attention particulière aux exigences d’épaisseur minimale pour les composants qui seront formés, usinés ou exposés à la corrosion. Une tôle conforme à la tolérance d’achat peut néanmoins être inadaptée si la surépaisseur de fabrication ou l’épaisseur minimale de conception n’a pas été prise en compte lors de la commande du matériau.
Mesurer l’épaisseur aux endroits où les variations sont importantes
Utilisez un instrument étalonné, doté d’une plage et d’une résolution de mesure adaptées. Un micromètre est couramment utilisé sur les bords et les surfaces accessibles d’une tôle ; d’autres méthodes peuvent convenir lorsque l’accès, les dimensions ou le plan d’inspection l’exigent. Vérifiez l’instrument avant utilisation, gardez les faces de mesure propres et évitez toute force excessive susceptible de déformer un matériau mince ou de fausser la mesure.
Effectuez les relevés aux emplacements définis par les règles de tolérance applicables et le plan d’inspection, notamment à différents endroits dans la largeur et la longueur lorsque l’accès le permet. Les relevés sur les bords sont utiles, mais ils ne sont pas nécessairement représentatifs du centre d’une tôle large. Ne déplacez pas les points de mesure vers l’intérieur ou l’extérieur dans le seul but d’obtenir un résultat conforme : certaines exigences dimensionnelles précisent les emplacements où les mesures doivent être prises en compte.
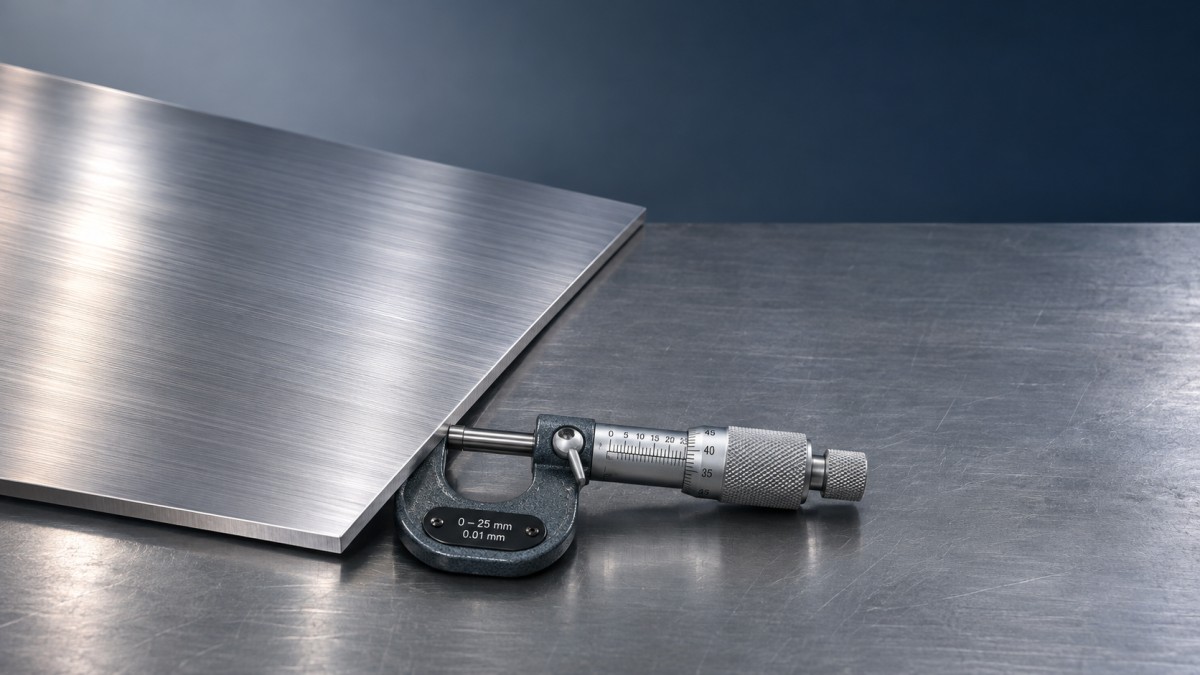
Consignez chaque relevé et son emplacement, et pas seulement la moyenne. Une moyenne conforme à la tolérance peut masquer une valeur locale trop faible. Comparez chaque relevé applicable aux limites autorisées et distinguez une mesure hors tolérance d’une mesure proche d’une limite mais néanmoins conforme. L’incertitude de mesure et l’état de l’instrument sont importants lorsque le résultat se situe près de la limite ; appliquez la règle de décision convenue au lieu d’arrondir une valeur limite pour la déclarer acceptable.
Si une zone d’épaisseur insuffisante est détectée, marquez son emplacement et mettez le matériau concerné en attente. Vérifiez l’absence de bavure, de débris ou de problème lié à l’instrument, puis répétez la mesure selon la méthode approuvée. Ne meulez pas la zone pour lui donner un aspect uniforme : le retrait de matière peut aggraver un problème d’épaisseur et effacer les éléments nécessaires à la décision sur le traitement à appliquer.
Évaluer l’état de surface en fonction de l’usage prévu
Inspectez les deux faces sous un éclairage permettant de distinguer les variations de texture et de réflexion. Selon l’état de surface spécifié et les conditions de service, les défauts pertinents peuvent inclure des rayures, des bosses, des piqûres, des criques, des dédoublures, de la calamine, une décoloration et des contaminants incrustés. Notez l’emplacement, l’étendue et l’aspect de chaque zone suspecte afin de pouvoir l’évaluer au regard des critères d’acceptation applicables.
Toute marque visible ne constitue pas nécessairement un défaut entraînant le rejet. Une marque superficielle de manutention sur une face non critique peut être acceptable selon la commande, tandis qu’une indication d’aspect similaire sur une surface d’étanchéité ou une tôle destinée à un formage sévère peut nécessiter un examen plus approfondi. À l’inverse, un aspect brillant et uniforme ne prouve pas l’absence de discontinuités nuisibles à la surface.
Lorsque la rugosité de surface est spécifiée, mesurez-la selon le paramètre et la méthode requis. Une simple comparaison visuelle ne peut pas démontrer la conformité à une limite numérique de rugosité. L’orientation compte également : la texture de laminage et les rayures peuvent influer à la fois sur la mesure et sur le composant fini ; respectez donc l’orientation de mesure et les exigences de rapport spécifiées.
Le film de protection, l’huile et l’emballage peuvent masquer des dommages. Retirez ou soulevez la protection autant que nécessaire pour procéder à l’inspection, sans créer de nouvelles rayures ni de contamination, puis rétablissez une protection adaptée pour le stockage. Les fissures suspectes, les piqûres profondes ou les indications évoquant une dédoublure peuvent nécessiter des examens complémentaires selon une procédure convenue. Toute réparation ou opération de raccordage doit être autorisée et contrôlée, puis suivie d’un contrôle d’épaisseur aux endroits où de la matière a été retirée.
La traçabilité doit suivre chaque tôle physique
La traçabilité relie une pièce de matériau à son identité et aux documents justificatifs correspondants. À la réception, comparez les marquages de la tôle ou du colis au bon de commande, aux documents d’expédition et au certificat matière. Vérifiez la nuance ou la désignation UNS, le numéro de coulée, la forme du produit, les dimensions, l’état de livraison et les résultats d’essais spécifiés. Évaluez le certificat au regard des exigences réelles de la commande ; sa seule présence ne suffit pas à établir la conformité.
Vérifiez que les résultats d’analyses chimiques et d’essais mécaniques consignés correspondent aux exigences spécifiées et que tout essai ou toute inspection requis est documenté. Le type de certificat, l’organisme d’inspection et les documents justificatifs doivent être ceux prévus au contrat. Ne supposez pas, par exemple, qu’un certificat ISO relatif à un système de management remplace les justificatifs d’essais propres au produit.
La traçabilité est particulièrement vulnérable après l’ouverture des colis et la découpe des tôles. Transférez l’identification sur les tôles individuelles et les chutes avant de retirer le marquage d’origine, en utilisant une méthode autorisée pour le matériau et l’application. Tenez un registre reliant chaque nouvel identifiant à la coulée d’origine et aux documents d’inspection pertinents. Maintenez les pièces non identifiées à l’écart jusqu’à ce que leur statut soit établi conformément à la procédure applicable.
L’identification positive des matériaux peut aider à détecter une confusion de nuance, mais sa portée est importante. Un instrument peut identifier certains éléments d’alliage sans vérifier toutes les limites de composition, l’état de traitement thermique ou les propriétés mécaniques. Un résultat concordant étaye donc l’identification ; il ne remplace pas le certificat requis et ne prouve pas que la tôle provient d’une coulée particulière.
Distinguer les exigences applicables aux tôles et aux tubes
Des produits en alliage apparentés peuvent porter le même nom de nuance tout en étant soumis à des exigences différentes selon leur forme. Par exemple, les tubes en alliage Monel sont proposés en Monel 400 et Monel K-500 pour des applications comprenant les équipements marins et chimiques. Les exigences dimensionnelles et d’inspection applicables aux tubes ne doivent pas être utilisées à la place de celles spécifiées pour les tôles, et ces deux nuances ne doivent pas être considérées comme interchangeables au seul motif qu’elles portent toutes deux le nom Monel.
Libérer, mettre en attente ou rejeter
Ne libérez le matériau qu’une fois les contrôles dimensionnels, de surface et documentaires requis terminés et les éventuelles divergences résolues. Consignez les identifiants du matériau inspecté, les résultats, les critères d’acceptation applicables et la décision prise, afin que celle-ci reste compréhensible après l’entrée de la tôle en production.
Lorsqu’une exigence n’est pas satisfaite ou que l’identité est incertaine, séparez et étiquetez le matériau concerné afin d’empêcher toute utilisation involontaire. Selon le problème et le contrat, la décision peut prévoir une inspection supplémentaire, une correction par le fournisseur, une dérogation autorisée ou un rejet. Une dérogation doit identifier le matériau concerné et l’écart précis ; elle ne doit pas modifier implicitement les critères d’acceptation du reste de la commande.
