


Actualités
- ▶ Comment la taille des barres d’alliage affecte le rendement matière lors de l’usinage
- ▶ Quelle norme de contrôle par ultrasons s’applique aux barres d’alliage critiques ?
- ▶ Pourquoi les barres d’alliage peuvent se fissurer lors du forgeage à chaud
- ▶ Points à vérifier avant d’acheter une barre en alliage pour des équipements sous pression
- ▶ Comment la structure granulaire des barres en alliage affecte la résistance à la fatigue
Message
Comment la taille des barres d’alliage affecte le rendement matière lors de l’usinage
Un devis d’usinage peut sembler compétitif jusqu’à ce que le bilan matière soit examiné. Une pièce peut être petite, mais une barre de départ surdimensionnée peut générer une grande quantité de copeaux en forme d’anneau, augmenter le temps de coupe et accroître la quantité d’alliage à forte valeur qui ne se retrouve jamais dans le composant fini.
Le choix inverse peut également poser problème : une barre choisie trop près de l’enveloppe finie peut ne pas offrir une surépaisseur d’usinage suffisante pour éliminer la calamine, la couche décarburée, l’ovalisation ou les dommages dus à la manutention.
En pratique, la dimension de labarre en alliage influence le rendement par trois facteurs liés : le rapport entre le volume de la pièce finie et le volume du brut de départ, la surépaisseur matière requise par le procédé, et les pertes générées par les extrémités de barre, les traits de scie et les longueurs restantes. La meilleure dimension n’est pas simplement le plus petit diamètre disponible. Il s’agit du plus petit diamètre et de la plus petite longueur qualifiés qui permettent néanmoins un usinage, un bridage, un contrôle et une traçabilité matière fiables.
Où le rendement est perdu avant même le début de l’usinage
Le rendement matière est souvent exprimé comme le pourcentage de matière achetée qui devient une pièce finie. Dans une opération de tournage, la principale perte correspond généralement à la différence entre le diamètre du brut et le plus grand diamètre extérieur fini. Comme le volume d’une barre ronde augmente avec le carré du diamètre, une légère augmentation du diamètre de départ peut entraîner une hausse disproportionnée de la matière enlevée.
Par exemple, un composant cylindrique présentant un diamètre extérieur fini relativement faible peut être usiné à partir d’une barre standard beaucoup plus grande simplement parce qu’elle est facilement disponible. La matière supplémentaire ne devient pas seulement des copeaux. Elle exige également des passes d’ébauche supplémentaires, consomme des plaquettes, augmente les heures machine et peut accroître le risque de déformation dans les matériaux qui s’écrouissent ou conservent des contraintes résiduelles. Les alliages à base de nickel, à base de cobalt, le titane et les alliages résistants à la corrosion rendent cet effet plus important sur le plan économique, car leur valeur de matière première et leur difficulté d’usinage sont toutes deux supérieures à celles de l’acier au carbone ordinaire.
La longueur est tout aussi importante, mais plus facile à négliger. Une barre longue peut avoir un prix unitaire inférieur, mais une mauvaise planification de coupe peut produire de courtes chutes qui ne peuvent être affectées à aucune autre commande. Chaque coupe consomme également un trait de scie, et les opérations de dressage enlèvent de la matière aux deux extrémités de chaque ébauche. Lorsque les quantités commandées sont limitées, ces pertes fixes peuvent représenter une part significative de la longueur achetée.
Sélection du diamètre : équilibrer la surépaisseur et le volume de copeaux
L’évaluation doit commencer par le diamètre usiné maximal de la pièce, et non par son seul diamètre nominal. Identifiez toute bride, épaulement, caractéristique interrompue ou condition de faux-rond qui définit l’enveloppe réelle de départ. Déterminez ensuite la surépaisseur nécessaire pour éliminer la surface fournie et établir un diamètre de référence stable.
La surépaisseur dépend de l’état de livraison de la barre. Un matériau travaillé à chaud peut nécessiter davantage de nettoyage qu’un matériau étiré à froid ou rectifié de précision. La tolérance de diamètre, la rectitude, l’état de surface et la gamme d’usinage prévue modifient tous la réponse. Une pièce qui sera ébauchée puis finie au tournage peut accepter une condition de départ différente d’une pièce ne nécessitant qu’une légère finition avant filetage ou fraisage.
Une discipline commerciale utile consiste à comparer les diamètres candidats selon la masse nette utilisable par pièce finie, plutôt que de comparer uniquement le prix au kilogramme. Le calcul doit inclure la surépaisseur d’usinage attendue, la plage de tolérance réelle de la barre et la géométrie finale. Il doit également distinguer les rebuts récupérables des pertes non récupérables. Les copeaux de tournage peuvent conserver une certaine valeur de recyclage, mais cette valeur est rarement équivalente à celle d’une barre certifiée et traçable.
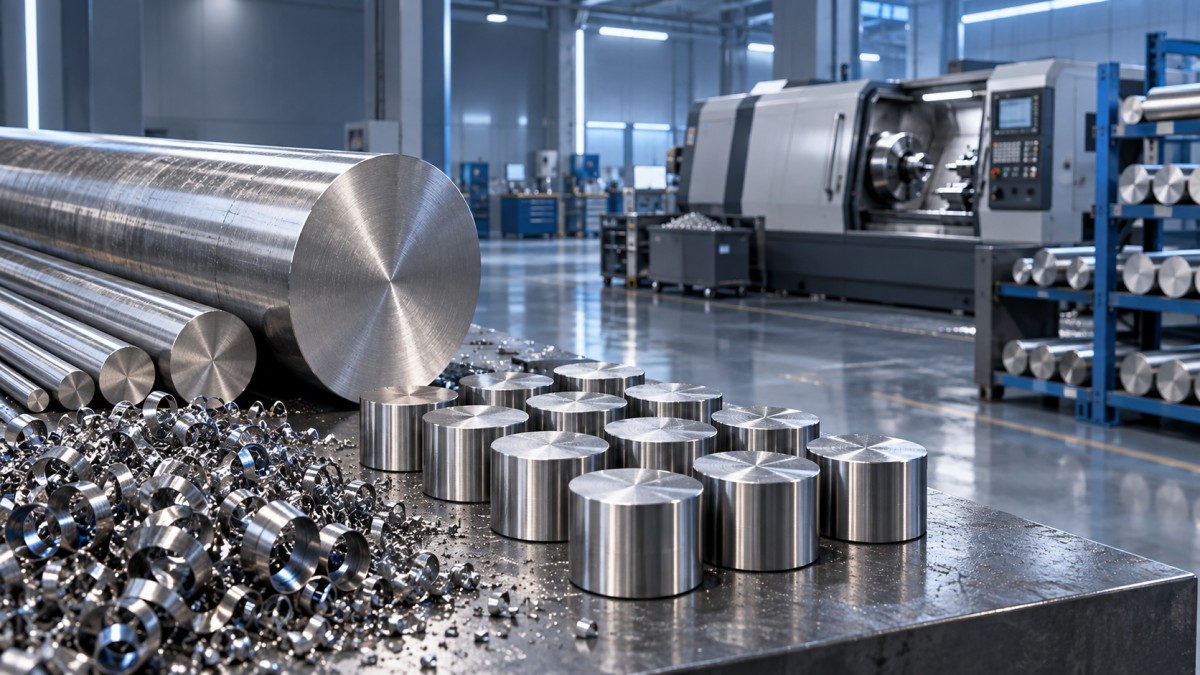
La planification des longueurs peut modifier le devis plus que prévu
Un atelier peut recevoir des barres dans des longueurs standard de laminoir, puis les couper en ébauches. La longueur idéale à acheter est donc liée à la longueur d’ébauche, au trait de scie, à la surépaisseur de dressage, à la surépaisseur de serrage et au nombre de pièces pouvant être obtenues par barre. Une différence d’une pièce par barre peut modifier sensiblement le taux d’utilisation, notamment lorsque la commande concerne des alliages coûteux ou des composants relativement courts.
Avant d’approuver un plan matière, établissez le schéma de coupe plutôt que d’utiliser un simple rapport entre longueur achetée et longueur de pièce. Incluez :
- la longueur d’ébauche, y compris la surépaisseur de dressage et toute prise requise par mandrin ou pince ;
- le trait de scie pour chaque coupe de séparation ;
- la chute inutilisable au début et à la fin de la barre ;
- la longueur perdue lorsque les marques d’identification, les défauts de surface ou les dommages aux extrémités doivent être éliminés ;
- la longueur minimale de chute que l’atelier peut réutiliser de façon réaliste.
Les barres plus longues tendent à réduire la proportion de pertes aux extrémités, mais elles peuvent introduire des problèmes de manutention et de rectitude. Elles peuvent également être peu pratiques pour les machines dont la capacité d’alimentation en barres est limitée. Les ébauches courtes réduisent la complexité de manutention et peuvent convenir aux centres d’usinage, mais le nombre accru de coupes à la scie et de montages individuels peut annuler une partie de l’avantage matière. Le bon choix dépend de la gamme de production, et non seulement de la commande d’achat de matière.
Les tolérances sont une variable de rendement, pas seulement une exigence de qualité
Un diamètre nominal ne raconte pas toute l’histoire. Une large tolérance positive peut obliger l’usineur à enlever plus de matière que ne le suggère le calcul nominal. À l’inverse, une barre dont le diamètre se situe près de la limite basse de sa tolérance peut laisser une surépaisseur de nettoyage insuffisante sur les caractéristiques qui doivent être concentriques à la surface d’origine du brut. La rectitude et la circularité comptent pour la même raison : une barre légèrement cintrée ou hors rond peut exiger un enlèvement de matière supplémentaire avant qu’une référence d’usinage cohérente puisse être établie.
Lors de l’évaluation d’un devis fournisseur, demandez l’état réel de fourniture et la tolérance dimensionnelle en plus de la dimension nominale. Une barre moins chère avec des tolérances larges peut entraîner un coût total moins favorable qu’une dimension mieux maîtrisée réduisant les besoins d’ébauche. Cela est particulièrement pertinent lorsque les pièces présentent des parois minces, de faibles surépaisseurs de finition ou des exigences élevées de concentricité.
Ne confondez pas un brut proche de la forme finale avec un coût inférieur garanti
Les dimensions de barres proches de la forme finale peuvent améliorer le rendement, mais uniquement lorsque la dimension est disponible de manière constante et que le procédé peut l’utiliser sans créer de nouveaux risques. Un diamètre non standard peut nécessiter un délai plus long, une quantité minimale d’achat plus élevée ou un lot de production dédié. Si la demande de pièces est intermittente, la quantité restante peut devenir un stock dormant. L’évaluateur doit comparer conjointement la matière totale utilisable, l’exposition au stock, le risque de délai et les économies d’usinage.
Le comportement du matériau influence la valeur de chaque millimètre supplémentaire
Tous les alliages ne réagissent pas de la même manière à un excédent de surépaisseur. Les matériaux présentant une forte tendance à l’écrouissage peuvent exiger des stratégies d’ébauche délibérées et un engagement de coupe stable. Une surépaisseur supplémentaire peut multiplier les risques de surfaces écrouies, de déflexion d’outil, d’accumulation de chaleur et de coupes interrompues autour de caractéristiques complexes. Le titane et certains alliages de nickel peuvent également nécessiter un contrôle rigoureux des paramètres de coupe afin d’éviter les dommages de surface ou la détérioration rapide des outils.
Pour cette raison, un diamètre qui paraît acceptable dans un simple calcul de poids peut rester peu attrayant en atelier. Les estimateurs doivent solliciter l’avis du personnel d’usinage lorsqu’une pièce comporte des cavités profondes, des sections minces, de grandes longueurs non soutenues ou des exigences élevées d’intégrité de surface. L’objectif n’est pas le rendement matière théorique maximal ; c’est un rendement prévisible avec un temps de cycle réalisable.
La forme du brut doit également correspondre à la géométrie. La barre ronde convient aux composants tournés, arbres, raccords et pièces de révolution. Mais un composant qui commence par une caractéristique de précision mince et plane peut gaspiller une quantité importante de matière s’il est découpé à partir d’un brut rond. Dans cette situation, la tôle ou le feuillard peuvent constituer une forme de départ plus rationnelle. Pour les applications impliquant des composants électroniques formés, des capteurs, des transformateurs ou des sections planes stables, lesfeuillards en acier allié de précision sont disponibles dans des épaisseurs de 0.1 mm à 3 mm et peuvent réduire les enlèvements inutiles lorsque la conception se prête réellement à la transformation de feuillard.
Une séquence d’examen pratique avant la mise à disposition de la matière
Commencez par le plan validé et identifiez l’enveloppe maximale du brut, y compris tous les diamètres finis, les références d’usinage et les besoins de maintien de la pièce. Définissez ensuite la surépaisseur minimale de nettoyage selon l’état de fourniture plutôt que par habitude. Examinez au moins deux diamètres de barre réalisables lorsque la disponibilité le permet, puis calculez le poids d’ébauche attendu et le volume enlevé pour chaque option.
Après avoir sélectionné le diamètre, établissez un plan de coupe à partir de la longueur réelle de barre fournie. Comptabilisez le trait de scie, les chutes d’extrémité, le dressage et les chutes réutilisables. Une chute ne doit être prise en compte que lorsque ses dimensions, son identification de coulée, son état et la demande future probable rendent sa réutilisation réaliste. Considérer chaque pièce restante comme utilisable peut rendre un plan matière plus favorable qu’il ne le sera réellement en production.
Enfin, ajoutez les implications d’usinage à la comparaison. Une dimension légèrement plus grande peut être justifiée lorsqu’elle assure un serrage fiable ou facilite le contrôle des déformations. Une barre plus petite à tolérance plus serrée peut justifier un prix d’achat plus élevé lorsqu’elle élimine une passe d’ébauche ou réduit la consommation d’outils. L’enregistrement de ces hypothèses dans le devis rend l’examen ultérieur des écarts plus pertinent et évite que le rendement matière soit évalué uniquement selon le prix d’achat de la barre.
La décision d’achat la plus fiable repose donc sur l’enveloppe de la pièce finie, l’état du brut, le schéma de coupe et la gamme d’usinage considérés comme un ensemble de variables. Sélectionner la dimension de barre de cette manière permet d’éviter les deux extrêmes coûteux : acheter un brut standard de grande dimension simplement parce qu’il est familier, ou rechercher le plus petit diamètre possible sans disposer d’une surépaisseur suffisante pour usiner la pièce de manière constante.
