


Actualités
- ▶ Pourquoi les barres d’alliage peuvent se fissurer lors du forgeage à chaud
- ▶ Points à vérifier avant d’acheter une barre en alliage pour des équipements sous pression
- ▶ Comment la structure granulaire des barres en alliage affecte la résistance à la fatigue
- ▶ Quand les barres en alliage surpassent l’acier inoxydable en milieu chloruré
- ▶ Quels enregistrements de traçabilité sont requis pour les barres en alliage critiques pour la sécurité ?
Message
Pourquoi les barres d’alliage peuvent se fissurer lors du forgeage à chaud
La fissuration lors du forgeage à chaud est rarement causée par une seule erreur. Une barre d’alliage peut présenter une composition chimique acceptable et néanmoins se fissurer parce que son historique thermique, sa propreté interne, son programme de réduction, l’état des matrices ou sa pratique de refroidissement soumettent localement la déformation à des niveaux dépassant la limite de ductilité à chaud du matériau. La fissure visible est donc un symptôme tardif ; le point de contrôle pertinent se situe généralement plus tôt dans le procédé.
La conséquence immédiate ne se limite pas au rejet d’une pièce forgée. Les fissures de surface peuvent se propager lors du laminage, de l’usinage, du soudage, des essais de pression ou de l’exposition en service ultérieurs. Dans les systèmes d’alliages à base de nickel, de fer, de titane et d’autres alliages à forte valeur ajoutée, un défaut éliminé en surface peut également indiquer des dommages sous-jacents ou une fenêtre de procédé défavorable. Lorsque les pièces forgées sont utilisées dans des équipements sous pression, à haute température ou porteurs de charge, la décision concernant une fissure doit être fondée sur l’origine du défaut et l’intégrité de la section restante, et non sur son seul aspect.
La ductilité à chaud est limitée, et non constante
Une barre d’alliage ne devient pas uniformément forgeable simplement parce qu’elle est chauffée. Chaque alliage possède une plage pratique de travail à chaud dans laquelle sa ductilité est suffisante et sa résistance à la déformation reste maîtrisable. En dehors de cette plage, le risque de fissuration augmente pour différentes raisons.
À une température trop basse, la contrainte d’écoulement augmente fortement. La presse ou le marteau doit appliquer un effort plus élevé, tandis que le matériau a une capacité moindre à absorber la déformation. Cela produit souvent des fissures longitudinales de surface, des fissurations aux angles ou des fissures dans les zones où la barre entre en contact avec une matrice plus froide. La fissuration à basse température est particulièrement probable vers la fin d’une séquence de forgeage, lorsque la pièce a perdu de la chaleur mais que la réduction prévue est toujours appliquée.
À une température excessive, le risque change plutôt qu’il ne disparaît. Les joints de grains peuvent s’affaiblir, une fusion locale peut se produire dans les compositions sensibles, et l’oxydation ou la décarburation peuvent endommager la surface. Certains alliages à base de nickel sont particulièrement sensibles aux constituants à bas point de fusion ou aux phases ségrégées aux joints de grains. Une fois la cohésion intergranulaire réduite, la déformation peut ouvrir des fissures intergranulaires même lorsque la température globale de la barre semble acceptable.
L’intervalle de température utilisable doit donc être défini pour la nuance spécifique, l’état de traitement thermique, le diamètre de la barre et la méthode de formage. Une consigne générique de four ne remplace pas adéquatement une température validée à cœur du lopin et une température de finition vérifiée.
Les gradients thermiques créent des déformations cachées avant le début du forgeage
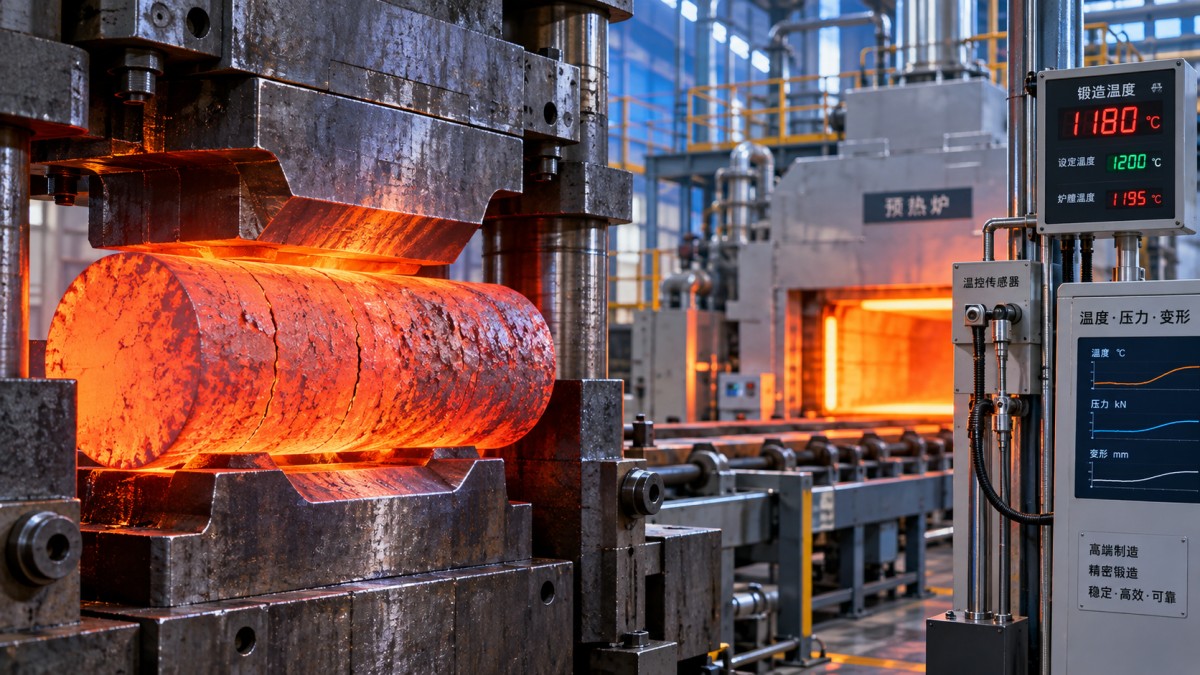
Les grandes barres d’alliage chauffent lentement au centre, tandis que leur surface réagit rapidement aux conditions du four. Si le temps de maintien est insuffisant, la zone externe peut se trouver dans la plage de forgeage prévue alors que le cœur reste trop froid. La surface chaude se déforme plus facilement que le cœur résistant, ce qui génère des cisaillements internes et des contraintes de traction en surface. Des fissures peuvent alors apparaître lors du refoulement, du perçage ou de réductions importantes, même si la température enregistrée du four est correcte.
Des gradients thermiques apparaissent également après la sortie du four. Les délais entre le chauffage et le forgeage, les manipulations répétées, les outillages froids et le contact inégal avec les matrices peuvent tous refroidir rapidement certaines zones. Les angles, les épaulements, les sections minces et les zones adjacentes à la bavure de matrice sont des emplacements courants de telles pertes de température. En pratique, le contrôle de la température doit couvrir l’ensemble du parcours : température de chargement, vitesse de montée en température, temps de maintien, temps de transfert, température des matrices, réchauffage entre passes et température finale de forgeage.
La mesure infrarouge peut aider au contrôle du procédé, mais ses relevés dépendent de l’émissivité de surface, de l’état de la calamine, de l’angle de visée et du réglage de l’instrument. Elle doit être corrélée à des mesures par contact ou à des modèles thermiques établis lors de la qualification du procédé. Une seule mesure de surface ne doit pas être considérée comme la preuve que le centre d’une barre massive est prêt à être déformé.
L’état du matériau peut rendre un procédé sain instable
Les fissures de forgeage à chaud sont souvent attribuées aux pratiques de l’opérateur alors que la barre elle-même présente déjà une vulnérabilité. La ségrégation issue de la solidification, les inclusions non métalliques, les discontinuités liées au retrait, une taille de grain excessive, le rubanage et les contraintes résiduelles provenant d’opérations antérieures peuvent agir comme sites d’amorçage de fissures. Sous l’effet de la déformation de forgeage, ces caractéristiques concentrent les contraintes et peuvent se relier pour former des défauts visibles.
La composition chimique doit également être considérée au-delà de la désignation nominale de nuance figurant sur un certificat. Les éléments traces, la ségrégation des éléments d’alliage et les variations d’une coulée à l’autre peuvent modifier le comportement au travail à chaud. Pour les alliages au nickel renforcés par précipitation ou complexes, l’état thermique avant forgeage peut affecter les phases présentes pendant la déformation. Une barre ayant été recuite de manière inappropriée, surchauffée ou stockée après un cycle thermique antérieur inadapté peut ne pas se comporter comme un matériau issu d’un parcours qualifié.
Le contrôle à réception doit donc relier la documentation au risque. Le numéro de coulée, le procédé d’élaboration, l’historique des réductions, les dimensions, le traitement thermique antérieur, les exigences d’examen ultrasonore et la traçabilité lors de la coupe doivent rester associés à chaque charge de forgeage. Lorsqu’un type de fissuration apparaît, ces informations permettent de distinguer un problème lié au matériau d’un problème de four, d’outillage ou de déformation. Sans ce lien, des essais répétés peuvent consommer du matériau sans résoudre la cause première.
Une réduction excessive et une mauvaise répartition de la déformation ouvrent des fissures
Même dans la plage de température correcte, une opération de forgeage peut dépasser la capacité de déformation de l’alliage. Des réductions importantes en un seul coup ou en une seule course de presse peuvent provoquer des contraintes de traction à la surface ou au centre, selon la géométrie des matrices et le frottement. La déformation non uniforme est particulièrement dommageable lors du refoulement, où le bombement et l’écoulement contraint du matériau peuvent créer des fissures circonférentielles près du diamètre extérieur.
Des rayons de matrice vifs, un outillage mal aligné, une retenue excessive de la bavure et des transitions brusques de section intensifient la déformation locale. Une barre peut être saine lors d’opérations d’étirage rectiligne, mais se fissurer lorsqu’elle est forcée dans une géométrie produisant une contrainte locale de traction. C’est pourquoi la prévention des fissures ne peut pas reposer uniquement sur le contrôle de la température du four ; la conception des matrices et la séquence de déformation doivent être évaluées ensemble.
Pour les alliages difficiles, une séquence de réductions plus faibles avec réchauffage contrôlé peut être plus fiable que la recherche d’un débit maximal par chauffe. L’approche appropriée dépend de la nuance et de la géométrie, mais le principe directeur reste constant : maintenir autant que possible des contraintes de compression, éviter de concentrer la déformation aux angles et aux épaulements, et arrêter la déformation avant que la température locale ne descende sous la limite de finition qualifiée.
La vitesse de déformation et l’état de l’équipement sont importants
La vitesse de déformation modifie la façon dont un alliage s’écoule à haute température. Une vitesse de déformation acceptable pour un acier au carbone peut ne pas convenir à une barre fortement alliée ou à base de nickel ayant une fenêtre de travail à chaud plus étroite. Un impact rapide peut générer un échauffement adiabatique localisé et un écoulement non uniforme, tandis qu’une opération lente peut permettre un refroidissement excessif de la surface. Il en résulte souvent une fissuration irrégulière plutôt qu’une simple relation de réussite ou d’échec avec la vitesse de presse.
L’état de l’équipement peut amplifier cette variabilité. Des matrices mal alignées, un mouvement irrégulier du coulisseau, des surfaces de guidage usées, une lubrification insuffisante et un préchauffage insuffisant des matrices peuvent imposer une charge asymétrique. Lorsque des défauts réapparaissent d’un côté de la forme forgée ou à la même position d’un cycle, l’alignement de l’équipement et l’équilibre thermique des matrices méritent d’être examinés avant de modifier les spécifications du matériau.
La calamine est un autre facteur opérationnel. Une couche importante d’oxydes peut modifier le frottement, endommager les surfaces pendant la déformation et masquer les fissures naissantes. L’élimination de la calamine excessive avant les étapes critiques de forgeage améliore à la fois l’écoulement du matériau et la fiabilité de l’inspection. Elle réduit également le risque de confondre des marques superficielles inoffensives avec des fissures induites par le procédé.
Le refroidissement peut transformer un incident évité de peu en défaut confirmé
Une pièce forgée qui quitte la matrice sans fissures visibles n’est pas nécessairement stable. Un refroidissement non contrôlé peut produire des contraintes thermiques, des produits de transformation défavorables dans certains alliages ou des contraintes résiduelles révélant des dommages préexistants lors du redressage ou de l’usinage. Les zones épaisses et minces refroidissent à des vitesses différentes, et le contact avec des surfaces froides peut créer des effets de trempe localisés.
La méthode de refroidissement doit correspondre à la nuance d’alliage et au traitement thermique ultérieur requis. Le refroidissement à l’air, au four, sous isolation ou le traitement direct de mise en solution ne sont pas des choix interchangeables. Le parcours doit être défini sur la fiche suiveuse ou l’instruction de travail, y compris l’intervalle de transfert autorisé et les conditions nécessitant un réchauffage ou un maintien. Lorsqu’une fissure est découverte après refroidissement, l’examen de fracture peut aider à déterminer si elle s’est amorcée à chaud pendant la déformation ou si elle s’est ouverte ultérieurement sous l’effet de contraintes thermiques ou résiduelles.
L’analyse du type de fissure améliore les décisions de confinement
L’orientation et l’emplacement des fissures fournissent des indices utiles, bien qu’ils ne remplacent pas un examen métallographique. Les fissures longitudinales indiquent souvent des défauts de surface, des contraintes de traction excessives pendant l’étirage ou une mauvaise interaction matrice/barre. Les fissures circonférentielles après refoulement peuvent indiquer une température insuffisante, une réduction excessive ou un frottement élevé. La fissuration intergranulaire soulève des préoccupations de surchauffe, de ségrégation aux joints de grains ou de fusion locale. La fissuration interne peut nécessiter une inspection ultrasonore, un sectionnement ou une évaluation par macroattaque, car la surface externe peut rester trompeusement intacte.
Lors du traitement d’alliages de nickel résistants à la corrosion destinés à des réacteurs, des vannes, des tuyauteries ou des équipements à haute température, le coût de l’acceptation d’un défaut incertain peut dépasser celui de la mise au rebut de la pièce forgée. La même prudence s’applique aux matériaux ensuite transformés en tôles ou en composants fabriqués. Par exemple, la résistance à la corrosion et la soudabilité associées àla tôle en alliage Hastelloy dépendent du maintien d’un état de matériau contrôlé ; les discontinuités liées au forgeage ne doivent pas être considérées comme sans importance simplement parce qu’un composant final sera usiné ou soudé.
Une réponse rigoureuse après la détection d’une fissure
Le confinement doit commencer par la mise à l’écart de la coulée affectée, du lot de forgeage et de tout matériau traité dans les mêmes conditions de four et de matrices. L’enregistrement doit conserver les températures réelles, la durée de maintien, le temps de transfert, la séquence de réduction, les réglages de presse, l’identité des matrices, l’état de lubrification, les observations de l’opérateur et le parcours de refroidissement. Reconstituer le procédé de mémoire après que le matériau a été transféré vers l’aval n’est pas fiable.
Les essais non destructifs doivent être sélectionnés selon le type de défaut attendu. Le contrôle visuel et le contrôle par magnétoscopie présentent des limites pour les alliages non ferromagnétiques ; le ressuage est utile pour les discontinuités ouvertes en surface, tandis que les méthodes ultrasonores peuvent aider à identifier les défauts internes lorsque la géométrie et la structure du matériau le permettent. La méthode d’inspection, les critères d’acceptation et l’étendue des contre-essais doivent être définis dans la spécification d’achat applicable, la norme produit ou le plan qualité du client, plutôt qu’improvisés après une défaillance.
L’action corrective doit viser le mécanisme démontré par les éléments de preuve. Augmenter la température du four sans confirmer un chauffage insuffisant peut aggraver les dommages aux joints de grains. Réduire la vitesse de presse sans vérifier le délai de transfert peut ne pas traiter le refroidissement local. Augmenter la surépaisseur finale d’usinage peut masquer une indication peu profonde tout en laissant inchangée la variation sous-jacente du procédé. Un forgeage à chaud stable résulte du contrôle de la relation entre l’état de l’alliage, l’uniformité thermique, le chemin de déformation, l’outillage et le refroidissement, et non du traitement des fissures comme un problème de finition de surface.
