

Actualités
- ▶ Bande en alliage de nickel pour échangeurs thermiques : résistance à la corrosion et aptitude au formage
- ▶ Comment le laminage à froid et le recuit influent sur les propriétés des bandes en alliage de nickel
- ▶ Bande en alliage à base de nickel ou bande en acier inoxydable : principales différences
- ▶ Bandes en alliage à base de nickel : nuances pour les applications à haute température
- ▶ Prix du nickel et du molybdène : leur impact sur le coût de l’Inconel 625
Message
Bande en alliage de nickel pour échangeurs thermiques : résistance à la corrosion et aptitude au formage
La bande en alliage de nickel peut être un choix approprié pour les composants d’échangeurs thermiques exposés à des fluides agressifs, mais la résistance à la corrosion ne suffit pas à établir son adéquation. La nuance sélectionnée doit également être compatible avec les méthodes de formage, d’assemblage et d’inspection utilisées pour fabriquer l’échangeur. Un matériau qui résiste à l’environnement de service lors d’essais sur tôle plane peut néanmoins se dégrader au niveau d’une crevasse, d’une soudure ou d’une plaque fortement formée.
La décision doit donc tenir compte de l’ensemble des conditions de service et de fabrication : les deux flux de procédé, les produits chimiques de nettoyage, la température maximale du métal, la pression, la géométrie des composants et le procédé de fabrication prévu. L’expression « bandes d’acier en alliage à base de nickel » recouvre des matériaux dont la composition et le comportement peuvent être très différents ; elle ne doit pas être considérée comme une spécification unique.
Adapter la résistance à la corrosion à l’exposition réelle
Les échangeurs thermiques présentent un problème de corrosion plus complexe que ne le laisse supposer un simple tableau de compatibilité des fluides. La bande peut être en contact avec un fluide de chaque côté, tandis que les dépôts, les joints et les raccords créent des conditions localisées différentes de celles du flux principal. Les phases de démarrage, d’arrêt et de nettoyage peuvent introduire des environnements supplémentaires, plus sévères que les conditions normales de fonctionnement.
Les chlorures exigent une attention particulière, car ils peuvent contribuer à la corrosion localisée et, dans certaines conditions, à la fissuration par corrosion sous contrainte. Leur effet dépend de la concentration, de la température, de l’acidité, de la disponibilité de l’oxygène et de l’alliage concerné. Les dépôts peuvent concentrer les espèces corrosives ou limiter les échanges d’oxygène, rendant les points de contact des plaques et les zones avec joints plus vulnérables que les surfaces dégagées.
Pour les applications en milieu acide, la nature et la concentration de l’acide comptent autant que son nom. Les environnements oxydants et réducteurs peuvent favoriser différentes compositions d’alliage, et la contamination peut modifier le comportement face à la corrosion. Les alliages riches en nickel et en molybdène sont souvent envisagés pour les environnements réducteurs exigeants, tandis que les alliages nickel-chrome-molybdène offrent un équilibre différent de résistance dans les environnements mixtes. Aucune de ces catégories ne constitue une solution universelle ; la nuance envisagée doit être vérifiée au regard de la chimie réelle et de la plage de température.
Côté refroidissement, l’eau stagnante, les dépôts et les produits chimiques de traitement de l’eau peuvent être déterminants, même lorsque le fluide de procédé est bien caractérisé. L’évaluation pertinente doit couvrir les deux côtés de la paroi et les conditions de fonctionnement dégradées plausibles, et pas seulement les spécifications nominales du procédé.
L’aptitude au formage dépend de l’état de livraison, pas seulement du nom de l’alliage
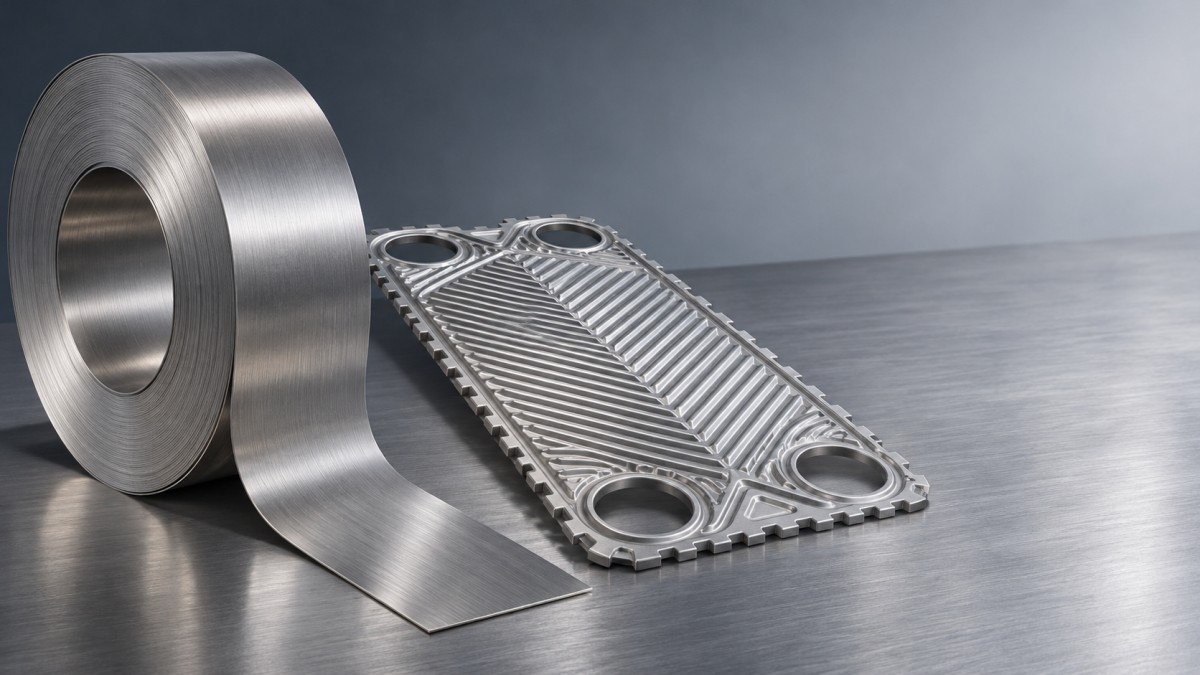
La bande destinée à un échangeur à plaques peut être emboutie pour former des ondulations, des canaux et des points de contact qui améliorent le transfert thermique et supportent les charges de pression. Ces caractéristiques entraînent des déformations locales bien supérieures à la déformation moyenne de la plaque. Les rayons serrés, les emboutissages profonds et les transitions complexes augmentent le risque d’amincissement, de plissement ou de fissuration.
Un même alliage peut se comporter différemment selon son épaisseur, le sens de laminage, l’écrouissage préalable et l’état de traitement thermique. Un état plus dur peut offrir une résistance supérieure, mais une marge moindre pour les opérations de formage exigeantes. La structure granulaire et la qualité de surface comptent également : les défauts de surface ou les dommages sur les bords peuvent devenir des points d’amorçage lorsque le matériau est étiré.
Les essais de formage doivent être réalisés avec des matériaux et des outillages représentatifs de la production, en particulier lorsque la géométrie est nouvelle ou que la conception offre une faible marge de déformation. L’inspection doit porter sur les zones les plus fortement déformées, notamment la réduction locale d’épaisseur et la fissuration, plutôt que de se limiter à l’aspect de la plaque finie. Si un recuit intermédiaire est envisagé, ses effets sur le coût, le calendrier, les dimensions et les propriétés finales doivent être intégrés au plan de fabrication.
La terminologie des tôles et des bandes peut également prêter à confusion lors des achats. Une tôle en alliage de précision peut être spécifiée pour son aptitude au dilatage contrôlé ou ses propriétés magnétiques plutôt que pour sa résistance à la corrosion dans un échangeur thermique. Sa précision dimensionnelle ne garantit pas que son alliage, son épaisseur ou son état de livraison conviennent à des composants formés soumis à la pression.
Évaluer la corrosion et la fabrication dans le cadre d’une même décision
L’augmentation de la résistance à la corrosion par le choix d’une autre nuance peut modifier les efforts de formage, le comportement à l’écrouissage et les exigences d’assemblage. À l’inverse, un matériau choisi pour sa facilité de formage peut ne pas offrir une résistance suffisante à la température prévue ou dans une solution de nettoyage concentrée. La solution à privilégier est le matériau et le procédé de fabrication les moins complexes qui répondent de manière démontrable aux deux ensembles d’exigences, et non automatiquement le candidat le plus fortement allié.
Les assemblages de plaques soudées introduisent une interface supplémentaire. Le soudage peut modifier la microstructure locale et laisser une coloration thermique, une contamination ou des particularités géométriques qui affectent la résistance à la corrosion. Le choix du métal d’apport, la préparation du joint, l’apport thermique et le nettoyage après soudage doivent être évalués pour l’alliage et le service concernés. En cas de brasage, le matériau de brasage et le joint doivent également résister aux fluides et aux températures en jeu ; une bande de base résistante à la corrosion ne garantit pas que l’assemblage le soit aussi.
Le formage peut générer des contraintes résiduelles, notamment autour des zones à faible rayon. Si l’environnement présente un risque plausible de corrosion sous contrainte, l’évaluation doit tenir compte de l’état formé et assemblé, plutôt que de s’appuyer uniquement sur les données relatives au matériau plat recuit. Tout traitement de détensionnement envisagé doit être compatible avec la nuance et la conception du composant ; il ne faut pas supposer qu’il améliore tous les alliages.
Transformer le choix du matériau en spécification de projet exploitable
Une demande de matériau utile précise le composant prévu et son procédé de fabrication, en plus de l’alliage. Elle doit distinguer les conditions normales des conditions de fonctionnement dégradées, spécifier les deux flux de fluides et les produits de nettoyage, et indiquer la température et la pression maximales de calcul. Lorsque les concentrations varient en cours d’exploitation, il est préférable d’indiquer la plage concernée plutôt qu’une valeur nominale unique.
Le dossier de fabrication doit définir l’épaisseur et les tolérances de la bande, sa largeur, les exigences de surface, l’état de livraison et, le cas échéant, le sens de formage. Il doit également préciser le procédé d’assemblage prévu et toute limite concernant la contamination de surface. Pour les géométries critiques, un essai de formage représentatif ou un échantillon de qualification peut lever les incertitudes avant la validation définitive du matériau.
La documentation matière doit relier chaque lot livré à la nuance spécifiée, à sa composition chimique, à son état et aux résultats des essais applicables. La norme matière et le code des équipements sous pression applicables dépendent de la forme du produit en alliage, de la conception de l’échangeur et de la juridiction du projet ; une norme citée pour un autre alliage ou une autre forme de produit ne convient pas automatiquement. Convenir des exigences d’inspection et des critères d’acceptation avant la commande réduit le risque de recevoir un matériau conforme sur le plan technique, mais impossible à former en pièces acceptables.
Lorsque les données de corrosion publiées ne représentent pas la combinaison réelle de chimie, de température et de conditions en crevasse, des essais dans un environnement représentatif peuvent être justifiés. L’essai doit reproduire l’exposition pertinente, y compris celle des soudures ou des zones formées lorsque ces éléments sont les plus critiques. Il doit permettre de lever une incertitude précise sur le choix du matériau, et non simplement de produire un taux de corrosion favorable sur des éprouvettes plates non assemblées.
Préserver la fiabilité du choix lors de la fabrication et de la livraison
Même un alliage adapté peut présenter des performances insuffisantes si sa surface est contaminée ou endommagée avant l’assemblage. Les procédures de découpe, de formage et de manutention doivent limiter l’incrustation de débris d’outillage, les rayures et les résidus susceptibles de nuire à la résistance à la corrosion ou à l’assemblage. Les plaques finies doivent également être protégées contre la déformation et les dommages de surface pendant le stockage et le transport.
La planification doit prévoir le temps nécessaire pour convenir de la nuance et de l’état exacts, qualifier le formage si besoin et examiner les certificats matière avant de s’engager dans la production. Un alliage de substitution ou un changement d’état métallurgique peut affecter l’outillage, la qualification des joints et les hypothèses de corrosion ; il doit être évalué comme une modification de conception, et non accepté uniquement parce que sa composition nominale semble similaire.
Le choix le plus fiable est traçable depuis les conditions de fonctionnement jusqu’au composant fini : la nuance répond aux mécanismes de corrosion plausibles, la bande livrée peut être formée selon la géométrie requise, et les joints ainsi que le plan d’inspection préservent ces performances dans l’échangeur assemblé.
