


Actualités
- ▶ Comment la composition chimique des baguettes d’alliage influence les performances des réparations par soudage
- ▶ Le fil d’alliage peut-il conserver sa force de ressort après une exposition prolongée à la chaleur ?
- ▶ Comment évaluer les exigences de finition de surface pour les commandes de fil en alliage
- ▶ Quelles sont les causes de fissuration du fil d’alliage lors de flexions répétées
- ▶ Comment la tolérance de diamètre du fil d'alliage affecte la précision du formage automatisé
Message
Comment la composition chimique des baguettes d’alliage influence les performances des réparations par soudage
Comment la composition chimique des baguettes d’alliage influence les performances des réparations par soudage
Une réparation par soudage est rarement évaluée uniquement selon l’aspect sain du métal déposé après refroidissement. Dans les équipements en alliages résistants à la corrosion et aux hautes températures, la réparation doit résister à la même pression, aux mêmes cycles thermiques, à la même chimie de procédé et aux mêmes sollicitations mécaniques que le composant d’origine. C’est pourquoi la composition chimique des baguettes d’alliage mérite une attention particulière dès le début de la planification de la réparation.
Pour les équipes qualité et sécurité, la question centrale n’est pas simplement de savoir si le métal d’apport porte une désignation commerciale similaire à celle de l’alliage de base. La question pratique est de déterminer si sa composition finale, après dilution avec le matériau de base, peut résister à la fissuration, maintenir la protection contre la corrosion et rester métallurgiquement stable dans l’environnement de service prévu. Une baguette qui semble adaptée sur une liste de matériaux peut néanmoins créer une zone de réparation vulnérable si la composition, l’apport thermique et le mode opératoire de soudage ne sont pas considérés conjointement.
La soudure de réparation constitue un nouveau système métallurgique
Lors d’un soudage de réparation, le métal d’apport déposé ne reste pas chimiquement isolé. Le métal de base fondu se mélange au bain de fusion, et le degré de dilution varie entre les passes de racine, les couches de rechargement et la ligne de fusion. Cela est particulièrement important lors de la réparation de pièces moulées, de joints entre métaux dissemblables, d’équipements anciens ou de composants dont la composition d’origine est proche des limites de leur spécification matière.
Une baguette d’alliage est donc sélectionnée en tenant compte de cet effet de dilution. Dans certaines réparations à base de nickel, un métal d’apport présentant une teneur en nickel, chrome ou molybdène supérieure à celle nominale du matériau de base peut être envisagé afin de préserver la résistance à la corrosion prévue après mélange. Cette décision ne peut pas reposer uniquement sur un tableau générique de compatibilité. Le milieu de service, le procédé de soudage, la géométrie du joint et le nombre de couches influencent tous la composition chimique finale de la réparation.
La zone affectée thermiquement, ou ZAT, ajoute une autre variable. Cette zone étroite ne fond pas, mais elle subit un cycle thermique susceptible de modifier le comportement de précipitation, les contraintes résiduelles, l’état des joints de grains ou la sensibilité à la corrosion localisée. Un métal d’apport chimiquement adapté ne peut pas compenser un mauvais contrôle du préchauffage, de la température entre passes, du nettoyage ou de l’apport thermique.
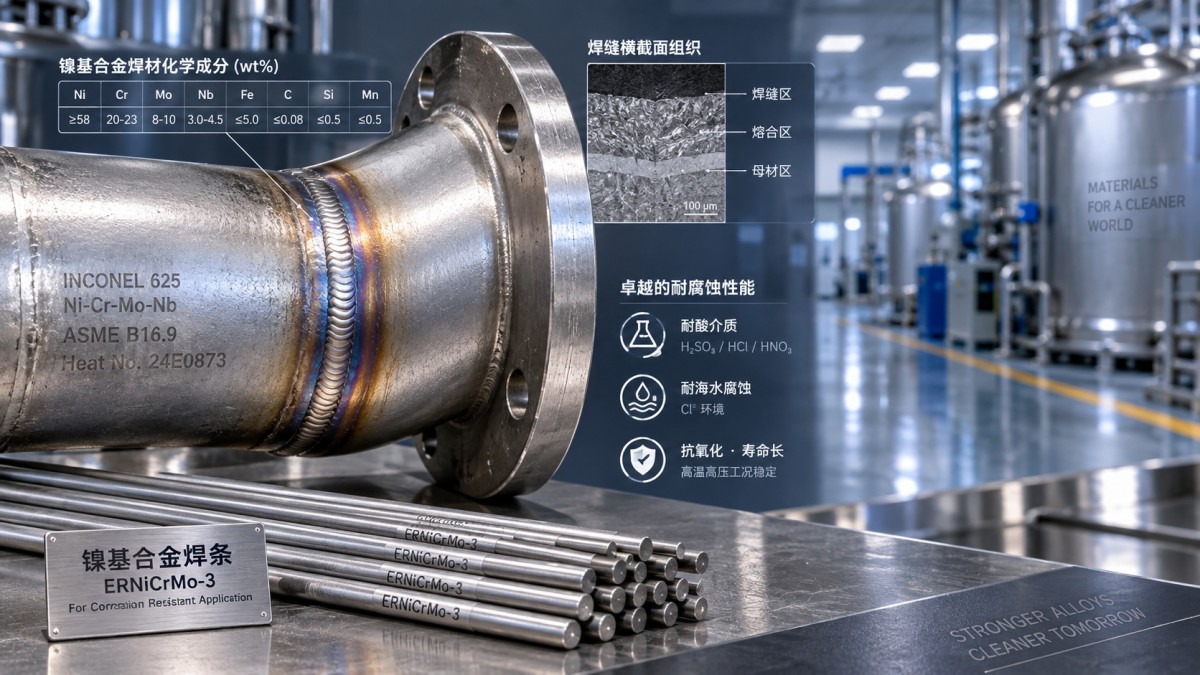
Effets des principaux éléments d’alliage
Le nickel constitue souvent la base des métaux d’apport utilisés pour les réparations exigeantes. Il favorise la ductilité et la ténacité et peut réduire la tendance à la formation de certains produits de transformation fragiles susceptibles d’apparaître dans des soudures fortement bridées. Dans les systèmes riches en nickel, il fournit également une matrice stable pour le chrome, le molybdène et d’autres additions d’alliage. Cela ne signifie pas qu’une teneur plus élevée en nickel est automatiquement plus sûre ; l’équilibre avec le métal de base et les conditions de service reste important.
Le chrome est étroitement lié à la résistance à l’oxydation et à la protection dans les environnements oxydants, car il favorise la formation d’un film protecteur en surface. Lorsqu’une réparation est exposée à des gaz chauds, à des acides oxydants ou à des flux de procédé humides, une teneur insuffisante en chrome dans le métal fondu dilué peut rendre la réparation moins durable que le composant environnant. Le chrome doit également être évalué au regard de l’exposition thermique. Certains systèmes d’alliages peuvent former des phases indésirables si la composition et l’historique thermique sont mal contrôlés.
Le molybdène est souvent important lorsque les acides réducteurs, les chlorures ou la corrosion localisée constituent une préoccupation. Il peut améliorer la résistance à la corrosion par piqûres et en crevasse dans les familles d’alliages appropriées. Toutefois, un métal fondu riche en molybdène peut être plus sensible à la ségrégation lors de la solidification, en particulier lorsque l’apport thermique est excessif ou que le dépôt des cordons est irrégulier. Le problème n’est pas que le molybdène soit nocif ; son bénéfice dépend du maintien d’un dépôt de soudure sain et chimiquement homogène.
Le carbone, le silicium, le manganèse, l’azote, le niobium, le titane et le fer exigent également une attention particulière. Le contrôle du carbone peut être significatif lorsque la sensibilisation ou la précipitation de carbures est préoccupante. L’apport de fer provenant du matériau de base peut modifier le comportement à la corrosion des alliages de nickel. Les éléments stabilisants peuvent être utiles dans certains systèmes, mais ils ne sont pas interchangeables entre les classifications de métaux d’apport. Le personnel qualité doit traiter l’analyse chimique certifiée du lot réel de consommables comme un document contrôlé, et non comme un simple détail d’achat.
Le risque de fissuration est généralement un problème de composition et de procédé
Les défaillances de réparation sont souvent attribuées à un « mauvais soudage », mais le mécanisme sous-jacent peut être une incompatibilité entre la composition du métal d’apport et les conditions de réparation. La fissuration à la solidification peut survenir lorsque le métal fondu présente un intervalle de solidification défavorable, des impuretés élevées, un bridage important ou un profil de cordon inadapté. La fissuration liée à l’hydrogène est plus souvent associée aux aciers sensibles, mais le contrôle de l’humidité et la propreté des surfaces restent essentiels pour toutes les réparations d’alliages, car la contamination peut nuire à l’intégrité de la soudure et aux performances de corrosion.
La fissuration à chaud mérite une attention particulière dans les alliages à base de nickel. Le soufre, le phosphore, le plomb, le zinc, les huiles, les résidus de peinture et d’autres contaminants peuvent avoir des conséquences bien plus importantes qu’ils ne le paraissent lors d’une inspection visuelle. Une zone à réparer doit être excavée jusqu’au métal sain, nettoyée avec des matériaux ne laissant pas de résidus nocifs, puis examinée avant soudage. Lorsque le composant a été exposé à une contamination de procédé, la préparation de surface peut devoir aller au-delà d’un meulage de routine.
La spécification du mode opératoire de soudage doit définir la désignation approuvée du métal d’apport, le procédé, le gaz de protection ou de support lorsque cela est applicable, la plage de courant, la limite de température entre passes, les étapes de nettoyage et tout traitement thermique requis. Si la réparation est critique pour la sécurité, le dossier de qualification du mode opératoire et le code de construction applicable ou la spécification du propriétaire doivent régir l’acceptation, et non des hypothèses fondées sur une réparation antérieure ayant simplement passé l’inspection visuelle.
La résistance à la corrosion doit être évaluée après dilution
Un dépôt de réparation peut sembler, sur le papier, avoir une composition proche de celle de l’alliage de base tout en présentant des performances insuffisantes dans l’environnement de procédé réel. Cela est fréquent lorsque les réparations sont effectuées près de transitions de piquages, de crevasses, de bords de revêtement ou de zones comportant des dépôts et du liquide stagnant. L’attaque localisée commence normalement au point microstructural ou chimique le plus faible, et non à la composition moyenne indiquée sur un certificat matière.
Pour les équipements traitant des milieux acides, des flux contenant des chlorures ou des fluides de procédé à température élevée, l’examen doit inclure la nuance de l’alliage de base, la composition du métal d’apport, la dilution attendue et tout conditionnement de surface après soudage. Le décapage, la passivation, l’usinage ou une finition mécanique contrôlée peuvent être pertinents selon l’alliage et les exigences de service. Ces étapes doivent être définies par la spécification du projet plutôt qu’ajoutées de façon informelle après coup.
Le même principe s’applique aux réparations impliquant les matériaux Hastelloy C-276, C-22 ou B-2. Des produits en bandes tels que lesbandes d’alliage Hastelloy peuvent être utilisés dans des ensembles fabriqués résistants à la corrosion, avec des épaisseurs disponibles de 0.1 mm à 5 mm. Lorsque ces matériaux sont soudés ou réparés, le choix du métal d’apport doit refléter la famille d’alliage spécifique et les conditions d’exposition, plutôt que de considérer tous les matériaux à haute teneur en nickel comme équivalents.
Examen pratique avant la libération d’une réparation
Avant qu’une réparation ne soit approuvée, le personnel qualité et sécurité peut réduire l’incertitude en vérifiant quelques documents liés : l’identification positive des matériaux ou une identification fiable du matériau de base ; le certificat du métal d’apport et la traçabilité du lot ; le mode opératoire de soudage qualifié ; les dimensions de l’excavation de réparation ; les enregistrements de température entre passes lorsque requis ; et la méthode de contrôle non destructif spécifiée. Pour les services critiques du point de vue de la corrosion, il peut également être approprié de confirmer si des essais de corrosion, une mesure de ferrite, des essais de dureté ou un examen métallographique sont exigés par la spécification applicable.
L’acceptation visuelle seule ne peut pas vérifier la composition chimique de l’alliage, le contrôle de la dilution ou l’état de la ZAT. À l’inverse, demander tous les essais possibles sans les relier à un mécanisme de défaillance augmente les coûts sans nécessairement améliorer la sécurité. Le plan d’inspection le plus utile est lié au risque réel : maintien de la pression, amorçage de fissures, perte de surépaisseur de corrosion, oxydation à haute température ou fatigue sous sollicitation cyclique.
Shandong Titanium Nickel Special Steel Co., Ltd. intervient dans les alliages spéciaux à base de nickel et de fer, notamment les nuances résistantes à la corrosion, les alliages résistants à la chaleur, les matériaux de précision, le Monel, l’INCONEL, l’INCOLOY, le titane, le zirconium, le cuivre-nickel et d’autres familles d’alliages. Pour planifier une réparation, le point de départ utile est un examen technique du matériau de base, du milieu de service, du certificat du métal d’apport et de la norme de fabrication applicable. Ces informations constituent une base plus solide pour sélectionner une baguette d’alliage qu’une simple correspondance de désignations de nuances.
La composition chimique d’un métal d’apport de réparation n’est pas un détail secondaire de consommable. Elle détermine ce que devient la zone réparée après soudage. Lorsque cette composition est évaluée en même temps que la dilution, le contrôle thermique, le risque de contamination et les critères d’acceptation applicables, les décisions de réparation deviennent plus justifiables — et le risque de remettre en service un composant présentant un point faible caché est sensiblement réduit.
