


Actualités
- ▶ Comment la tolérance de diamètre du fil d'alliage affecte la précision du formage automatisé
- ▶ Quand le fil d’alliage est le choix approprié pour les éléments chauffants haute température
- ▶ Comment prévenir les dommages aux bobines lors de la livraison par un fournisseur de Monel 400
- ▶ Comment comparer les frais de transport proposés par un fournisseur de bobines Monel 400
- ▶ Comment la qualité des bords de bobine affecte l’emboutissage avec le Monel 400
Message
Comment la tolérance de diamètre du fil d'alliage affecte la précision du formage automatisé
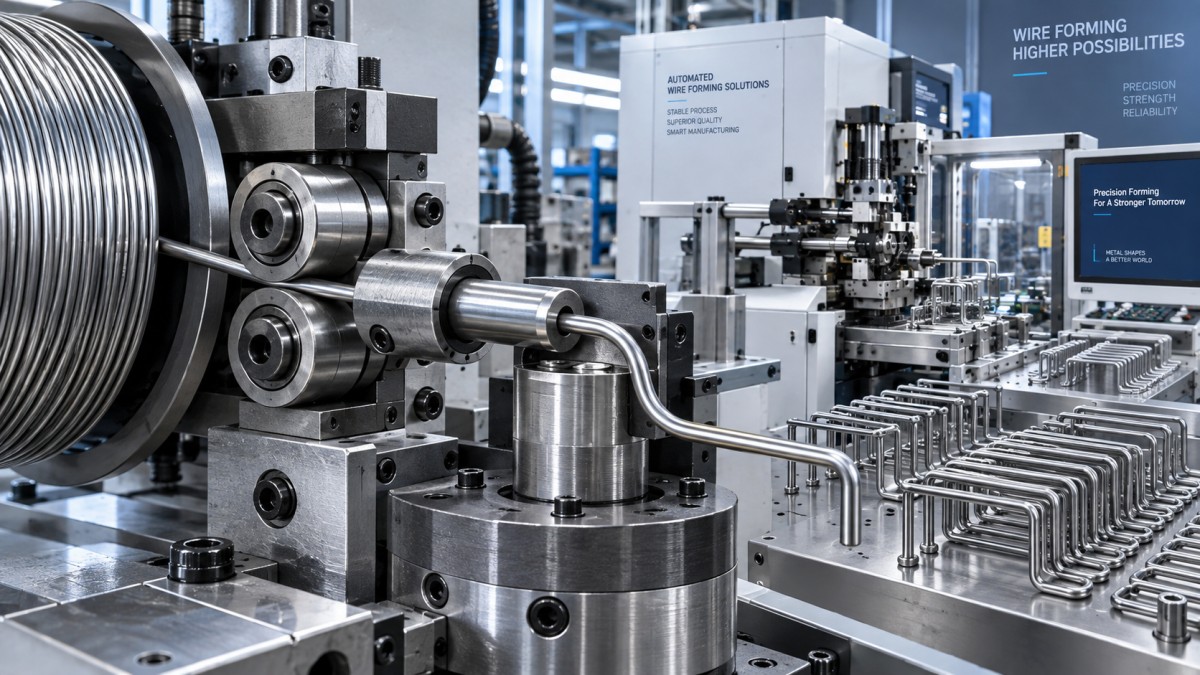
Le formage automatisé ne réagit pas à un diamètre nominal de fil ; il réagit au diamètre réel qui entre à cet instant dans les rouleaux d'alimentation, les guides, les matrices et les outils de pliage. Lorsque le fil allié varie au-delà de la tolérance prévue lors du réglage, la machine peut continuer à fonctionner, mais la longueur d'alimentation, l'angle de pliage, le retour élastique et la charge des outils peuvent dériver. C'est ainsi qu'une variation dimensionnelle apparemment faible devient un problème de répétabilité, de qualité et, dans certaines applications, de sécurité.
La question pratique n'est pas de savoir si une tolérance de diamètre existe. Chaque spécification de fil en comporte une. La question est de savoir si la variation autorisée est compatible avec le procédé de formage, l'état de l'alliage et la tolérance fonctionnelle de la pièce finie. Une tolérance acceptable pour un simple pli ouvert peut être inacceptable pour un ressort étroitement enroulé, une agrafe de retenue formée ou un composant à grand nombre de cycles.
Pourquoi les variations de diamètre affectent une ligne de formage
Le diamètre du fil influence à la fois la quantité de matière déplacée dans la machine et la force nécessaire pour la déformer. Une section légèrement surdimensionnée présente une surface de section plus importante et résiste donc davantage au pliage. Une section légèrement sous-dimensionnée se plie plus facilement et peut passer différemment dans les équipements d'alimentation. Dans les équipements automatisés, ces effets sont amplifiés, car le réglage reste fixe tandis que le matériau change.
Les rouleaux d'alimentation constituent un point de départ fréquent. Leur pression est sélectionnée pour saisir le fil sans le marquer ni l'aplatir. Si le fil entrant est plus gros que prévu, la pression des rouleaux augmente et peut provoquer des dommages de surface, une traînée excessive ou une déformation. S'il est plus petit, les rouleaux peuvent patiner. Un codeur d'alimentation peut alors enregistrer le mouvement des rouleaux plutôt que le mouvement réel du matériau, produisant des longueurs de coupe incorrectes ou des plis mal positionnés.
Le diamètre affecte également la relation entre le fil et l'outillage. Les guides et les redresseurs ont un jeu limité. Les variations peuvent modifier le centrage du fil à son entrée dans la matrice, en particulier lorsque la machine utilise plusieurs points de guidage avant un pli serré. Une entrée décentrée augmente le risque de plis asymétriques, de rayures, de stries localisées et d'angles instables.
L'angle de pliage n'est qu'une partie du problème de précision
Il est tentant de considérer la tolérance de diamètre comme une question de contrôle dimensionnel et le retour élastique comme une question de propriété du matériau. En production, ils interagissent. Une augmentation du diamètre accroît généralement la rigidité en flexion ; avec le même programme machine et la même position d'outil, l'angle final peut s'ouvrir ou le rayon de pliage peut varier. Avec un diamètre plus faible, la pièce peut être trop pliée ou présenter un rayon plus serré.
Pour les alliages à base de nickel, de cobalt ou de fer à haute résistance, l'interaction peut être plus prononcée, car les forces de formage sont déjà élevées et le retour élastique peut être important. L'état du traitement thermique, le comportement en traction et la constance d'un lot à l'autre restent importants, mais un diamètre stable empêche que ces variables soient aggravées par une variation de la taille de section.
Le diamètre moyen peut masquer le défaut
Une bobine peut satisfaire à une valeur de diamètre moyen tout en présentant de mauvaises performances dans une formeuse automatisée. Ce qui compte est la plage de variation sur la longueur utilisable, et non seulement quelques mesures effectuées à l'extrémité de la bobine. Des variations locales de diamètre peuvent provoquer un défaut d'alimentation intermittent ou une série de défauts d'angle après de nombreuses pièces conformes. Ces défaillances sont souvent attribuées à tort à un outillage usé, à une mauvaise lubrification ou à un problème de programme machine.
La circularité mérite la même attention. Un fil qui respecte les limites de diamètre dans une orientation mais qui est légèrement ovale peut ne pas entrer en contact de manière constante avec les rouleaux, les guides et les matrices lorsqu'il tourne dans la machine. Il peut en résulter une préhension et une réponse au pliage variables, même si une seule mesure au pied à coulisse semble acceptable. Pour les composants formés critiques, les plans d'inspection doivent définir comment le diamètre est échantillonné le long de la bobine et comment la circularité est évaluée, plutôt que de se fier uniquement à la dimension nominale.
Définir la tolérance du fil à partir de la capacité du procédé
Il n'existe pas de tolérance « de précision » universelle adaptée à toutes les opérations de formage automatisé. La limite appropriée doit être déterminée à partir de l'étape la plus sensible du procédé : précision de l'alimentation, plus faible jeu d'outillage, exigence d'angle de pliage la plus stricte ou ajustement fonctionnel final.
- Commencez par l'exigence de la pièce finie. Identifiez les dimensions qui affectent l'assemblage, la précharge, la force de retenue ou le jeu. Un pli esthétique peut généralement tolérer davantage de variation qu'un composant qui contrôle une fonction liée à la sécurité.
- Examinez la sensibilité de la machine. Vérifiez la conception des rouleaux d'alimentation, la configuration du codeur, le jeu des guides, le rayon de pliage et si le programme comprend une compensation. Les machines équipées d'une détection en boucle fermée peuvent réduire certains effets, mais elles n'éliminent pas les variations du matériau.
- Distinguez le contrôle dimensionnel du contrôle du matériau. Le diamètre, l'ovalité, l'état de surface, l'état métallurgique et le cintrage ou l'hélice de la bobine doivent être examinés ensemble. Un diamètre serré à lui seul ne corrigera pas un fil qui entre dans la machine avec une courbure résiduelle excessive.
- Validez à la vitesse de production. Un court essai de réglage peut ne pas révéler les variations d'une bobine à l'autre, l'accumulation de chaleur ou la charge progressive des outils. La qualification doit inclure un formage prolongé et l'inspection de pièces provenant de différentes positions de la bobine.
Une erreur d'achat courante consiste à spécifier la tolérance de diamètre la plus étroite possible sans tenir compte du reste de la chaîne de transformation. Cela peut augmenter les coûts sans résoudre la source réelle de variation. À l'inverse, accepter une large tolérance commerciale parce que le diamètre nominal est correct transfère souvent le coût vers le temps de réglage, le tri, la retouche et les arrêts imprévus.
Usure des outils et exposition aux risques de sécurité
Une dimension de fil irrégulière modifie la pression de contact dans les gorges des rouleaux, les rouleaux de redressage et les matrices de formage. Au fil du temps, cela peut accélérer une usure inégale et rendre le procédé moins stable. Les opérateurs peuvent compenser en augmentant la pression des rouleaux ou en ajustant à plusieurs reprises les réglages de pliage. Ces ajustements peuvent masquer le problème de matériau tout en augmentant le risque de rupture du fil, de chutes coupantes, d'arrêts inattendus de la machine ou de dommages lors d'une intervention manuelle.
Dans le cadre de la gestion de la sécurité, les alarmes d'alimentation répétées ou l'éjection intermittente de pièces doivent être traitées comme un signal d'instabilité du procédé, et non comme une simple nuisance pour l'opérateur. Les procédures de consignation et d'accès restent essentielles lors de l'élimination d'un bourrage, mais la prévention commence en amont : confirmez l'identité du matériau, le sens du fil, la manipulation de la bobine et la constance dimensionnelle avant de reprendre la production.
Adapter la spécification à l'alliage et à l'application
La sélection de l'alliage et le contrôle dimensionnel doivent être spécifiés ensemble. Les nuances résistantes à la corrosion et à la chaleur utilisées dans le traitement chimique, la production d'énergie, l'aérospatiale ou les applications de ressorts à haute résistance peuvent exiger un comportement au formage très différent de celui d'un fil d'acier au carbone standard. La spécification d'achat doit indiquer la nuance ou la composition d'alliage requise, l'état de livraison, le diamètre nominal et sa tolérance, la méthode d'inspection applicable, les critères d'acceptation de surface, l'état de la bobine et la documentation nécessaire à la traçabilité.
Lorsqu'un projet nécessite également des barres pour des arbres, fixations, tiges de soupape ou pièces usinées associés, la forme du matériau ne doit pas être considérée comme interchangeable avec le fil de formage. Une barre en alliage à base de nickel peut être pertinente pour ces composants associés à haute résistance, y compris pour des nuances telles que Inconel, Hastelloy et Monel, mais les plages de diamètre des barres et les procédés de transformation ne définissent pas la tolérance requise pour le formage automatisé du fil.
Shandong Titanium Nickel Special Steel Co., Ltd. fournit une large gamme de matériaux spéciaux à base de nickel et de fer, résistants à la corrosion, à haute température, de précision, en titane, en zirconium et autres. Pour les applications de fil formé, la discussion technique utile commence par les exigences de la machine et de la pièce finie, puis remonte vers une spécification de fil contrôlée plutôt que de sélectionner le matériau uniquement selon le nom nominal de l'alliage.
Points à vérifier lorsque les défauts apparaissent
Lorsque les angles de pliage dérivent ou que des défauts d'alimentation apparaissent, comparez les mesures réelles du fil de la bobine concernée avec celles d'une bobine connue comme stable. Mesurez à plusieurs emplacements et orientations, puis examinez l'ovalité, les dommages de surface, les résidus de lubrifiant et la courbure résiduelle. Inspectez ensuite les gorges des rouleaux, l'alignement des guides, l'usure des matrices et le comportement du codeur. Cette séquence évite une erreur courante : modifier le programme de formage avant de déterminer si le matériau qui atteint l'outil est dimensionnellement constant.
Un formage automatisé fiable dépend d'un système stable, et non d'un seul résultat d'inspection. Lorsque la tolérance du fil est adaptée à l'équipement et vérifiée sur l'ensemble de la bobine, le comportement d'alimentation devient plus prévisible, l'outillage dure plus longtemps et les actions correctives peuvent se concentrer sur les véritables changements de procédé plutôt que sur une incertitude dimensionnelle récurrente.
