

Actualités
- ▶ Dépannage des fissures de bord dans les bandes refendues en alliage de nickel
- ▶ Bande en alliage de nickel pour échangeurs thermiques : résistance à la corrosion et aptitude au formage
- ▶ Comment le laminage à froid et le recuit influent sur les propriétés des bandes en alliage de nickel
- ▶ Bande en alliage à base de nickel ou bande en acier inoxydable : principales différences
- ▶ Bandes en alliage à base de nickel : nuances pour les applications à haute température
Message
Dépannage des fissures de bord dans les bandes refendues en alliage de nickel
Des fissures de bord détectées lors du formage ou du déroulage peuvent rendre inutilisable une bobine qui aurait autrement pu être utilisée et susciter des inquiétudes quant à l’intégrité des pièces finies. La première étape consiste à déterminer si les dommages sont apparus lors du refendage, s’ils étaient déjà présents dans le matériau à la réception ou s’ils se sont développés ultérieurement lors du pliage ou de la manutention de la bobine.
Arrêtez le traitement de la bobine concernée, conservez un échantillon représentatif et comparez les deux bords refendus à la surface de la bande et au bord d’origine de la bobine. Pour les bandes d’acier allié à base de nickel, l’état des outils, le réglage des couteaux, l’état métallurgique du matériau et les dommages liés à la manutention peuvent produire des défauts d’aspect similaire. Modifier les réglages de la machine avant d’avoir documenté les indices peut donc rendre la recherche de la cause plus difficile.
Distinguer une fissure des caractéristiques normales d’un bord refendu
Un bord refendu présente généralement une zone lissée et une zone de rupture, produites lorsque les couteaux pénètrent dans la bande et la séparent. La seule présence d’une zone de rupture ne signifie pas que la bande est défectueuse. Recherchez plutôt des ouvertures qui se prolongent dans la bande, des discontinuités qui se poursuivent le long du bord ou des dommages qui s’aggravent lors du formage du matériau.
Après avoir arrêté et isolé la ligne conformément aux procédures de sécurité du site, examinez les deux bords sous un éclairage et avec un grossissement adaptés. Manipulez les échantillons avec des gants anti-coupure : une bavure tranchante peut provoquer des blessures même si le bord n’est pas fissuré.
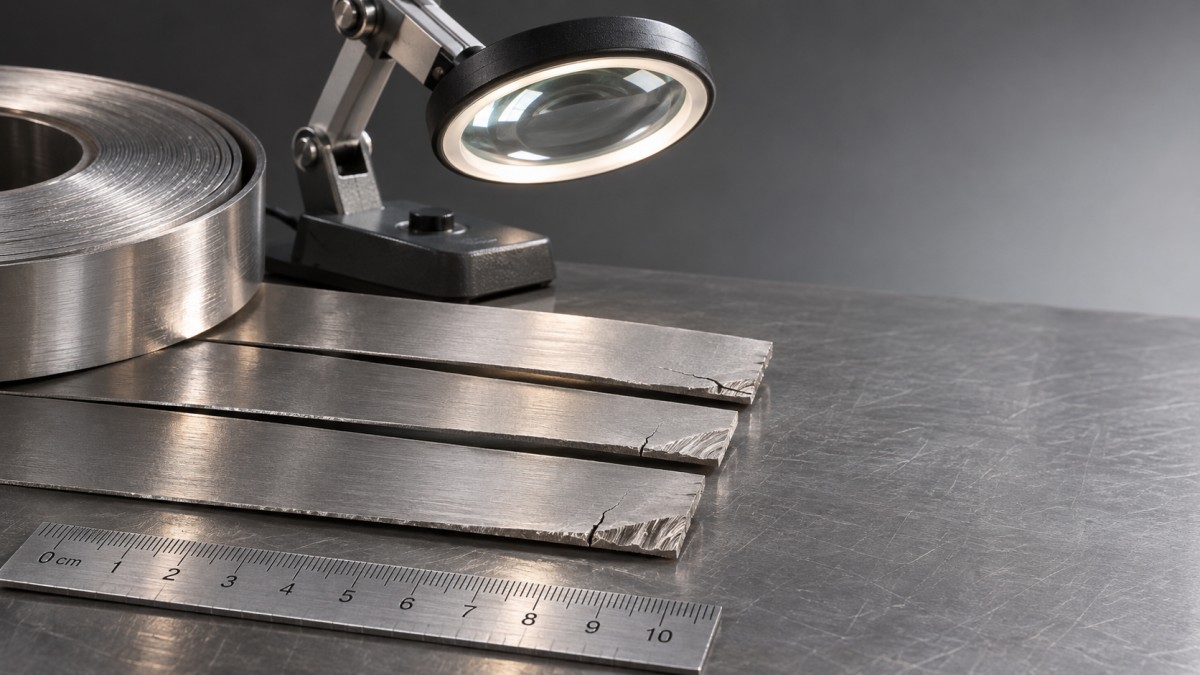
Consignez l’emplacement de chaque zone suspecte par rapport à la longueur de la bobine, au côté de la bande, aux faces supérieure et inférieure, ainsi qu’au sens de refendage. Une photographie avec une échelle et un échantillon repéré sont utiles pour comparer le matériau avant et après un réglage. Ne pliez pas le seul échantillon conservé : la déformation pourrait modifier les indices.
Déduire la cause à partir de la configuration des dommages
Ces configurations sont des indices, et non des preuves. Un couteau ébréché peut produire une bavure ainsi qu’une marque ressemblant à une fissure, tandis qu’une bande trop dure ou insuffisamment ductile peut être endommagée par un réglage qui convient à une autre nuance. L’examen d’une coupe transversale par un laboratoire qualifié peut être nécessaire pour déterminer la profondeur de la fissure et établir si une discontinuité s’étend au-delà des zones normales de cisaillement et de rupture.
Vérifier le réglage du refendage avant de modifier le matériau
Couteaux, jeu et alignement
Inspectez les couteaux supérieur et inférieur pour détecter tout émoussement, ébréchure, usure ou dépôt de matériau. Vérifiez que les entretoises et les faces des outils sont propres, et que l’empilage des couteaux est correctement positionné et aligné. Une contamination ou une entretoise endommagée peut perturber le jeu prévu, même si les dimensions nominales des outils semblent correctes.
Vérifiez le jeu latéral et la pénétration des couteaux par rapport aux recommandations du fournisseur de l’équipement de refendage et des outils, en tenant compte de l’alliage, de l’épaisseur et de l’état réels du matériau. Un jeu excessif peut favoriser le déchirement et la formation de bavures ; un jeu insuffisant ou un chevauchement inadapté peut accroître la déformation et les efforts. Il n’existe pas de réglage universel pour toutes les bandes en alliage de nickel. Évitez donc de reprendre une valeur utilisée pour une autre nuance sans en vérifier l’adéquation.
Remplacez ou réaffûtez les couteaux endommagés selon le cas, puis effectuez un essai contrôlé avec du matériau approuvé. Modifiez un seul paramètre à la fois et consignez le réglage, la position sur la bobine et le résultat obtenu sur le bord. Si plusieurs réglages sont modifiés simultanément, il peut être difficile de reproduire l’amélioration.
Guidage, tension et support
Surveillez les déviations de la bande, les tensions inégales, le manque de support ou le frottement contre les guides. Ces conditions peuvent soumettre une paire de couteaux à une charge inégale ou endommager un bord après sa sortie des couteaux. Vérifiez le parcours de la bande dans l’enrouleuse, ainsi que la station de coupe : une coupe nette peut être endommagée pendant l’enroulement si les bords heurtent des spires voisines ou des éléments de l’équipement.
Réglez la tension et la position des guides dans les limites de fonctionnement approuvées de l’équipement. Avant le redémarrage, vérifiez que les protecteurs sont en place et que les échantillons non fixés, les outils de mesure et les mains sont éloignés des pièces en mouvement.
Prendre en compte l’état du matériau et le formage en aval
Comparez l’identification de la bobine et la documentation du matériau à l’alliage, à l’épaisseur et à l’état de livraison spécifiés. Une dureté ou une résistance hors de la plage attendue peut modifier le comportement au cisaillement de la bande et sa tolérance à la déformation du bord. Une mesure de dureté constitue un indice utile, mais ne permet pas, à elle seule, d’identifier la cause d’une fissure ni d’établir que le matériau satisfait à toutes les exigences.
Déterminez également à quel moment le défaut devient visible pour la première fois. Un bord qui semble acceptable immédiatement après le refendage, mais qui s’ouvre lors d’un pliage serré, peut présenter un petit défaut préexistant ; il se peut aussi que l’opération de formage impose une déformation supérieure à ce que le bord peut supporter. Examinez le rayon de pliage, l’état des outils et l’orientation du pli par rapport au sens de laminage. Tout essai de formage doit respecter la spécification applicable à la pièce ; n’utilisez pas un pliage improvisé comme seul critère d’acceptation.
Lorsque cela est autorisé, un essai contrôlé de conditionnement du bord peut éliminer une bavure peu profonde ou une irrégularité de surface. Il ne doit pas être considéré comme une réparation automatique d’une fissure : l’élimination des dommages visibles peut modifier la largeur de la bande ou laisser une discontinuité sous la surface. Avant de libérer le matériau, convenez de la quantité de matière pouvant être enlevée et de la méthode d’inspection avec le responsable qualité ou technique compétent.
Isoler la bobine concernée et vérifier la correction
- Isoler le matériau suspect. Identifiez la bobine concernée ainsi que les pièces produites en aval depuis la dernière inspection dont la conformité a été confirmée. Assurez la traçabilité jusqu’à la bobine d’origine et à l’opération de refendage.
- Déterminer l’étendue du défaut. Inspectez des échantillons prélevés à différentes positions de la bobine et comparez les deux bords. Un dommage localisé et un défaut continu nécessitent des décisions de confinement différentes.
- Corriger la cause la mieux étayée. Traitez l’outil endommagé, le problème de réglage, le contact lors de la manutention ou le problème lié au matériau indiqué par les indices. Conservez l’échantillon d’origine à des fins de comparaison.
- Effectuer un essai et une inspection. Examinez le nouveau bord dans les mêmes conditions que celles utilisées pour la bande suspecte. Incluez l’étape de formage ou d’inspection pertinente lorsque la spécification de la pièce l’exige.
- Ne libérer le matériau que selon des critères convenus. Confirmez l’état admissible du bord, les dimensions et les éventuels essais requis au regard du plan, de la spécification ou de la procédure qualité applicable.
Ne vous fiez pas uniquement à un aspect plus lisse si des fissures sont suspectées sur un composant critique. Les discontinuités qui se prolongent dans la bande, les défaillances répétées après correction des outils ou les incertitudes quant à la profondeur de la fissure justifient un examen plus approfondi avant la reprise du traitement. Maintenez la traçabilité pendant la prise de décision.
Pour la fabrication distincte de composants à haute température ou les travaux de protection de surface, les poudres de métaux réfractaires pour une utilisation à ultra-haute température comprennent des matériaux destinés à des procédés tels que la fabrication additive, le rechargement laser, la projection thermique et la métallurgie des poudres. Ces poudres ne remédient pas aux fissures des bandes refendues ; leur sélection relève d’une décision distincte de fabrication ou de revêtement.
