

Actualités
- ▶ Vérifier la conformité du Monel 400 : PMI, certificats et traçabilité
- ▶ Comment vérifier la traçabilité du matériau C276 auprès d’un fournisseur
- ▶ Questions à poser avant de commander une tôle ou un tube en Hastelloy C276
- ▶ Inspection des tôles en alliage : épaisseur, état de surface et traçabilité
- ▶ Prévenir la contamination de surface lors de la découpe de tôles en alliage
Message
Vérifier la conformité du Monel 400 : PMI, certificats et traçabilité
La vérification de la conformité des matériaux est une étape essentielle pour protéger l’intégrité des équipements et la sécurité du personnel. Une spécification Monel 400 sert de référence pour vérifier la composition chimique, la documentation des matériaux et la traçabilité tout au long de la chaîne d’approvisionnement. L’identification positive des matériaux (PMI), les certificats d’essais en usine et les enregistrements de traçabilité répondent chacun à une question différente : de quel alliage s’agit-il, qu’est-ce qui a été certifié et peut-on établir un lien entre les deux et l’élément à installer ?
Cette distinction est importante. Un résultat PMI convaincant ne peut pas compenser l’absence d’un numéro de coulée, et un certificat apparemment complet ne prouve pas que la bonne tôle a été prélevée dans le stock. La vérification est plus fiable lorsque le matériau physique et ses documents concordent, avant que la fabrication ne rende l’identification plus difficile.
Commencer par la forme du produit spécifiée
Le Monel 400 est un alliage nickel-cuivre identifié par la désignation UNS N04400. Cette désignation identifie l’alliage, mais ne définit pas à elle seule toutes les exigences applicables à un produit fini. Les plaques, tôles, bandes, tuyaux et raccords peuvent être commandés selon différentes spécifications de produit, dont les exigences varient en fonction de la forme, de l’état, des dimensions et de l’édition mentionnée dans le bon de commande.
Par exemple, l’ASTM B127 couvre les plaques, tôles et bandes en alliage nickel-cuivre, notamment l’UNS N04400. Elle ne doit pas être automatiquement substituée à une spécification pour tuyaux ou raccords. Lorsqu’un projet fait référence à une spécification de matériau ASME, à un code de construction ou à un équivalent approuvé par le client, vérifiez la désignation exacte et l’édition dans les documents contractuels, plutôt que de supposer qu’une référence ASTM similaire suffit.
Avant d’inspecter une livraison, rassemblez le bon de commande, la liste des matériaux approuvés, les plans et la spécification applicable. Vérifiez les exigences supplémentaires relatives, par exemple, aux essais, au type de certificat, au marquage ou aux points d’arrêt pour inspection. Un certificat peut satisfaire à la norme de base du produit tout en ne répondant pas à une exigence spécifique du projet.
Utiliser la PMI pour vérifier l’identité, et non pour remplacer la certification
La fluorescence X portable, ou XRF, est couramment utilisée pour effectuer rapidement un tri des alliages. Un appareil adapté peut mesurer le nickel, le cuivre et d’autres éléments détectables, puis comparer le résultat à une bibliothèque d’alliages ou à une plage d’acceptation définie. Cette méthode est particulièrement utile lorsque des alliages de nickel d’aspect similaire sont stockés ensemble ou lorsque des pièces fabriquées ont subi plusieurs étapes de manutention.
Cependant, un écran affichant « Monel 400 » ne constitue qu’un point de départ, et non une décision d’acceptation complète. Examinez les valeurs mesurées par rapport à la spécification applicable et aux capacités de l’appareil. En général, la XRF ne mesure pas le carbone de manière fiable ; certains autres éléments légers peuvent également dépasser les capacités d’un appareil donné. Une mesure PMI ne permet pas d’établir les propriétés mécaniques, le traitement thermique, la forme du produit ni la conformité à toutes les limites chimiques.
L’état de surface peut fausser une mesure. Les revêtements, la calamine, la contamination et les dépôts doivent être traités conformément à la procédure d’essai approuvée. Les ailettes minces ainsi que les petites pièces ou les pièces courbes nécessitent également une attention particulière : l’appareil peut mesurer le matériau sous-jacent ou fournir un résultat instable si la zone de mesure n’est pas suffisamment couverte. Lorsque la géométrie n’est pas adaptée, testez une pièce mère traçable ou utilisez une autre méthode validée, conformément au plan d’inspection.
Un enregistrement PMI pratique indique l’élément et l’emplacement contrôlés, la date, l’appareil, l’opérateur, la procédure et le résultat. Respectez les contrôles du site relatifs aux vérifications de l’appareil et à la radioprotection. Si la mesure est limite ou incompatible avec la documentation, isolez le matériau et menez une enquête ; répéter des mesures sur une surface non préparée ne constitue pas une base fiable pour autoriser sa libération.
Vérifier le certificat d’essais en usine par rapport à la commande
Un certificat d’essais en usine, souvent appelé MTC ou rapport d’essais matière, doit être examiné comme preuve concernant le matériau fourni, et non simplement classé parce qu’il accompagnait l’expédition. Le certificat doit indiquer l’usine de production, le produit et sa spécification, la nuance du matériau, le numéro de coulée, les résultats des essais pertinents et les autres renseignements exigés dans la commande. Vérifiez la révision ou l’édition lorsqu’elle est spécifiée et comparez les résultats indiqués aux critères d’acceptation applicables.
Soyez attentif au lien entre les essais indiqués et le produit livré. L’analyse chimique, les essais mécaniques et l’état du produit sont des contrôles distincts. Si la commande exige un état ou un essai particulier, vérifiez que le certificat le mentionne effectivement. Le certificat d’un distributeur peut faire partie du dossier documentaire, mais il ne doit pas masquer le lien avec la documentation d’origine de l’usine lorsque ce lien est requis.
La terminologie relative à la certification doit également être utilisée avec précision. Les types de documents d’inspection de la norme EN 10204, tels que 3.1 et 3.2, correspondent à différentes formes de documentation et de validation d’inspection. Il ne s’agit ni de nuances d’alliage ni d’approbations générales pour un composant. Précisez le type de document requis au moment de l’achat et vérifiez que le document et ses signataires satisfont aux exigences contractuelles.
La traçabilité doit être maintenue après la découpe et le formage
Un numéro de coulée relie le matériau à ses dossiers de production, mais uniquement si cette identité est préservée lors de la réception, du stockage, de la découpe et de la fabrication. Vérifiez que les marquages sur le matériau ou l’emballage correspondent au certificat et aux enregistrements de réception. Lorsque des pièces sont découpées, transférez leur identification avant la perte du marquage d’origine, en utilisant une méthode autorisée par le projet et adaptée au matériau et à son utilisation.
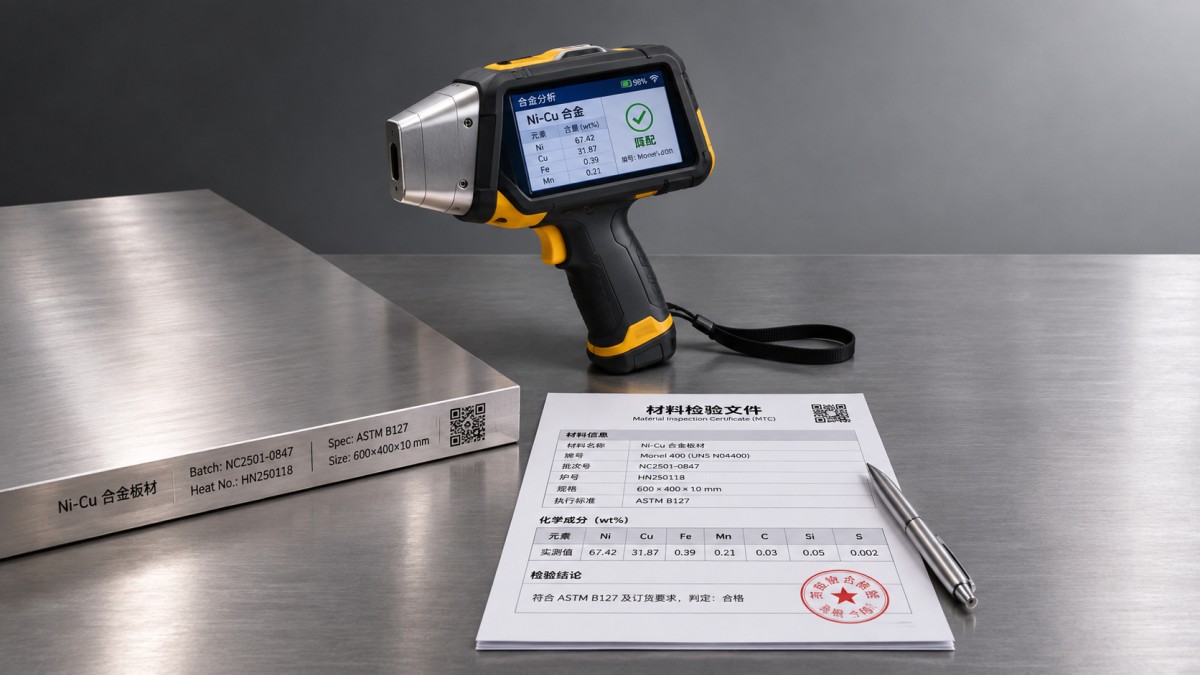
La situation est moins simple avec les tôles minces et les pièces fabriquées. Une plaque à ailettes d’échangeur thermique peut être découpée ou formée à partir d’une tôle en sections plates ou ondulées afin d’augmenter la surface de transfert thermique. Lorsqu’une tôle est divisée en de nombreuses petites pièces, le marquage individuel par estampage peut être peu pratique ou inadapté. Un lot contrôlé, une fiche de suivi, une étiquette de contenant et un enregistrement de découpe peuvent préserver le lien avec le matériau d’origine, si le projet accepte cette méthode et si les contrôles empêchent tout mélange.
C’est également à cette étape que les stocks d’alliages mélangés présentent un risque. Shandong Titanium Nickel Special Steel Co., Ltd. travaille avec du Monel et d’autres alliages spéciaux, notamment des matériaux à base de nickel et résistants à la corrosion. Dans un stock comprenant plusieurs nuances d’aspect similaire, la séparation et l’identification à chaque étape de transformation sont aussi importantes que le contrôle initial à la réception. L’adéquation de tout matériau d’ailette dépend toujours de la température réelle, du fluide de procédé, des détails de fabrication et des exigences de conception applicables.
Lorsque les éléments de preuve ne concordent pas
Considérez un marquage illisible, un numéro de coulée non concordant ou un résultat PMI hors des critères d’acceptation comme une anomalie, et non comme un simple désagrément administratif. Mettez le matériau concerné en attente, déterminez l’étendue du lot potentiellement touché et comparez le bon de commande, le certificat, les registres de stock et les conditions d’essai. La cause peut être une erreur documentaire, un problème de surface, une limite de l’appareil ou un véritable mélange de matériaux ; la réponse doit être déterminée à partir des éléments disponibles.
Des essais supplémentaires peuvent aider à établir la composition, mais ils ne reconstituent pas automatiquement une provenance perdue et ne prouvent pas que toutes les exigences initiales du produit ont été respectées. La libération ou la substitution doit suivre la procédure de traitement des non-conformités du projet et être autorisée par les parties responsables. Avant l’installation, vérifiez que le composant final, ses documents matière et toutes les approbations requises restent liés et accessibles.
