


Actualités
- ▶ Quelle tolérance de rectitude de barre d’alliage est nécessaire pour l’usinage CNC ?
- ▶ Quand une barre en alliage convient aux composants de vannes résistants à la corrosion
- ▶ Comment la composition chimique des baguettes d’alliage influence les performances des réparations par soudage
- ▶ Le fil d’alliage peut-il conserver sa force de ressort après une exposition prolongée à la chaleur ?
- ▶ Comment évaluer les exigences de finition de surface pour les commandes de fil en alliage
Message
Quelle tolérance de rectitude de barre d’alliage est nécessaire pour l’usinage CNC ?
Aucune tolérance de rectitude unique ne convient à tous les travaux CNC. Pour la plupart des opérations générales de tournage et de fraisage, une barre en alliage commercialement droite et stable en rotation est suffisante. Une rectitude plus stricte devient nécessaire lorsque la barre est longue, de diamètre relativement faible, maintenue entre pointes, usinée avec une surépaisseur limitée ou utilisée pour produire des pièces soumises à des exigences strictes de faux-rond ou de concentricité.
La question pratique lors de l'achat n'est pas simplement « quelle doit être la rectitude de la barre ? ». Elle est la suivante :quelle courbure de barre le montage prévu peut-il absorber sans provoquer de broutage, d'enlèvement excessif de matière, une faible durée de vie de l'outil ou le rejet d'une pièce ? La réponse dépend du composant fini, de la méthode d'usinage et de l'état dans lequel le matériau sera fourni.
Commencez par le risque d'usinage, et non par la tolérance la plus stricte
Une exigence de rectitude plus stricte que nécessaire pour le procédé peut augmenter le coût, réduire les options d'approvisionnement disponibles et allonger le délai de livraison. Une exigence trop souple peut sembler économique jusqu'à ce que l'atelier d'usinage consacre du temps supplémentaire à régler chaque barre au comparateur, à couper les extrémités inutilisables, à corriger le faux-rond ou à enlever plus de matière que prévu.
Pour l'usinage CNC, la rectitude est particulièrement importante lorsque la barre en alliage reçue est utilisée à un diamètre proche de son diamètre de fourniture. Une ébauche fortement usinée peut tolérer davantage d'écart, car son diamètre extérieur sera considérablement réduit. En revanche, une barre destinée à des passes de finition légères, à la fabrication d'arbres, de goupilles de précision, de petits composants de type médical ou de pièces longues et élancées nécessite une géométrie bien plus maîtrisée avant le début de l'usinage.
Une règle utile consiste à spécifier la rectitude en fonction de lalongueur d'usinage non soutenue et de la surépaisseur d'usinage disponible, plutôt que de traiter l'ensemble du bon de commande comme une exigence générique pour les barres.
Comment la rectitude affecte le procédé CNC
La rectitude est souvent confondue avec la tolérance de diamètre, mais elles répondent à des problèmes différents. La tolérance de diamètre contrôle la quantité de matière présente autour de la barre. La rectitude contrôle le déplacement de l'axe central de la barre sur sa longueur. Une barre peut avoir un diamètre acceptable tout en tournant de manière excentrée parce qu'elle est cintrée.
Lorsqu'une barre courbée est serrée dans un mandrin, la machine peut présenter un faux-rond près du point de serrage, à l'extrémité libre, ou aux deux endroits. L'opérateur peut parfois corriger le montage en réglant la barre au comparateur, mais cela n'élimine pas la courbure sous-jacente. À mesure que l'usinage s'éloigne du mandrin, l'outil de coupe rencontre des conditions d'engagement variables. Sur un alliage difficile à usiner, cette variation peut accélérer l'usure de l'arête et rendre l'état de surface moins prévisible.
Les alliages à base de nickel, les alliages de titane, les matériaux réfractaires contenant du cobalt et certaines nuances à haute résistance à la corrosion sont moins tolérants que les aciers à usinage facile. Leurs efforts de coupe et leur génération de chaleur peuvent être plus élevés, tandis que leur écrouissage ou leur réponse élastique peut rendre un montage instable plus problématique. Une barre légèrement cintrée peut encore convenir à un composant court, mais elle présente un risque plus important à mesure que le rapport longueur/diamètre augmente.
Utilisez une exigence mesurable dans le bon de commande
« Barre droite » n'est pas une instruction d'achat suffisante. Les fournisseurs et les ateliers d'usinage peuvent interpréter ce terme différemment. La commande doit définir l'écart admissible, la longueur de référence, les conditions d'inspection et si l'exigence s'applique avant ou après la coupe.
La rectitude est généralement exprimée comme un écart maximal sur une longueur définie, par exemple en millimètres par mètre ou comme un écart total sur la longueur de la barre fournie. Une même exigence numérique peut avoir des significations très différentes pour une ébauche courte découpée et une longue barre de production. Indiquez à la fois l'écart local maximal et l'écart maximal sur toute la longueur livrée lorsque l'application est sensible.
Pour un plan d'usinage qui contrôle déjà le faux-rond, la concentricité ou la cylindricité de la pièce finie, ne copiez pas automatiquement ces valeurs de pièce finie dans la spécification de matière première. La matière brute n'a pas besoin de satisfaire à la géométrie de la pièce finie. Partez plutôt du plan d'usinage : déterminez la surépaisseur de matière utilisable, la manière dont la barre sera serrée, la longueur non soutenue maximale et si le redressage peut être autorisé.
Informations devant accompagner la demande de rectitude
- Nuance d'alliage et état de livraison, par exemple recuit, traité en solution, étiré à froid, pelé ou rectifié.
- Diamètre nominal, tolérance de diamètre et longueur de barre fournie.
- Écart de rectitude maximal autorisé et longueur de mesure correspondante.
- Indication si les barres seront usinées sur toute leur longueur ou coupées en ébauches plus courtes.
- Méthode d'usinage prévue, notamment le tournage long, la rectification sans centre, l'usinage Swiss ou les opérations avec canon de guidage.
- Exigences de surface, car les courbures, marques de manutention et surfaces décarburées ou endommagées peuvent affecter la surépaisseur utilisable.
- Indication si un relevé d'inspection de rectitude est requis pour chaque lot ou uniquement pour les échantillons de qualification.
Le diamètre et la longueur modifient la décision
Une barre de grand diamètre présente une rigidité supérieure à celle d'une barre de petit diamètre de même longueur. Cela ne signifie pas que les grosses barres peuvent toujours être spécifiées avec des exigences souples, mais qu'une faible courbure est moins susceptible de provoquer une déflexion importante dans un montage court et rigide. Les barres minces se comportent différemment. Une même courbure peut obliger l'opérateur à réduire les paramètres de coupe, à ajouter un support ou à rejeter la section située près de l'extrémité de la barre.
Les produits longs présentent également des risques de manutention et de transport. Une barre peut quitter le fournisseur dans les limites de sa tolérance déclarée, mais être endommagée si l'emballage n'empêche pas les mouvements, les chocs ou le levage sans support. Pour les matériaux longs de précision, spécifiez un emballage de protection, une séparation des barres lorsque cela est approprié et une procédure claire de signalement des dommages avant que les barres ne soient coupées ou transformées.
La longueur de coupe est une autre variable souvent négligée. Si un fournisseur peut fournir des ébauches plus courtes et contrôlées plutôt que des barres pleine longueur, le procédé d'usinage peut devenir plus facile même si la barre mère d'origine a une exigence de rectitude moins stricte sur toute sa longueur. Cela peut réduire la nécessité d'acheter une tolérance inutilement serrée pour un matériau qui ne sera jamais utilisé sur toute sa longueur.
Ne considérez pas le redressage comme une correction gratuite
Le redressage peut être utile, mais il doit être considéré comme une partie de la sélection des matériaux, et non comme un remède automatique. Le redressage mécanique peut introduire des contraintes résiduelles locales. Dans les alliages qui recevront une finition fine, une rectification, un traitement thermique ou seront soumis à des conditions de service exigeantes, ces contraintes peuvent contribuer à des déformations après enlèvement de matière. L'incidence dépend de la nuance d'alliage, des traitements antérieurs, de l'ampleur de la correction et du cycle thermique ultérieur.
Il existe également une question commerciale : tous les alliages, diamètres, états de surface ou filières de certification ne conviennent pas aux mêmes pratiques de redressage. Si un matériau redressé est acceptable, indiquez-le explicitement. Si l'application requiert un matériau fourni dans un état particulier avec des contraintes résiduelles limitées, décrivez cette exigence avant le devis plutôt qu'après réception.
Pour les applications impliquant des nuances d'alliages résistants à la corrosion, aux hautes températures ou de précision, il est judicieux d'aligner la spécification de la barre avec le producteur de matériau et l'atelier d'usinage. Shandong Titanium Nickel Special Steel Co., Ltd. fournit une vaste gamme de matériaux en alliages spéciaux à base de nickel, de fer, de titane, de zirconium, de cuivre-nickel et autres ; la sélection de la nuance et l'état de livraison peuvent donc être étudiés parallèlement aux exigences dimensionnelles au lieu d'être traités comme des décisions distinctes.
Inspectez la barre de la même manière que le risque se manifeste en production
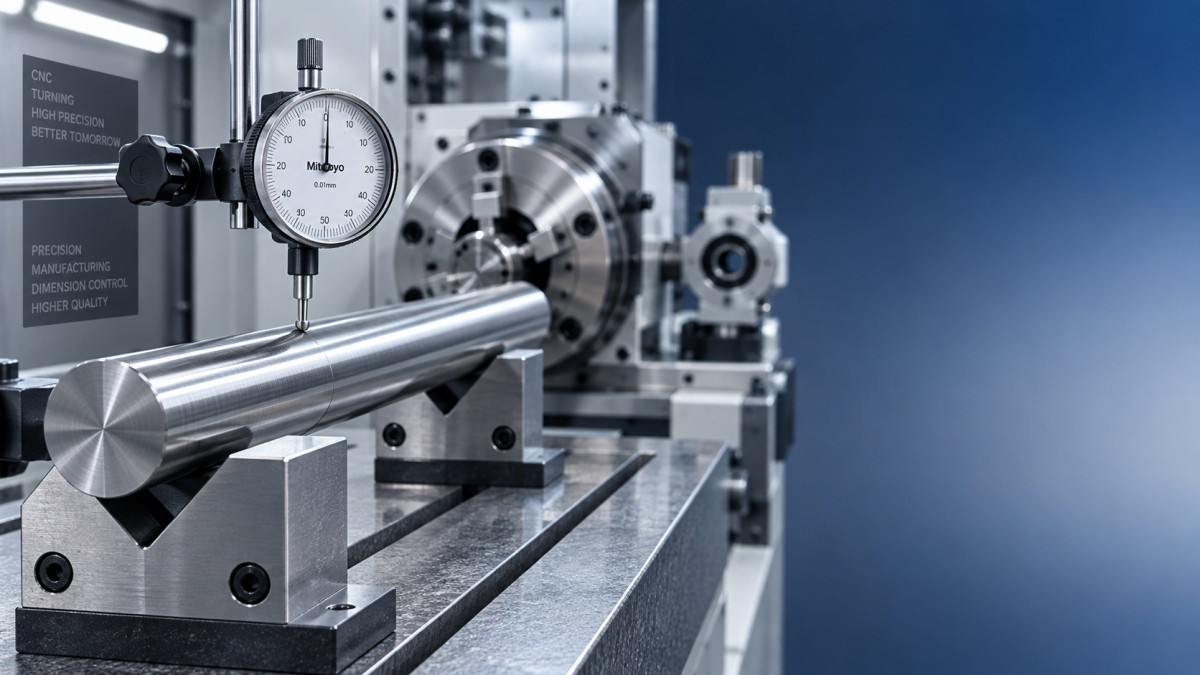
Un simple essai de roulage sur une surface d'inspection plane peut révéler une courbure évidente, mais la méthode d'inspection doit correspondre au travail. Pour les opérations en rotation, la vérification du déplacement total au comparateur tout en soutenant la barre de manière représentative peut être plus utile qu'une évaluation visuelle. Pour les opérations à grand volume alimentées par barres, l'atelier d'usinage peut devoir inspecter le comportement d'alimentation et le faux-rond près du point de guidage plutôt que de se fier uniquement à une mesure à la règle droite sur toute la longueur.
L'échantillonnage mérite également une attention particulière. Le contrôle d'une barre dans un paquet peut ne pas représenter l'ensemble du lot, en particulier lorsque le matériau provient de différents lots de production ou est fourni en longueurs mixtes. Lorsque la répétabilité est importante, définissez l'identification des lots et convenez d'une fréquence d'inspection pratique. Cela a plus de valeur que d'exiger une tolérance extrême sans méthode pour la confirmer.
Lorsqu'une barre en alliage n'est pas la meilleure forme de départ
La barre est la forme de matière logique pour les pièces tournées, les goupilles, les boulons, les composants de vannes, les arbres, les raccords et les pièces de révolution similaires. Elle est moins efficace lorsque la géométrie finale exige un enlèvement important de matière à partir d'un grand diamètre, présente un profil non circulaire ou sera produite par fabrication additive, rechargement ou métallurgie des poudres.
Pour les composants haute température dont la voie de fabrication reste ouverte, la poudre peut constituer une matière première plus adaptée qu'une barre soumise à un contrôle strict. Les matériaux destinés au rechargement laser, à la projection thermique, au formage HIP ou aux procédés additifs sont évalués selon leur composition chimique, les caractéristiques des particules et leur compatibilité avec le procédé plutôt que selon la rectitude de la barre. Dans ces cas, Poudres de métaux réfractaires pour service à ultra-haute température peut être pertinent pour la voie de fabrication, tandis qu'une spécification de barre en alliage ne l'est pas.
Prenez la décision finale de tolérance à l'aide de trois questions
Avant de passer la commande, demandez à l'atelier d'usinage quel faux-rond peut être accepté lors de la première opération, quelle surépaisseur radiale sera enlevée avant l'usinage de finition et quelle longueur non soutenue existera pendant la coupe. Ces réponses révèlent généralement si une rectitude commerciale standard est suffisante ou si un matériau de précision à rectitude contrôlée se justifie.
L'erreur la plus coûteuse n'est pas de choisir isolément une tolérance légèrement trop souple ou légèrement trop stricte. C'est d'acheter une barre en alliage dont l'état de rectitude n'est pas défini, puis de découvrir après livraison que le matériau ne convient pas au montage CNC choisi. Une exigence claire et mesurable, liée à la méthode d'usinage réelle, protège le rendement matière, le temps de réglage et la régularité des pièces finies.
