


Actualités
- ▶ Pourquoi une barre en alliage peut se déformer après un traitement thermique
- ▶ Quelle tolérance de rectitude de barre d’alliage est nécessaire pour l’usinage CNC ?
- ▶ Quand une barre en alliage convient aux composants de vannes résistants à la corrosion
- ▶ Comment la composition chimique des baguettes d’alliage influence les performances des réparations par soudage
- ▶ Le fil d’alliage peut-il conserver sa force de ressort après une exposition prolongée à la chaleur ?
Message
Pourquoi une barre en alliage peut se déformer après un traitement thermique
Une barre en alliage se déforme rarement après un traitement thermique pour une seule raison. La cause habituelle est un déséquilibre : une zone se dilate, se transforme, libère des contraintes ou refroidit différemment d’une autre. La flexion, la courbure, la torsion ou la perte de rectitude qui en résulte peut sembler mineure au départ, mais elle peut rendre la barre impropre à l’usinage, à l’assemblage, aux équipements rotatifs, aux surfaces d’étanchéité ou aux applications critiques pour la sécurité.
Pour la maîtrise du procédé, la première question ne devrait pas être : « La température du four était-elle correcte ? » Un point de consigne de four conforme ne garantit pas que la pièce ait subi un cycle thermique uniforme. L’état du matériau, la configuration de chargement, la méthode de support, les variations de section et la pratique de refroidissement influencent tous la forme finale.
Les véritables origines de la déformation
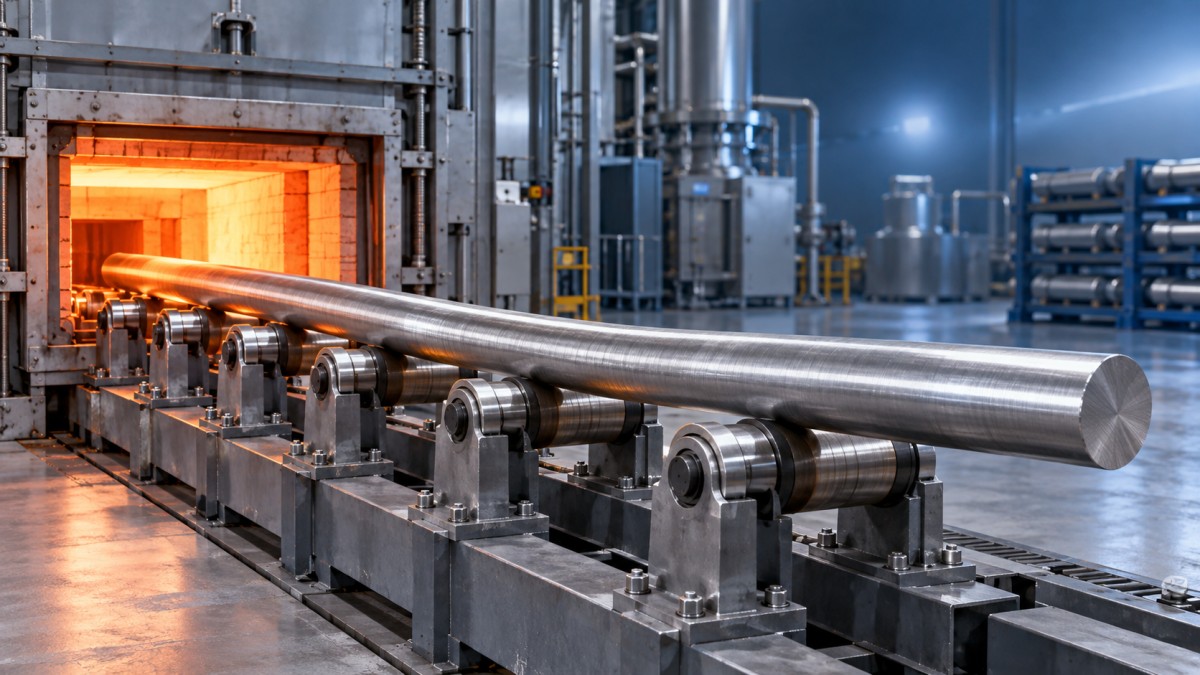
Le métal se dilate lorsqu’il est chauffé et se contracte lorsqu’il refroidit. Si chaque partie d’une barre droite chauffe et refroidit à la même vitesse, ces mouvements sont généralement équilibrés. En production, cette condition est difficile à atteindre. Une barre placée près d’une paroi du four, partiellement masquée par une autre charge ou supportée de manière inégale peut présenter des différences de température sur sa longueur ou autour de son diamètre. Un côté change de dimension avant l’autre, et la barre peut subir une déformation permanente.
Cet effet devient plus marqué lorsque le traitement thermique modifie la structure de l’alliage. Certains alliages subissent des changements de phase ou des réactions de précipitation qui modifient localement le volume et la résistance. Si ces changements ne sont pas uniformes, des contraintes internes se développent même lorsque la pièce paraît initialement droite. Les alliages à base de nickel, à base de fer et les autres alliages haute performance doivent donc être traités selon la nuance spécifiée et l’état du produit, plutôt qu’en appliquant un cycle générique utilisé pour l’acier au carbone ordinaire.
Contraintes résiduelles dues aux opérations antérieures
L’étirage à froid, le redressage, la rectification, le tournage, la coupe et le soudage peuvent laisser des contraintes résiduelles dans une barre en alliage. La barre peut être dimensionnellement acceptable avant le traitement thermique parce que ces contraintes sont équilibrées. Le chauffage rompt cet équilibre. Lorsque le matériau devient plus sensible à la détente des contraintes, la barre peut se courber vers le côté présentant davantage de contraintes accumulées.
C’est pourquoi un problème de déformation peut n’apparaître qu’après un recuit ou un traitement de mise en solution apparemment modéré. Le four n’a pas nécessairement créé le problème ; il a peut-être révélé un état de contrainte introduit plus tôt dans le processus de fabrication. Un contrôle à réception cohérent devrait donc inclure la rectitude, l’état de surface, la traçabilité des lots et tout historique connu de travail à froid. Une barre ayant subi un redressage intensif avant traitement mérite une attention particulière.
Le support et le chargement peuvent transformer une barre droite en barre courbée
Les barres longues et élancées sont vulnérables à l’affaissement à température élevée, car leur rigidité diminue lorsqu’elles chauffent. Le fait de soutenir une barre uniquement à ses deux extrémités peut permettre à son propre poids de créer une courbure. Des supports rapprochés peuvent également poser problème s’ils ne sont pas de niveau, si la barre est empêchée de se dilater ou si les points de contact créent des différences localisées de température.
Les outillages doivent soutenir la pièce sans la brider rigidement, sauf si le procédé exige spécifiquement une retenue. La barre doit disposer d’espace pour sa dilatation thermique. Un outillage qui maintient une extrémité tandis que la friction bloque l’autre peut générer une charge de compression à mesure que la température augmente ; une fois la barre ramollie, un flambage ou une courbure permanente peut s’ensuivre. Pour les lots critiques, la conception de l’outillage doit être examinée dans le cadre du procédé de traitement thermique, et non considérée comme un simple accessoire de manutention.
Le refroidissement est souvent l’étape déterminante
Un refroidissement rapide n’est pas automatiquement incorrect, mais il doit être uniforme et adapté à l’alliage, à la taille de section et aux propriétés requises. Si un côté d’une barre chaude entre d’abord dans un milieu de trempe, ou si l’agitation est inégale, ce côté se contracte plus tôt. Le gradient de température peut déformer la barre. Lors d’un refroidissement à l’air, des barres placées trop près les unes des autres peuvent refroidir à des vitesses différentes selon le flux d’air local et la chaleur retenue par les pièces adjacentes.
Une erreur courante consiste à mesurer la rectitude seulement après le refroidissement complet de la barre, puis à attribuer la faute à la dernière opération. Une investigation plus utile enregistre la forme avant le chargement, après le chauffage lorsque cela est réalisable, immédiatement après le refroidissement et après tout redressage ou usinage ultérieur. Cette séquence permet d’identifier l’étape à laquelle la forme change pour la première fois.
Vérifier conjointement le matériau et le procédé
La seule désignation d’un alliage ne suffit pas pour sélectionner un cycle de traitement thermique. Le diamètre de la barre, le rapport longueur/diamètre, la réduction antérieure à froid, la surépaisseur d’usinage, les réparations par soudage et l’état final requis peuvent tous modifier le risque de déformation. Une barre épaisse et une barre fine de même nuance ne chauffent ni ne refroidissent nécessairement à la même vitesse. Le regroupement de sections très différentes dans une même charge rend l’uniformité du traitement plus difficile.
Les confusions de matériaux créent un risque distinct. Des alliages spéciaux d’apparence similaire peuvent avoir des plages de traitement de mise en solution, des exigences de refroidissement et une sensibilité au travail à froid différentes. Associez les numéros de coulée et les enregistrements de procédé à chaque charge, et évitez les lots de nuances mélangées, sauf si le cycle et la méthode de refroidissement sont démontrablement compatibles. Cela est particulièrement important lorsqu’une barre déformée pourrait ultérieurement être installée dans des équipements de traitement chimique, de production d’énergie, marins ou à haute température.
La même rigueur s’applique aux formes de produits connexes. Les tubes et les barres ne se déforment pas exactement de la même manière, mais tous deux réagissent au chauffage non uniforme, au bridage et au refroidissement. Lors de l’examen des exigences de traitement thermique pour les alliages de nickel résistants à la corrosion et à la chaleur utilisés dans des systèmes fabriqués,Tubes en alliage à base de nickel peuvent constituer un point de référence utile pour comparer des familles d’alliages telles que Inconel, Hastelloy et Monel avec l’environnement de service prévu. La forme du produit doit toutefois rester un élément de la décision de procédé.
Une routine pratique de confinement et de prévention
Lorsqu’un lot présente une déformation inacceptable, ne commencez pas par redresser de façon répétée chaque barre. Une correction mécanique peut être envisageable pour certaines applications, mais elle peut ajouter des contraintes, endommager la surface ou masquer un procédé instable. Isolez le lot concerné, confirmez le plan ou la spécification d’achat concernant la rectitude admissible et classez les pièces selon la gravité et l’emplacement de la déformation.
- Vérifiez l’état de référence. Mesurez la rectitude avant le traitement thermique et conservez le résultat par lot. Vérifiez si les barres reçues présentent déjà une tendance directionnelle.
- Examinez la cartographie réelle de la charge. Enregistrez la position, l’orientation, l’espacement, les points de support, la zone du four et la proximité de pièces plus lourdes. Une photographie de la charge peut être plus utile qu’une instruction de travail générique.
- Comparez les enregistrements thermiques avec le cycle approuvé. Concentrez-vous sur la vitesse de montée en température, la régularité du maintien, le temps de transfert et la méthode de refroidissement, et pas uniquement sur la température finale du four.
- Inspectez les outillages. Recherchez l’usure, les supports inégaux, l’accumulation de calamine, les rails tordus et les points empêchant une libre dilatation.
- Tracez les opérations antérieures. Comparez la déformation selon le lot fournisseur, la passe d’étirage, le parcours d’usinage, l’état de soudage et toute opération de préréglage.
- Effectuez une charge de confirmation contrôlée. Modifiez un seul facteur significatif à la fois, tel que l’orientation ou la disposition des supports, afin que le résultat permette d’identifier la cause plutôt que d’ajouter une autre variable.
Pour les pièces sensibles à la sécurité, la décision d’acceptation ne devrait pas reposer uniquement sur la rectitude visuelle. Vérifiez l’alignement dimensionnel par rapport à l’exigence fonctionnelle et évaluez si la déformation affecte la surépaisseur d’usinage, l’ajustement, le chemin de charge ou le jeu en service. Une barre pouvant être forcée en position peut néanmoins imposer des contraintes d’assemblage indésirables ou créer un point de défaillance ultérieur.
Shandong Titanium Nickel Special Steel Co., Ltd. travaille avec une large gamme d’alliages spéciaux, notamment des matériaux résistants à la corrosion, haute température, de précision, à base de nickel, à base de fer, de titane, de zirconium, Hastelloy, Monel, INCONEL et INCOLOY. Pour tous ces matériaux, l’approche appropriée consiste à établir le cycle de traitement thermique, la méthode de manutention et le plan de contrôle de la rectitude comme un processus unique. Les traiter comme des étapes distinctes est généralement à l’origine de problèmes de déformation récurrents.
